Hvad adskiller en pålidelig CNC-drejeservice fra en tilbuds-og-skibsbutik?
Når drejning er den korrekte proces - og når den ikke er det
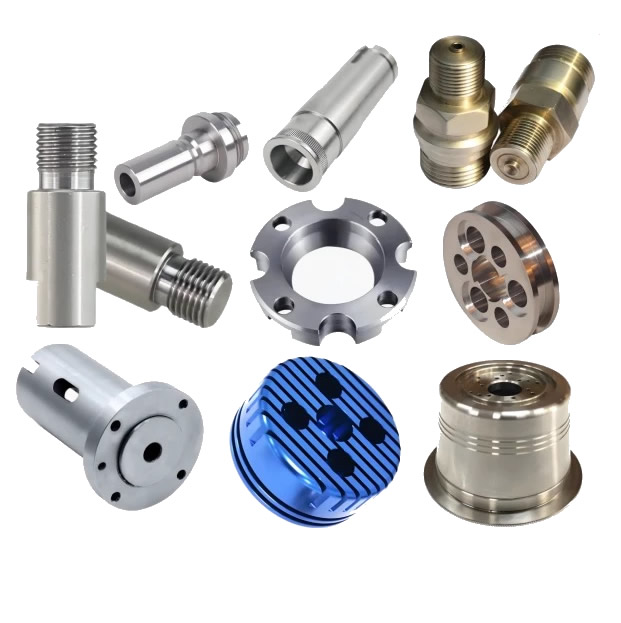
CNC-drejning er optimeret til dele med symmetri langs deres midterakse. En aksel domineret af OD og ID funktioner vil næsten altid være hurtigere og billigere at dreje end at fræse. Drejede dele fremstilles typisk hurtigere og til lavere omkostninger end fræsede dele til runde geometrier.
Procesvalgsmatrix
| Del Geometri | Anbefalet proces | Årsag |
|---|---|---|
| Aksler, stifter, afstandsstykker, bøsninger | CNC drejning | Rotationssymmetri, kontinuerlig skærehandling |
| Gevindforbindelser, fittings | CNC drejning | OD/ID gevind skåret i enkelt opsætning |
| Prismatiske huse, lommer, multi-face funktioner | CNC fræsning | Drejning kan ikke nå funktioner uden for rotationsaksen |
| Komplekse dele med både runde og fræsede funktioner | Mølledrejning (5-akset) | Enkelt fastspænding, ingen sekundære operationer |
En pålideligCNC drejning servicevil fortælle dig, når din del ikke er et vendejob. Hvis de kritiske funktioner er lommer eller hulmønstre fordelt på flere flader, vil drejning alene kræve sekundære operationer, der tilføjer omkostninger og håndteringsrisiko. De bedste leverandører markerer dette, før de citerer.
Kapacitetssignaler, der faktisk forudsiger ydeevne
Maskinlister og ISO-certifikater er udgangspunkter, ikke konklusioner. Hvad adskiller en kapabelCNC drejning servicefra en marginal er repeterbarhed under produktionsforhold.
Tolerance og overfladefinish – de rigtige tal
Mulighed Standardrækkevidde Præcisionsområde Hvad det betyder for din del
| Evne | Standard rækkevidde | Præcisionsområde | Hvad det betyder for din del |
|---|---|---|---|
| Dimensionel tolerance | ±0,05 mm (ISO 2768-f) | ±0,005 mm til ±0,01 mm | Præcisionsområde kræver jordopspænding, termisk kontrol og måling under processen |
| Overfladefinish (Ra) | 3,2 µm (bearbejdet) | 0,8 µm eller bedre | Finere finish kræver reducerede fremføringshastigheder, polerede skær eller sekundære operationer |
| Koncentricitet | 0,05 mm TIR | 0,01 mm TIR | Kritisk for sammenkobling af aksler, lejesæder og roterende enheder |
ISO 2768-f for metaller specificerer ±0,05 mm på nominelle størrelser fra 0,5 til 6 mm og ±0,1 mm fra 6 til 30 mm. En leverandør, der hævder ±0,005 mm på produktionsbasis, bør være i stand til at vise SPC-data fra en sammenlignelig del, ikke kun en engangsprøve.
Den schweiziske fordel for slanke dele
For dele under 20-32 mm diameter med længde-til-diameter-forhold over 5:1 er en drejebænk med glidende hoved (schweizer-type) det korrekte udstyr. Styrebøsningen understøtter stangstammen ved skærezonen og leverer væsentligt bedre vibrationsmodstand end en drejebænk med fast hoved. Hvis din del er lang og slank, og leverandøren citerer en maskine med fast hoved, skal du forvente afbøjning, snak eller tilspidsning.
Kvalitetsdokumentation – hvad en seriøs partner leverer som standard
Forskellen mellem en dygtigCNC drejning serviceog en transaktionsmæssig en er synlig i papirerne, der leveres med delene.
Første artikelinspektion (FAI) er ikke valgfri
FAI verificerer, at den første produktionsdel er i overensstemmelse med alle tegningskrav. Det er basisdokumentet for enhver ny delintroduktion. For automotive programmer går PPAP længere – det viser, at hele produktionssystemet kan gentages, ikke kun at en prøve bestået. En leverandør, der tilbyder "dimensionelle rapporter på anmodning", fortæller dig, at FAI er et mersalg, ikke et standardtrin.
Igangværende verifikation, ikke kun afsluttende inspektion
Slutinspektion fanger fejl efter værdien allerede er tilføjet. En pålidelig drejepartner verificerer dimensioner under produktionen:
- CMM-bekræftelse ved første artikel, batchstart og endelig udgivelse
- Keyence eller optisk måling til kritiske funktioner i høj volumen
- SPC-overvågning af tolerancer, der betyder noget, med korrigerende handling udløst af trend, ikke kun ude af specifikationer
Materialets sporbarhed til varmenummeret
Hvert parti skal føres tilbage til møllecertifikatet for råbarbeholdningen. Uden dette er en materialesubstitution eller en varmebehandlingsinkonsistens usynlig, indtil delen fejler.
To produktionssager, hvor en vendeændring løste problemet
EV-motorrotoraksel (5-akset fræsedrejning, tolerance og opsætningsreduktion)
Problem: En motorleverandør af elektriske køretøjer producerede rotoraksler på tværs af fem separate dreje- og fræseopstillinger. Hver genspænding indførte koncentricitetsfejl, og den kumulative opstabling skubbede boring-til-OD ud over grænsen på ±0,02 mm. Skrotraten var 4%.
Vores tilgang: Vi flyttede delen til en 5-akset mølle-dreje celle. Drejning, fræsning og boring blev afsluttet i en enkelt fastspænding. Elimineringen af genspænding fjernede den primære kilde til koncentricitetsfejl.
Resultatat: Udløbsvariationen faldt til under ±0,01 mm. Antallet af opsætninger faldt fra fem til én, og skrotraten faldt til under 0,5 %.
Medicinsk knogleskrue (schweizisk drejning, overfladefinish og sporbarhed)
Problem: En opstart af medicinsk udstyr havde brug for knogleskruer fremstillet af 17-4PH rustfrit stål. Gevindflankerne krævede Ra under 0,8 µm for udmattelsesmodstand, og hvert parti skulle kunne spores til møllens varmenummer. Den tidligere leverandør leverede dele, der bestod visuel inspektion, men fejlede udmattelsestesten ved gevindroden.
Vores tilgang:Vi bearbejdede skruerne på drejebænke af schweizisk type med levende værktøj til drivfunktionen. Gevinding blev udført i et enkelt kontinuerligt gennemløb med en poleret hårdmetal indsats, og Ra blev verificeret på hvert 50. stykke ved hjælp af et bærbart profilometer. Hvert parti sendes med møllecertifikatet og en dimensionsrapport, der dækker alle tegningsegenskaber.
Resultatat: Tråd-rod Ra målt konsekvent mellem 0,4 og 0,6 µm. Træthedstest bestået med margen. Kunden eliminerede 100 % indgående inspektion efter det tredje parti.
Tekniske specifikationer – vores vendekuvert
| Parameter | Rækkevidde | Noter |
|---|---|---|
| Max del diameter | 431 mm | Større diametre kræver drejebænke med fast hoved |
| Max dellængde | 990 mm | Længere dele kan kræve speciel fastgørelse |
| Skaftdiametertolerance | ±0,005 mm til ±0,05 mm | Præcisionsområde kræver måling under processen |
| Overflade finish | Ra 0,4 µm til Ra 3,2 µm | Finere finish tilgængelig med sekundære operationer |
| Materialer | Aluminium, messing, kobber, rustfrit stål, kulstofstål | Materialespecifikke parametre gælder |
For dele uden for disse intervaller vil vi fortælle dig det, før du citerer, snarere end efter, at den første artikel mislykkes.
FAQ
Q1: Hvordan ved jeg, om min del skal drejes eller fræses?
A: Den afgørende faktor er geometrien. Hvis delen er rotationssymmetrisk - en aksel, stift, bøsning, fitting eller forbindelse - er CNC-drejning næsten altid hurtigere og billigere end fræsning. Drejning bruger kontinuerlig skæring på et roterende emne, hvilket giver højere materialefjernelseshastigheder på runde dele og lavere værktøjsomkostninger for mellemstore til store volumener. Hvis de kritiske funktioner er lommer, slidser eller hulmønstre fordelt på flere flader, er fræsning den korrekte primære proces. Dele, der kombinerer både runde og prismatiske egenskaber, produceres bedst på et mølledrejecenter, som fuldender begge operationer i en enkelt fastspænding. En dygtigCNC drejning servicevil anbefale fræsning, når drejning ikke er det rigtige svar.
Q2: Hvilken kvalitetsdokumentation skal jeg forvente af en CNC-drejeservice?
A: Kræv som minimum First Article Inspection (FAI) på den første produktionsdel, et materialecertifikat, der kan spores til møllens varmenummer, og inspektionsoptegnelser under proces for kritiske dimensioner. For bilprogrammer er PPAP-dokumentation standarden – FAI alene viser ikke, at produktionssystemet kan gentages. Til medicinsk eller rumfartsarbejde kan AS9102 (aerospace FAI) eller ISO 13485-justeret procesdisciplin være påkrævet. En seriøs partner leverer disse som standard workflow-trin, ikke som betalte tilføjelser. Hvis en leverandør ikke kan vise en udfyldt FAI fra en sammenlignelig del, er kvalitetskravet uverificeret.
Spørgsmål 3: Hvilke tolerancer kan en CNC-drejeservice realistisk holde i produktionen?
A: Standard produktionsdrejning holder ±0,05 mm på metaller i henhold til ISO 2768-f for nominelle størrelser under 30 mm. Præcisionsdrejning opnår rutinemæssigt ±0,01 mm med jordopspænding og måling under processen. Tolerancer på ±0,005 mm kan opnås på udvalgte funktioner med drejebænke af schweizisk type og termisk kompensation, men de kræver SPC-overvågning - ikke kun en engangsprøve. Den praktiske begrænsning er ikke maskinens best-case-evne, men leverandørens evne til at holde denne tolerance på tværs af tusindvis af dele. Bed om et kontrolskema fra en produktionskørsel, ikke en enkeltdelt inspektionsrapport.
Q4: Hvad er MOQ og leveringstid for CNC-drejning hos Nuote Metals?
A: Vores standard MOQ er 500 styk for brugerdefinerede drejede dele, med lavere mængder tilgængelige for prototyper og første artikler. Lager messing og standard forbindelsesprofiler kan sendes fra 100 styk. Leveringstiden for standardmaterialer i produktionsmængder op til 50.000 styk er 7-12 dage. Tilpasset plettering eller sekundære operationer tilføjer 5-8 dage. Nye dele, der kræver værktøj og FAI, tillader 15-25 dage i alt. Hvert tilbud inkluderer en fast leveringstid, ikke et interval. ISO 9001:2015 certificeret.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik