
Hvorfor er drejedele af messing rygraden i præcisionsfremstilling på tværs af bil-, elektronik- og medicinske industrier?
Messing er et af de mest bearbejdelige metaller på planeten. Den enkelte ejendom har lavetdrejedele af messingstandardvalget for præcisionskomponenter på tværs af snesevis af industrier. Men bearbejdelighed alene forklarer ikke den vedvarende efterspørgsel. Messing tilbyder også korrosionsbestandighed, elektrisk ledningsevne og en naturlig æstetik, som få materialer kan matche.
Hos Nuote Metals har vi specialiseret os i messingdrejning i over et årti. Denne artikel deler, hvad vi har lært om materialevalg, tolerancekontrol og de applikationer, hvor drejede messingdele giver mest værdi.
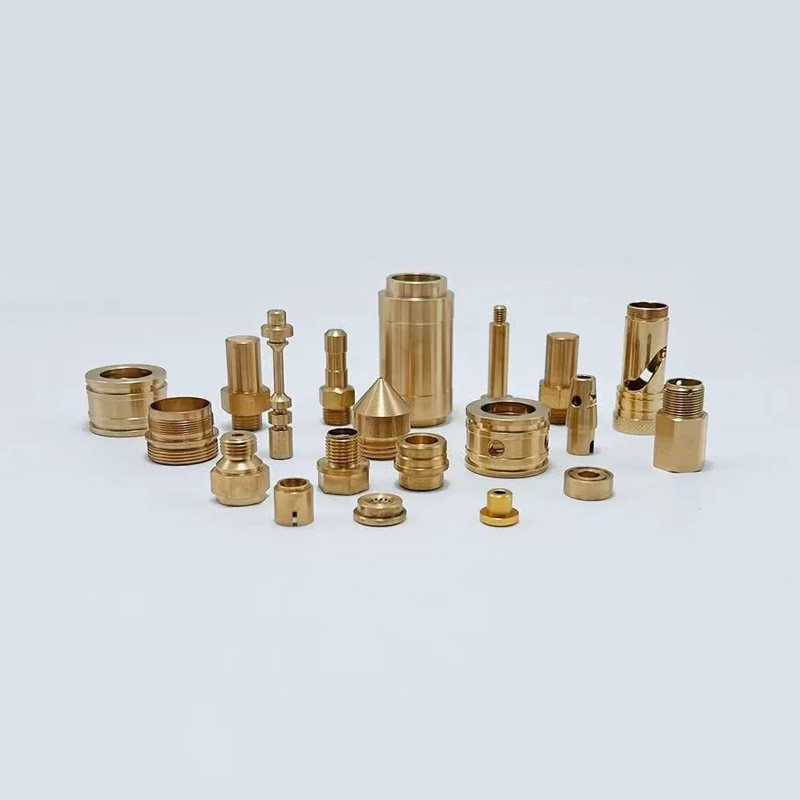
Hvorfor messing forbliver det foretrukne materiale til drejede komponenter
Messing er en legering af kobber og zink. Forholdet bestemmer dens egenskaber. De to kvaliteter, vi oftest arbejder med, er C36000 og C2680.
C36000 friskærende messing – benchmark for bearbejdelighed
C36000 indeholder cirka 61,5 % kobber, 35,5 % zink og 3 % bly. Blyet fungerer som et indbygget smøremiddel under bearbejdning, brækker spåner i små, håndterbare stykker og tillader skærehastigheder på op til 100 % på bearbejdelighedsindekset - standarden, som alle andre metaller måles mod.
C36000 er det foretrukne materiale til højvolumen præcisionsdrejning af komplekse gevinddele, konnektorer, bøsninger og ventilkomponenter. Dens fremragende spånkontrol reducerer værktøjsslid og forkorter cyklustider.
C2680 gul messing – når duktilitet betyder mere end hastighed
C2680 indeholder cirka 65 % kobber og 35 % zink. Den mangler blytilsætningsstoffet, hvilket giver den lavere bearbejdelighed (omkring 30 % af C36000), men betydeligt højere duktilitet. C2680 foretrækkes, når delen kræver formning, bukning eller krympning efter bearbejdning. Det er også standardvalget for elektriske komponenter, hvor blyindholdet skal minimeres.
Sammenligning af bearbejdelighed
| Ejendom | C36000 | C2680 |
|---|---|---|
| Kobberindhold | ~61,5 % | ~65 % |
| Bearbejdelighedsindeks | 100 % (benchmark) | ~30 % |
| Chipdannelse | Fremragende - korte chips | Godt – længere chips |
| Bedst til | Højhastighedsdrejning, komplekse gevind, stik | Elektriske dele, duktile komponenter, blyfri krav |
Tekniske specifikationer – Tolerancer og overfladefinish
Værdien af en messingdrejningspartner er defineret af dens evne til at holde tolerancer konsekvent. Hos Nuote Metals opretholder vi følgende standarder.
Dimensionstolerancer
| Parameter | Standard rækkevidde | Præcisionsområde |
|---|---|---|
| Udvendig diameter | ±0,05 mm | ±0,01 mm |
| Længde | ±0,10 mm | ±0,02 mm |
| Trådstigningsdiameter | ±0,05 mm | ±0,01 mm |
| Koncentricitet | ≤0,05 mm TIR | ≤0,01 mm TIR |
Til automotive og medicinske applikationer holder vi rutinemæssigt ±0,01 mm på kritiske dimensioner. Typisk messing CNC-drejning opnår ±0,1 til ±0,005 mm afhængig af delens kompleksitet og volumen.
Muligheder for overfladefinish
| Finish Type | Ra række | Metode |
|---|---|---|
| Som-drejet (standard) | Ra 1,6 – 3,2 μm | CNC drejning |
| Fint vendt | Ra 0,8 – 1,6 μm | Reduceret tilspændingshastighed, polerede skær |
| Poleret | Ra 0,4 – 0,8 μm | Sekundær mekanisk polering |
| Galvaniseret | Ra 0,2 – 0,8 μm (efter plettering) | Nikkel-, tin- eller sølvbelægning |
Messing C26000 drejet ved standardparametre opnår typisk Ra ≈ 2,5 μm. Til applikationer, der kræver lavere ruhed, kan reducerende tilspændingshastighed og brug af diamantpoleret værktøj opnå Ra under 0,8 μm.
To applikationer fra vores fabriksrekorder
Elektriske stik til biler (C36000, stram tolerance)
Problem:En tier-one billeverandør havde brug for messingstiftforbindelser til motorstyringsenheder. Stifterne krævede en diametertolerance på ±0,015 mm og en overfladefinish under Ra 1,0 μm for at sikre ensartet indføringskraft og lav kontaktmodstand. Årligt volumen oversteg 3 millioner stykker.
Vores løsning:Vi producerede konnektorerne fra C36000 messing på CNC drejebænke af schweizisk type med strømførende værktøj. Lasermåling i processen overvåges hvert 200. stykke for diameter, koncentricitet og overfladefinish. Delene var tøndeforniklet til 3-5 μm for korrosionsbeskyttelse.
Resultat:Variationen i indføringskraften faldt fra ±15 % til ±4 %. Kunden reducerede indgående inspektion fra 100 % til AQL-prøveudtagning. Leveringstid: 12 dage for lagerstørrelser; 22 dage for specialbelagte dele.
Bøsninger til medicinsk udstyr (C2680, blyfri)
Problem:En producent af medicinsk udstyr havde brug for blyfri messingbøsninger til en kirurgisk instrumentsamling. Bøsningerne krævede en glat indvendig boring til en glidende aksel med en frigangstolerance på ±0,02 mm. Materialet skulle overholde RoHS og ikke indeholde bly over sporniveauer.
Vores løsning:Vi leverede C2680 blyfri messingbøsninger, drejet og derefter slebet for at opnå en indvendig overfladefinish på Ra 0,4 μm. Den ydre profil blev drejet i en enkelt opsætning for at opretholde koncentriciteten mellem boringen og den ydre diameter.
Resultat:Bøsningerne består en 100% boringsmålerinspektion. Producenten af medicinsk udstyr eliminerede en sekundær rømmeoperation. Produktionen har fortsat i over to år med nul fejl i marken.
Kvalitetssystemer – hvad skal du se efter hos en messingdrejepartner
Ikke alle leverandører af messingdrejning opererer på samme niveau. Når du vurderer en partner, skal du bede om dokumentation for følgende.
Certificeringer og sporbarhed
ISO 9001:2015 er basiskravet for enhver seriøs leverandør af messingdrejning. Til bilarbejde forventes i stigende grad IATF 16949. For medicinske komponenter kan ISO 13485 være påkrævet. Fuld materialesporbarhed - der forbinder den færdige del tilbage til messingstangens varmenummer - er ikke til forhandling for regulerede industrier.
Inspektion under proces
En pålidelig leverandør er ikke afhængig af slutinspektion alene. Se efter:
Måling i processen: Laser eller optisk måling under produktion, ikke efter.
SPC-overvågning: Statistiske proceskontroldiagrammer for kritiske dimensioner.
Håndtering af værktøjsslid: Planlagte skærændringer baseret på stykantal, ikke operatørens vurdering.
Sekundære operationer
Mangedrejedele af messingkræver yderligere behandling. De bedste leverandører håndterer disse internt:
Belægning: Nikkel, tin, sølv eller guld
Afgratning: Termisk eller mekanisk
Montering: Prespasning, udstikning eller gevindskæring
Drejedele af messing – ofte stillede spørgsmål
Q1: Hvad er forskellen mellem C36000 og C2680 messing til drejning?
A: Den primære forskel er blyindhold og bearbejdelighed. C36000 indeholder ca. 3 % bly, som fungerer som et internt smøremiddel under bearbejdning. Dette giver den et maskinbearbejdelighedsindeks på 100 % - det benchmark, som alle andre metaller måles mod. Den producerer korte, letforvaltede spåner og tillader højere skærehastigheder, hvilket gør den til det foretrukne valg til højvolumen præcisionsdrejning af komplekse gevinddele, konnektorer og bøsninger. C2680 er blyfri og indeholder lidt mere kobber (ca. 65%). Dens bearbejdelighed er omkring 30 % af C36000, hvilket betyder langsommere skærehastigheder og længere spåner. C2680 tilbyder dog betydeligt højere duktilitet, hvilket gør den bedre egnet til dele, der kræver formning, bøjning eller krympning efter bearbejdning. Det er også det rigtige valg, når blyindholdet skal minimeres af regulatoriske eller medicinske årsager. Hos Nuote Metals lagerfører vi begge kvaliteter og kan rådgive om det rigtige valg baseret på din emnegeometri, volumen og krav til slutbrug.
Q2: Hvilke tolerancer kan opnås med CNC-drejning af messing?
A: Standarddrejedele af messingopnår tolerancer på ±0,05 mm på yderdiameter og ±0,10 mm på længde. Til præcisionsapplikationer holder vi rutinemæssigt ±0,01 mm på kritiske dimensioner. Den opnåelige tolerance afhænger af flere faktorer: delstørrelse, geometri, materialekvalitet og volumen. Mindre dele med enkle geometrier tillader snævrere tolerancer. Komplekse dele med flere funktioner, tynde vægge eller lange længde-til-diameter-forhold er mere udfordrende. For drejebænke af schweizisk type med in-proces måling kan ±0,005 mm opnås på udvalgte dimensioner. Vi anbefaler at give en detaljeret tegning med specifikke toleranceforklaringer for kritiske funktioner i stedet for at anvende en tæppetolerance på hele delen. Vores ingeniørteam gennemgår hver tegning før citering og vil markere eventuelle tolerancer, der kan kræve sekundære operationer eller specialværktøj.
Q3: Hvad er MOQ og leveringstid for messingdrejedele fra Nuote Metals?
A: Vores standard MOQ er 500 styk for brugerdefinerede drejede dele, selvom vi imødekommer lavere mængder for prototype- og første-artikel-ordrer. Til lagermessingstænger og standard forbindelsesprofiler kan vi sende fra 100 stk. Leveringstiden afhænger af materialetilgængelighed og delens kompleksitet. For standard messingkvaliteter (C36000, C2680) på lager: 7-12 dage for produktionsmængder op til 50.000 styk. Til tilpasset plettering eller sekundære operationer: tilføj 5-8 dage. For nye dele, der kræver værktøj eller inspektion af første artikel: Tillad 15-25 dage i alt. Vi giver en fast leveringstid med hvert tilbud – ingen vage intervaller. Vi tilbyder også hastetjenester til presserende behov. Hver forsendelse inkluderer en komplet inspektionsrapport og materialecertificering.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik