
Hvorfor bliver halvhule nitter ved med at svigte i produktionen - og hvordan stopper du det?
Navneproblemet, der skaber den første fejl
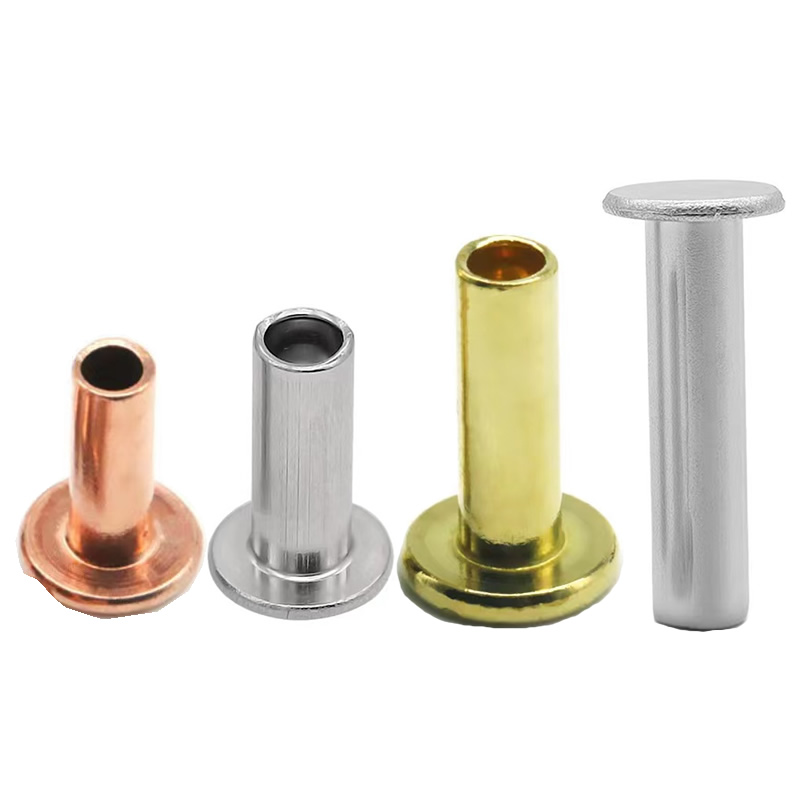
Købere søger efterhalvhule nitterfinder ofte modstridende produktsider. Nogle leverandører kalder dem semi-tubular. Andre kalder dem halvt hule eller hule ende. Dette er ikke en produktforskel. Halvt hule nitter, halvt rørformede nitter og semi tubulære nitter er det samme fastgørelsesmiddel: en nitter med et lavt hulrum i haleenden, typisk 45-55% af tøndens længde. McMaster-Carr og Grainger angiver begge hul-ende nitter under kategorien semi-tubular.
Navneforvirringen forårsager reelle specifikationsfejl. En køber, der bestiller "hule nitter", kan modtage et fuldt rørformet produkt, som har en anden styrkeprofil og et andet installationsvindue. Kavitetsdybden er det afgørende træk. Alt, der er mindre end 45 %, opfører sig som en solid nitte og besejrer formålet. Alt, der er dybere end 55 %, efterlader en væg for tynd til at rulle rent.
De fire fejltilstande og deres rettelser
Fejl 1 - Materialet er forkert til applikationen
Rustfrit stål hærder hurtigere end kulstoffattigt stål eller messing. Når en rustfrihalvhul nittesættes i et tæt hul med stor kraft, metallet hærder, før det kan rulle, og væggen revner. Det ser vi oftest, når købere standardiserer på rustfrit for korrosionsbestandighed, men anvender de samme indstillingsparametre, som de brugte til stål.
Rettelsen:Hvis miljøet ikke kræver rustfrit, skift til forzinket kulstofstål eller messing. Hvis rustfrit er obligatorisk, skal du reducere indstillingskraften og øge hulafstanden med 0,02–0,03 mm for at give væggen plads til at rulle, før arbejdshærdningen begynder.
Fejl to – hulrummets dybde er for dyb
Et hulrum dybere end 55 % af tøndens længde efterlader for lidt vægmateriale til at understøtte rullen. Væggen foldes i stedet for at rulle, hvilket skaber en svag, uregelmæssig clinch, der svigter under vibrationer.
Rettelsen:Angiv hulrumsdybde ved 45–50 % af tøndens længde for rustfri og højstyrkelegeringer og 50–55 % for blødere messing og aluminium. Dybden skal verificeres på den første artikel og måles på prøveudtagningsbasis under produktionen.
Fejl tre – Indstillingskraften er for høj
De er ofte sat på presser kalibreret til solide nitter. En 5 mm solid nitte kræver cirka 3,5 tons kraft. Den tilsvarende halvhule nitte kræver kun 1,0-1,2 tons - omkring 70 % mindre. At køre pressen med solid nittekraft kollapser den hule væg og frembringer den revnedannelse, som operatører rapporterer som en "materiale defekt".
Rettelsen:Reducer indstillingskraften med 30 %, når du skifter fra massiv til halvhul, og juster derefter kun opad, hvis clinchen er ufuldstændig. Et enkelt, fast slag er afgørende. Flere slag hærder væggen og forårsager revner.
Fejl fire – tøndens længde er for kort
Hvis tønden ikke stikker langt nok ud gennem materialestablen, kan den hule hale ikke danne en komplet rulle. Clinchen er svag, og leddet løsnes under brug. Denne fejl forveksles ofte med et styrkeproblem, når det er en længdeberegningsfejl.
Rettelsen:For semi-rørformede nitter skal cylinderlængden være materialestabeltykkelse + (0,8 til 1,2) × skaftdiameter. Brug den højere multiplikator for hårdere materialer og den lavere multiplikator for blødere. Test altid to tilstødende længder på det aktuelle materiale før produktion.
Hvad de faktisk er gode til
De er ikke en universel erstatning for solide nitter. Deres værdi er specifik.
| Ejendom | Semi hul nitte | Solid nitte |
|---|---|---|
| Indstillingskraft | 25-30 % fast stof | 100 % (basislinje) |
| Forskydningsstyrke | 80-90% fast stof | 100 % |
| Hulrums dybde | 45–55 % af tøndens længde | Ingen |
| Pivot evne | Ja – kan indstilles til en kontrolleret løs pasform | Ingen |
| Bedst til | Højvolumen montage, tynde materialer, drejeled, bremsebelægninger, møbler-39-40-41 | Ekstreme strukturelle belastninger |
Pivotevnen fortjener at blive fremhævet. Fordi udvidelsen er begrænset til den hule hale, kan en semi-rørformet nitte sættes stramt nok til at holde en samling sammen, men løs nok til at tillade rotation. Det er grunden til, at de optræder i hængsler, foldemekanismer og ledforbindelser - applikationer, hvor en solid nitte ville gribe samlingen.
To produktionssager, hvor en ændring løste problemet
Garageportbeslag – Indstillingskraftreduktion eliminerede stressfrakturer
Problem:En hardwareproducent af garageporte brugte solide nitter til hængsel- og beslagsamlinger på tyndvæggede stålkanaler. De solide nitter krævede 3,5 tons afbindingskraft, hvilket forårsagede spændingsbrud i kanalvæggene. Afvisningsprocenten var høj, og linjen løb under produktionsmålet.
Vores forandring:Vi leveredehalvhule nitter—4,0 mm skaft, 7,0 mm rundt hoved, 10,0 mm cylinderlængde, zinkbelagt stål. Indstillingskraften faldt fra 3,5 ton til 1,0 ton.
Resultatat: Stressfrakturer forsvandt. Samlingshastigheden steg med 35%. Kunden testede 1.000 nitter på tværs af 500 samlinger og kørte 10.000 åben-lukke-cyklusser uden fejl. De bestiller nu 200.000 styk årligt.
Bremsebelægningsfastgørelse – Materiale- og hulrumsdybdekorrektion
Problem: En eftermarkedets leverandør af bremsebelægninger brugte rustfri semi-rørnitter på stålbagplader. Nitterne revnede under afbinding i cirka 3 % af enhederne. Revnerne var ikke synlige efter maling og nåede marken.
Vores analyse:Kavitetsdybden var 60 % af tøndens længde – over grænsen på 55 %. Den resterende væg var for tynd til at rulle under den rustfrie hærdningshastighed. Indstillingskraft var også blevet overført fra en tidligere solid nitteproces.
Vores forandring:Vi reducerede hulrumsdybden til 48% og skiftede materialet til stål med lavt kulstofindhold med zink-nikkel-belægning for korrosionsbestandighed. Indstillingskraften blev reduceret med 30 % i forhold til den tidligere indstilling.
Resultatat: Revnedannelse faldt til under 0,1%. Zink-nikkel-finishen bestod 480 timers saltspray, hvilket opfyldte kundens korrosionskrav. Produktionen har fortsat i over 18 måneder uden at returnere i marken.
Tekniske specifikationer – Hvad skal du sætte på tegningen
| Parameter | Rækkevidde | Tolerance |
|---|---|---|
| Skaft diameter | 1,5 mm – 8,0 mm | ±0,05 mm |
| Tønde længde | 2 mm – 30 mm | ±0,15 mm |
| Hulrums dybde | 45–55 % af tøndens længde | ±5 % |
| Hoveddiameter | 1,6 – 2,8 × skaftdiameter | ±0,10 mm |
| Koncentricitet | — | ≤0,1 mm TIR |
Tilgængelige materialer og deres bearbejdningsadfærd
| Materiale | Indstillingsadfærd | Bedst til |
|---|---|---|
| Kulstoffattigt stål (forzinket) | Mest tilgivende; ruller rent | Generelt industrielt, bilindustrien, omkostningsfølsomt |
| Messing (C2680) | Duktil, lav kraft påkrævet | Dekorative, elektriske, lædervarer |
| Rustfrit stål (304) | Arbejdshærder hurtigt; kræver magtkontrol | Udendørs, fødevareudstyr, medicinsk |
| Kobber (C1100) | Blødeste; laveste kraft | Elektrisk, termisk, arv |
| Aluminium (5056) | Letvægts; moderat duktilitet | Vægtfølsom, elektronik |
FAQ
Q1: Er semi-hule nitter det samme som semi-tubulære nitter?
Ja. Halvhule, halvrørformede, halvhule, halvrørformede og hule nitter er alle navne for det samme produkt: en nitter med et lavt hulrum i haleenden, typisk 45-55% af tøndens længde. Navngivningen varierer efter branche og region. McMaster-Carr, Grainger og de fleste forhandlere af fastgørelseselementer lister dem under kategorien semi-tubular. Hos Nuote Metals fremstiller vi det samme fastgørelseselement under alle disse navne. Hvis en leverandør fortæller dig, at de er forskellige produkter, er de enten fejlinformeret eller sælger noget andet.
Q2: Hvorfor revner mine semi-hule nitter under indstilling?
Revner kommer næsten altid af en af tre årsager. For det første materialemismatch: rustfrit stål hærder hurtigere end stål eller messing og revner, hvis kraften er for høj, eller hullet er for stramt. For det andet, hulrummets dybde er for dyb: over 55 % af tøndens længde er den resterende væg for tynd til at rulle og folder i stedet. For det tredje, indstillingskraft overført fra en solid nitteproces:halvhule nitterhar brug for omkring 70 % mindre kraft end solide nitter med samme diameter. Tjek materialet, mål hulrumsdybden, og reducer som udgangspunkt pressekraften med 30 %. Hvis rullen stadig er ufuldstændig ved den reducerede kraft, skal du øge gradvist – spring ikke tilbage til solid-nitte-indstillinger.
Q3: Kan de bruges som omdrejningspunkter?
Ja, og dette er en af deres klare fordele. Fordi udvidelsen under indstilling er begrænset til den hule hale, kan en semi-rørformet nitte indstilles til en kontrolleret løs pasform - stram nok til at holde samlingen sammen, løs nok til at tillade rotation. Dette gør dem velegnede til hængsler, foldemekanismer, ledforbindelser og værktøjsled. En solid nitte udvider sig radialt langs hele skaftet og fylder hullet og griber sammen. Hvis applikationen kræver bevægelse, angiv enhalvhul nitteog kontroller indstillingsdybden for at efterlade den ønskede frigang.
Q4: Hvad er MOQ og leveringstid for nitter fra Nuote Metals?
A: Vores standard MOQ er 20.000 stykker for lagerstørrelser. For første ordrer og prøvekørsler tager vi imod lavere antal - så lave som 5.000 styk. Vi leverer gratis prøver til lagerstørrelser; du betaler kun kurerafgiften. Leveringstid: 3-5 dage for lagerstørrelser; 15-20 dage for ikke-standardstørrelser inklusive tilpasset hulrumsdybde eller hovedstil. Hver batch inkluderer et materialecertifikat, dimensionsinspektionsrapport og RoHS-erklæring. ISO 9001:2015 certificeret.
Send forespørgsel
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik