Produkter
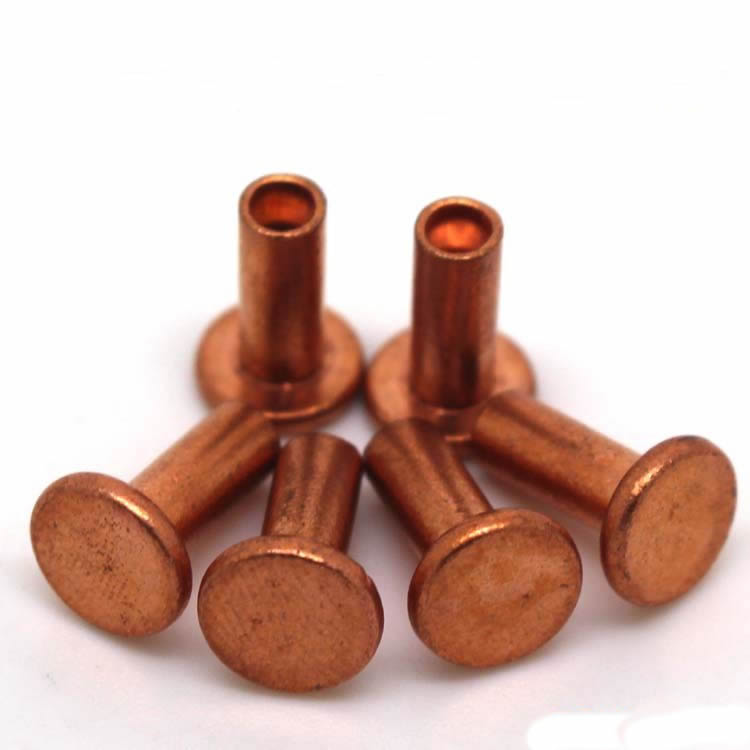
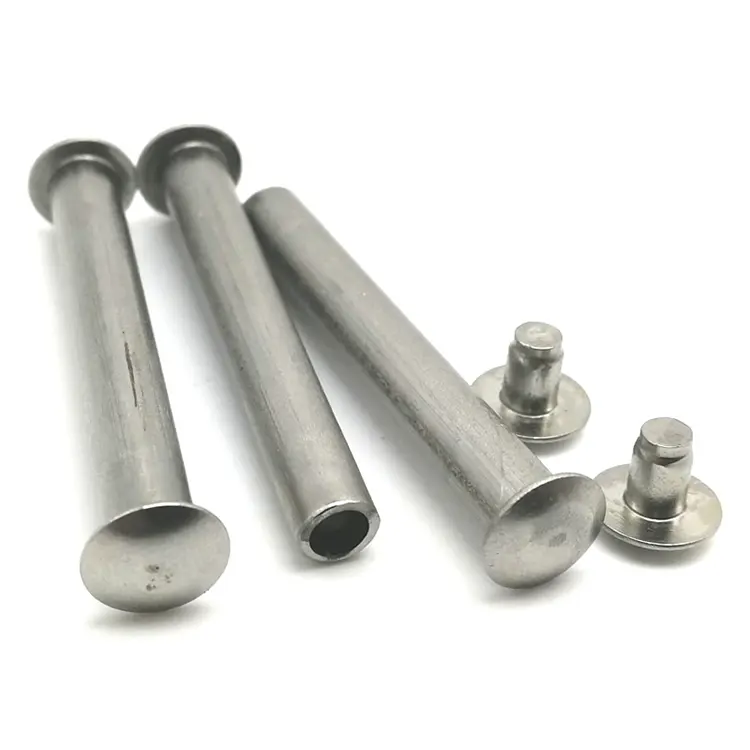
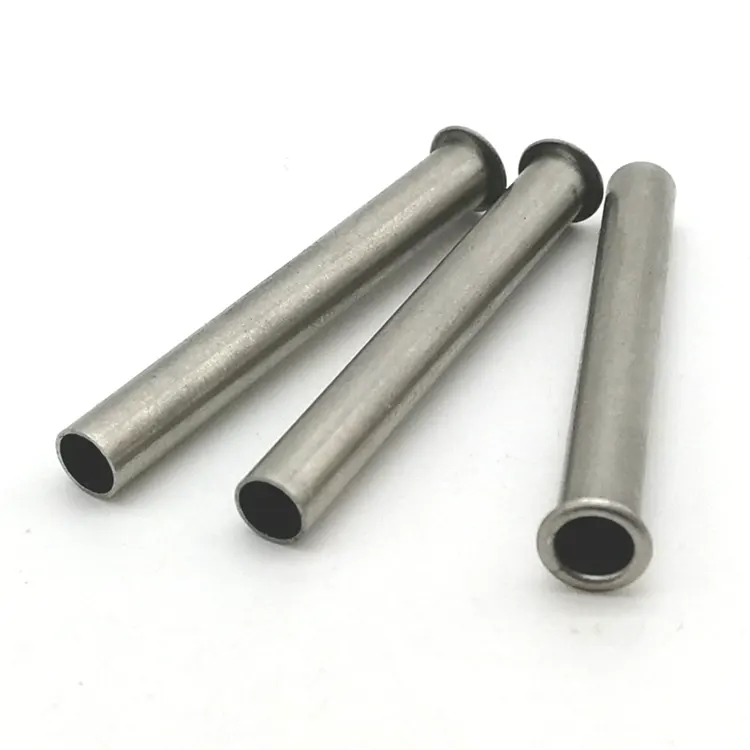
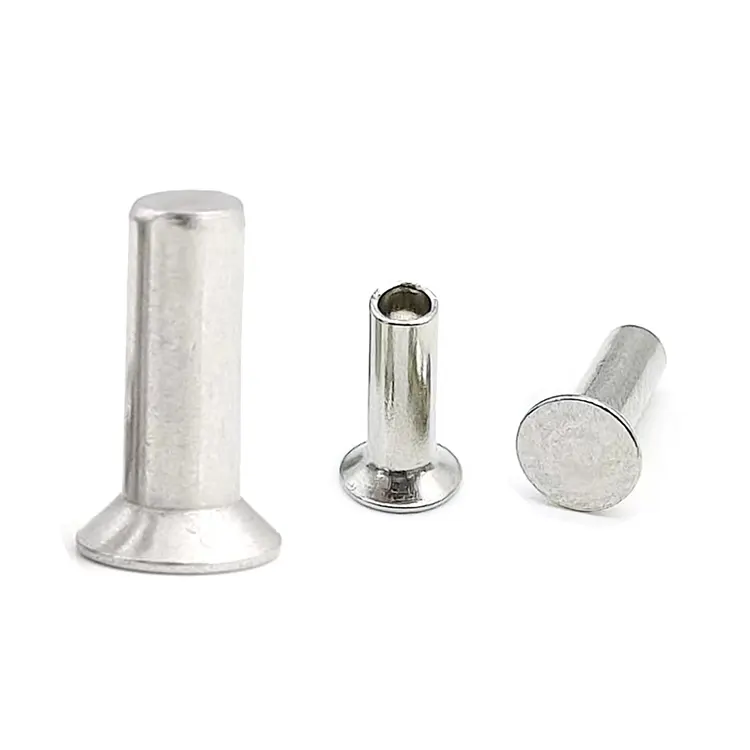
Forsænkede nitter i aluminium
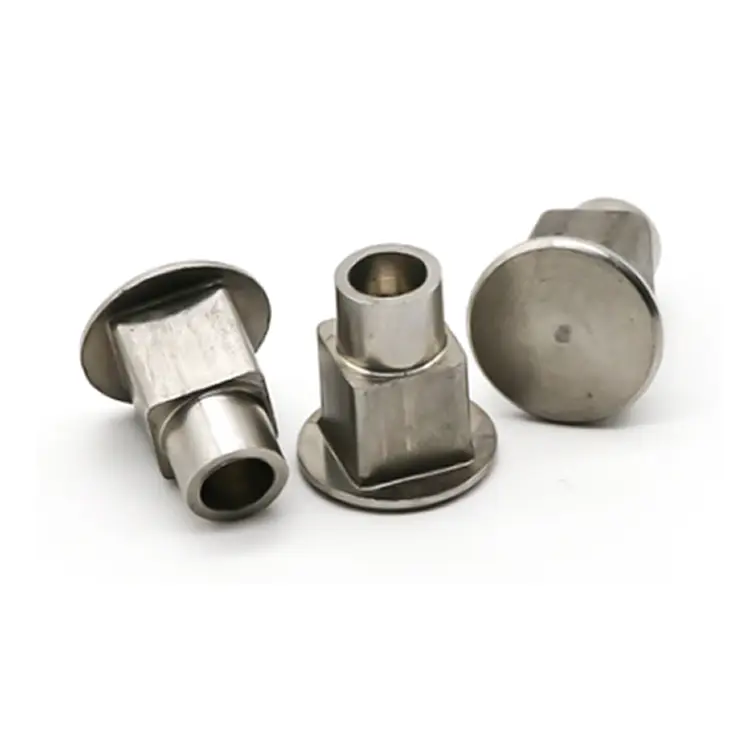
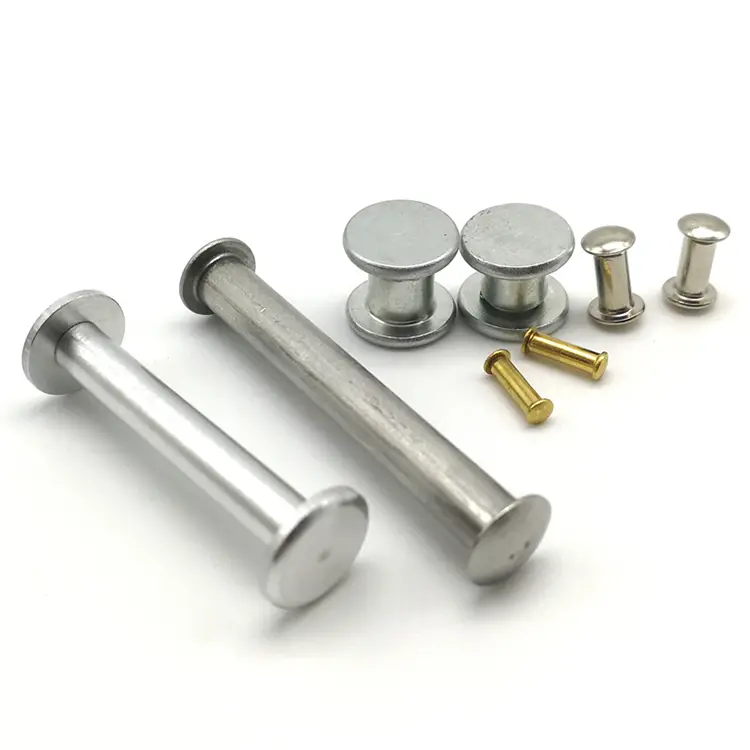
Forsænkede nitter i aluminium er fastgørelseselementer, der bruges til at forbinde to eller flere tynde plader. Deres forsænkede hoveder giver dem mulighed for at sidde i plan med overfladen efter installation, hvilket minimerer fremspring og gør dem velegnede til applikationer, der kræver glatte overflader. Disse nitter er primært lavet af aluminium og er lette, korrosionsbestandige og meget ledende, hvilket gør dem meget udbredt i industrier som luftfart, bilindustri, elektronik og byggeri.
Send forespørgsel
Produkt beskrivelse
Forsænkede nitter i aluminium – hvor flush finish møder vægtbesparelser
Luftfartsinteriør, elektroniske kabinetter og præcisionsinstrumentpaneler deler et fælles krav: overfladen skal være helt jævn. Ingen udstående hoveder. Ingen hagepunkter. Og i mange af disse forsamlinger betyder hvert gram noget.
Forsænkede nitter i aluminium fra Nuote Metals opfylder begge krav på én gang. Det forsænkede hoved sidder helt ind i et forbearbejdet tilspidset hul, hvilket efterlader en monolitisk overflade. Aluminiumshuset vejer 65 % mindre end stål, modstår korrosion uden plettering og forbliver ikke-magnetisk - afgørende for følsom elektronik. Men aluminiums blødhed introducerer unikke risici, som standard stålnitter ikke står over for.
Den aluminiumspecifikke udfordring – Blødere materiale, højere risiko
Forsænkede nitter i ethvert materiale deler en sårbarhed: Hovedet er tyndt, og lejefladen er konisk. I aluminium opstår tre specifikke risici.
Risiko 1: Vinkelmismatch forstærker revner.
Aluminium er blødere end stål. Når forsænkningsvinklen ikke svarer nøjagtigt til nittehovedet - selv med 3-5 grader - skaber misforholdet en punktbelastning på den ene side af hovedet. I aluminium kan den tynde hovedkant revne under hærdning.
Risiko 2: Oversætning flader hovedet ud.
Aluminium kræver kun 40-60% af den afbindingskraft, der bruges til stålnitter. Operatører, der er vant til stål, oversætter ofte forsænkede aluminiumshoveder, hvilket ødelægger planpasningen.
Risiko 3: Galvanisk korrosion ved forsænkningsgrænsefladen.
Det forsænkede hoved sidder i direkte kontakt med panelmaterialet. Hvis panelet er stål, titanium eller kulfiber, og der kommer fugt ind i samlingen, angriber galvanisk korrosion aluminiumet - skjult under skyllehovedet, hvor det er sværest at opdage.
Tekniske specifikationer – Forsænkede nitter i aluminium
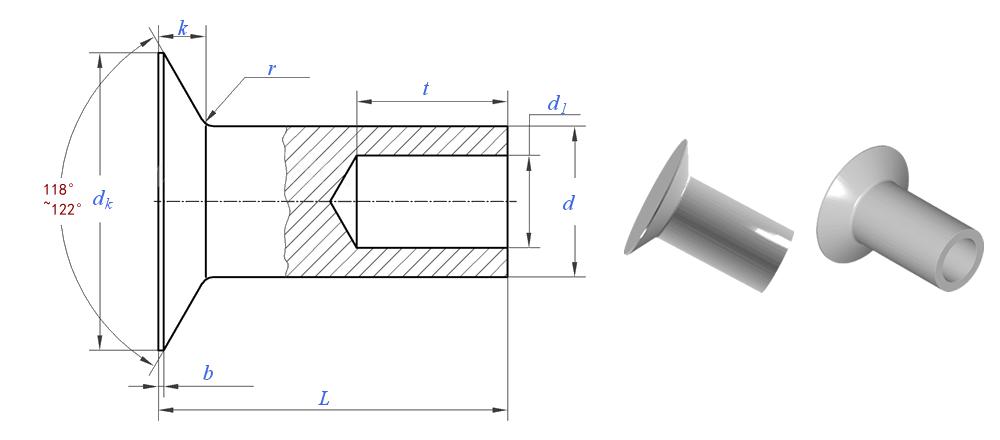
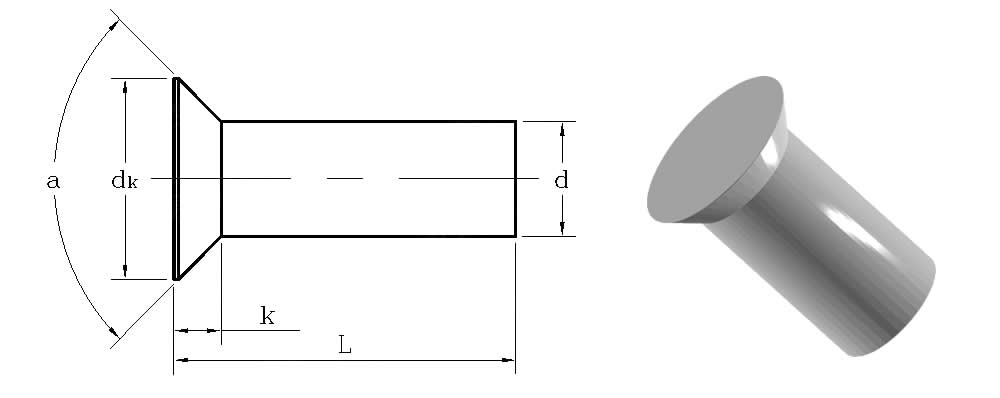
Fremstillet efter DIN 302 og ISO 1051 dimensioner. Brugerdefinerede vinkler tilgængelige.
| Parameter | Værdi/interval | Test Standard / Tolerance |
|---|---|---|
| Skaftdiameter (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Hoveddiameter (dk) | 1,4×d til 1,6×d | ±0,15 mm |
| Hovedhøjde (k) | 0,3×d til 0,4×d | ±0,1 mm |
| Forsænkningsvinkel | 90° (standard) eller 120° | ±1° |
| Længde (L) | 3 – 40 mm | ±0,3 mm |
| Trækstyrke | 110 – 310 MPa (legeringsafhængig) | ASTM B316 |
| Forskydningsstyrke | 70 – 190 MPa | ASTM F606 |
| Tæthed | 2,7 g/cm³ | – |
| Standarder | DIN 302, ISO 1051 | Brugerdefineret pr tegning |
Legeringer til forsænkede anvendelser:
2117:Luftfarts-kvalitet. Fremragende træthedsmodstand. Bedst til flyinteriør.
6061-T6:Højeste styrke (310 MPa). Bedst til strukturelle beslag.
5052:Bedste korrosionsbestandighed. Ideel til marine og udendørs skyllesamlinger.
Forsænket vs. Pan Head – Til skyllede aluminiumssamlinger
Vælg Forsænket når:Overfladen skal være helt jævn, aluminiumet er tykt nok (≥2 mm) til at understøtte en ren forsænkning, og du kan bearbejde vinklen nøjagtigt.
Vælg Pan Head, når:En lav profil er acceptabel, aluminiumet er tyndt (<2mm), eller du vil undgå det ekstra forsænkningstrin. Panhovedet er enklere, stærkere og mindre tilbøjeligt til installationsfejl.
Den afgørende faktor:Hvis skylning er obligatorisk, og materialet er tykt nok, skal du vælge forsænket. Hvis skylning foretrækkes, men ikke påkrævet, er pandehoved det sikreste valg.
Solid eller semi-rørformet - Hvilken håndterer aluminium bedre?
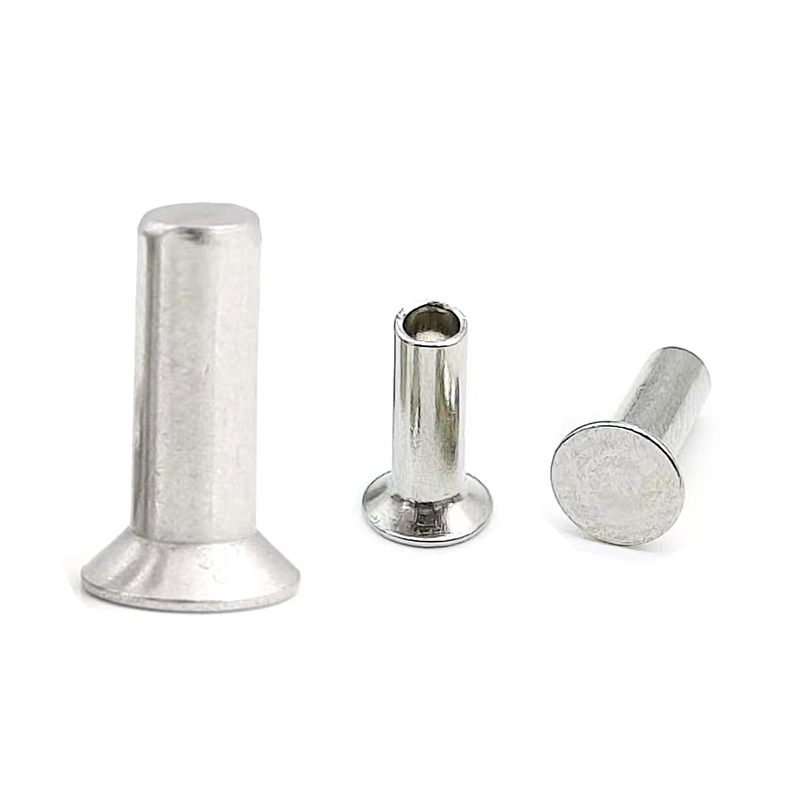
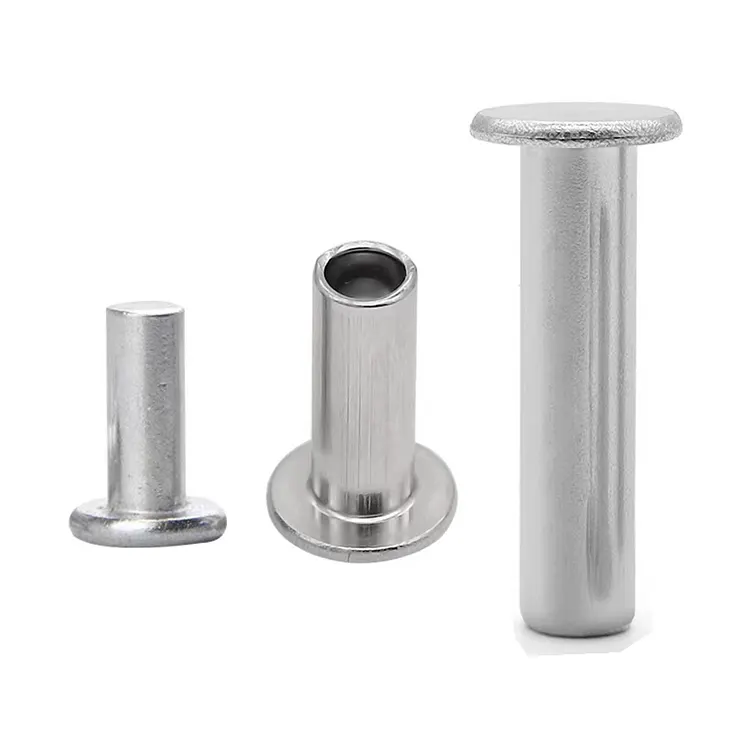
Solide forsænkede aluminiumsnittertilbyder maksimal forskydningsstyrke (op til 190 MPa for 6061-T6), men kræver højere indstillingskraft – og i aluminium er overdreven kraft den primære årsag til, at hovedet revner.
Halvrørformede forsænkede aluminiumsnitterreducere indstillingskraften med 50–60 %, hvilket gør dem betydeligt mere tilgivende. Den hule spids deformeres gradvist, så det tynde hoved kan sidde uden at revne.
Vores anbefaling: For aluminium under 3 mm, vælg semi-tubular. For tykkere aluminium eller maksimal forskydningsstyrke skal du vælge solidt – men brug en kalibreret presse og kontroller forsænkningsvinklen først.
Hvordan Nuote Metals forhindrer forsænkede aluminiumsfejl
Vinkeltolerance holdt til ±1°:
En 3° uoverensstemmelse knækker aluminiumshoveder. Vores forsænkede hoveder er bearbejdet til ±1° og verificeret med optisk måling ved 10x forstørrelse. Vi leverer også matchende forsænkningsskærerspecifikationer.
Filetradius på minimum 0,5×d:
Krydset mellem det tynde hoved og skaftet er det område, hvor der er størst belastning. En skarp radius vil revne under belastning. Vi opretholder en minimumsradius på 0,5×d og polerer vores matricer for at fjerne mikroridser.
Præproduktionsprøver på dit materiale:
Send os din aluminiumstykkelse, legering og forsænkningsmetode. Vi producerer en lille batch og tester den på dit egentlige panelmateriale. Du modtager en indstillingsrapport med anbefalet kraft, ambolttype og fotos af det installerede hoved.
Galvanisk isolationsvejledning:
Hvis dine nitter kommer i kontakt med stål, titanium eller kulfiber, giver vi skriftlige isoleringsanbefalinger for at forhindre skjult korrosion under skyllehovedet.
Denne teknik på applikationsniveau er grunden til, at kunder inden for luftfart, elektronik og instrumentering vælger Nuote Metals.
Ofte stillede spørgsmål om aluminiumsnitter med forsænket hoved
Q1: Kan aluminiumsnitter med forsænket hoved bruges i vibrerende samlinger?
A: Vi anbefaler dem ikke til højvibrationsapplikationer. Det forsænkede hoved har mindre materialemasse over skaftet end runde eller grydehoveder, hvilket reducerer udtræksmodstand og vibrationstolerance. Til vibrerende samlinger - motorer, generatorer, bærbart udstyr - vælg aluminiumnitter med rund hoved. Men hvis flush finish er obligatorisk, og vibrationerne er milde (f.eks. elektroniske kabinetter med køleventilatorer), kan forsænkede nitter fungere, hvis du vælger solide frem for semi-tubulære. Nuote Metals kan rådgive ud fra din vibrationsprofil.
Q2: Hvilken forsænkningsvinkel skal jeg bruge til aluminium - 90° eller 120°?
A: For de fleste aluminiumsapplikationer er 90° standarden og matcher DIN 302. For blødere legeringer eller tyndere plader foretrækkes 120° nogle gange, fordi den bredere vinkel reducerer kanttrykket og mindsker risikoen for revner. Den kritiske regel er konsistens: Forsænkningsfræseren og nittehovedet skal matche nøjagtigt. Hos Nuote Metals leverer vi både 90° og 120° nitter og kan anbefale den korrekte vinkel baseret på din legering, tykkelse og afbindingsmetode.
Spørgsmål 3: Hvordan forhindrer jeg galvanisk korrosion under en plan aluminiums-forsænket nitte?
A: Forebyggelse afhænger af det forskelligartede metal: (1) For stål eller titanium, brug chromatkonverteringsbelægning (Alodine) – ledende og reducerer galvanisk potentiale. (2) For kulfiber isoleres med en glasfiber- eller nylonbarriere ved forsænkningen. (3) For kobber eller messing, undgå direkte kontakt i våde omgivelser, medmindre der anvendes en overgangsskive. (4) Forsegl fugekanten med korrosionshæmmende fugemasse. Nuote Metals kan levere chromat-behandlede nitter og give skriftlig isolationsvejledning til din materialekombination.
Hot Tags: Producent af aluminiumsnitter med forsænket hoved, leverandør af forsænkede hovednitter, leverandør af aluminiumsnitter i Kina
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.

X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik