Produkter

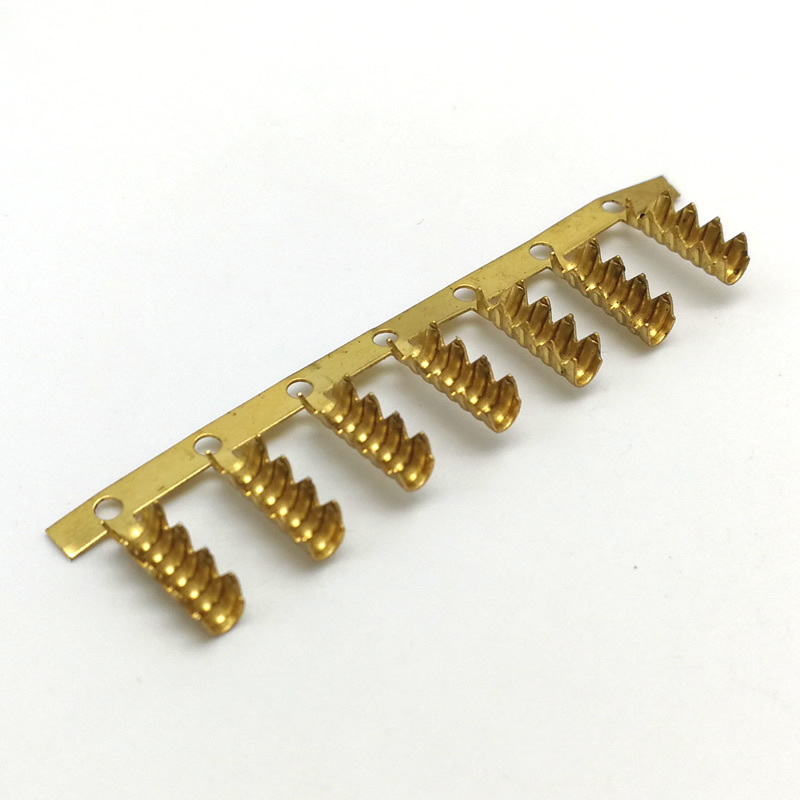

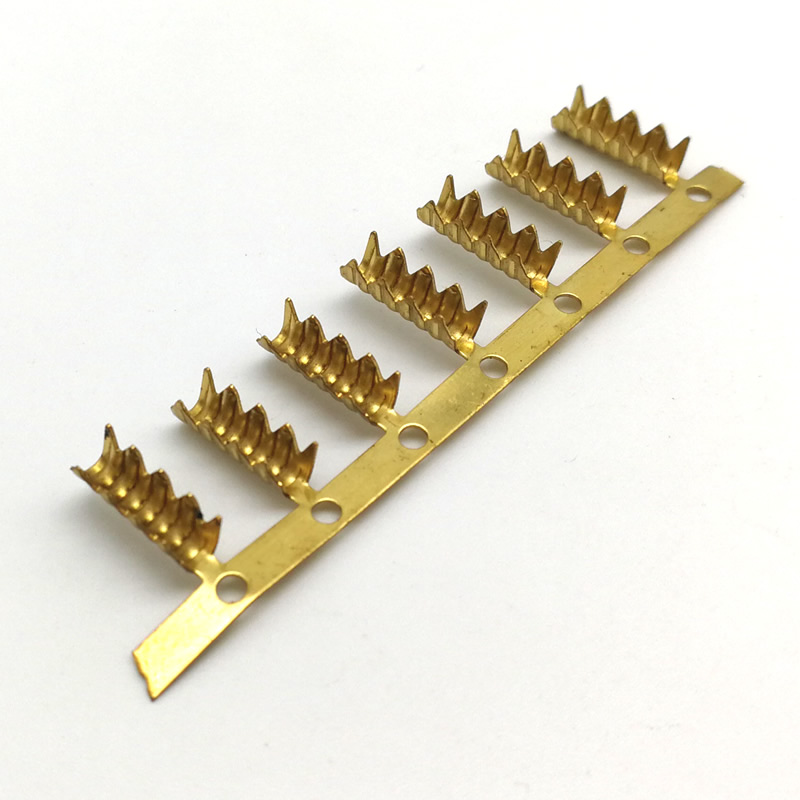
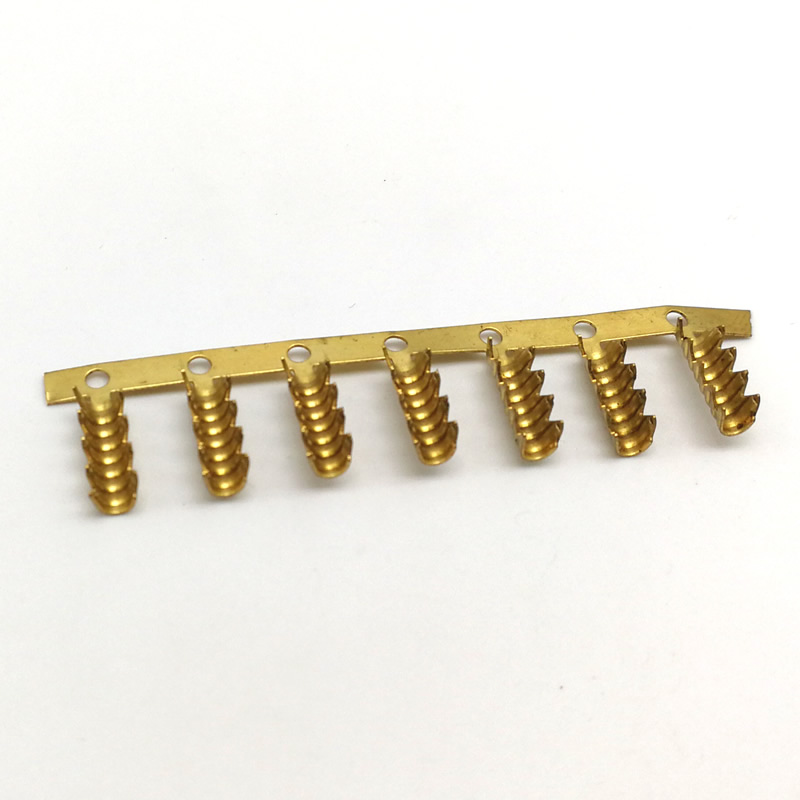
stempling terminaler
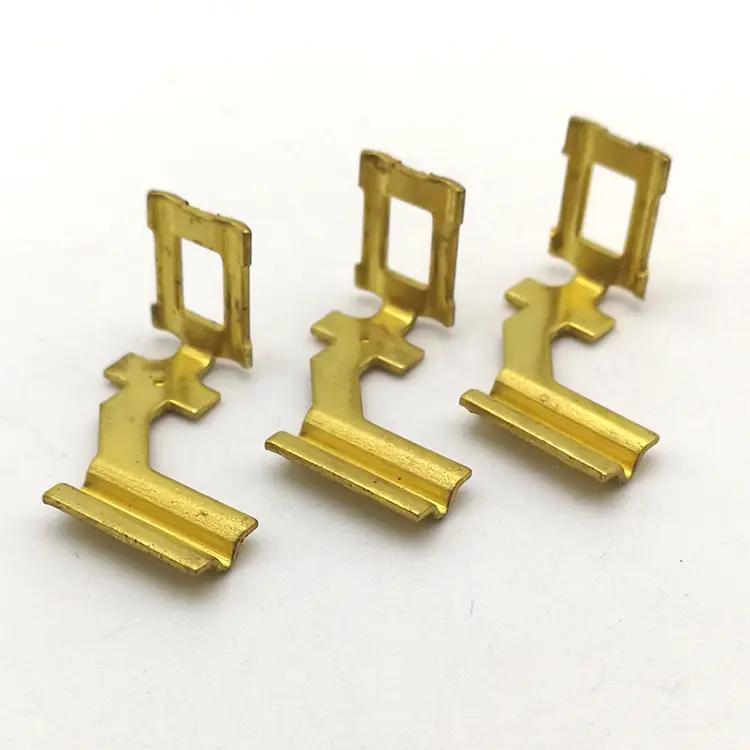
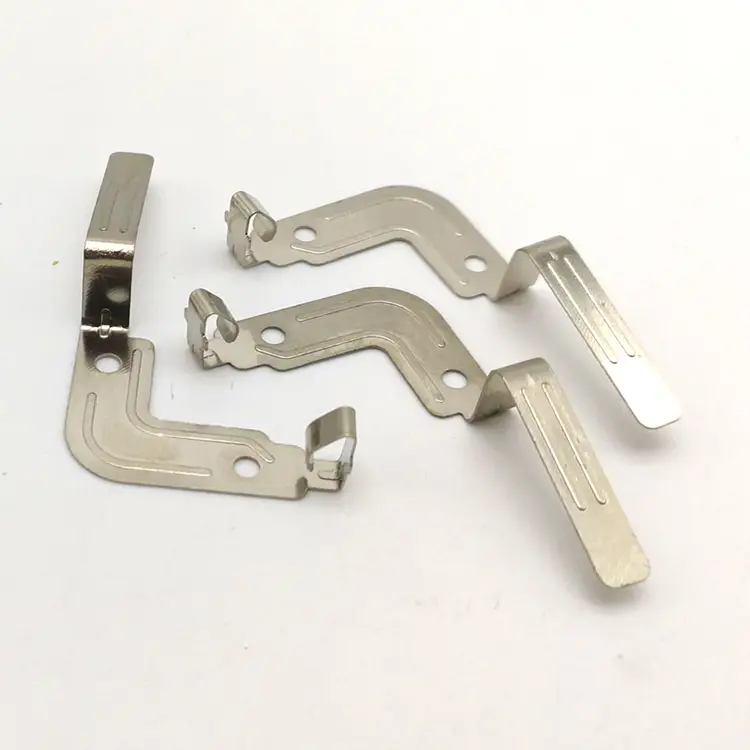
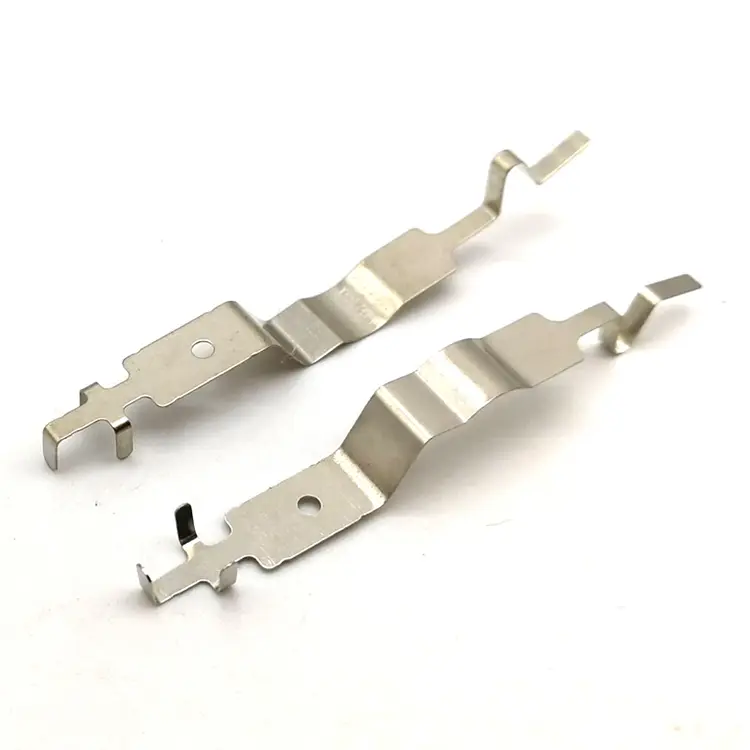
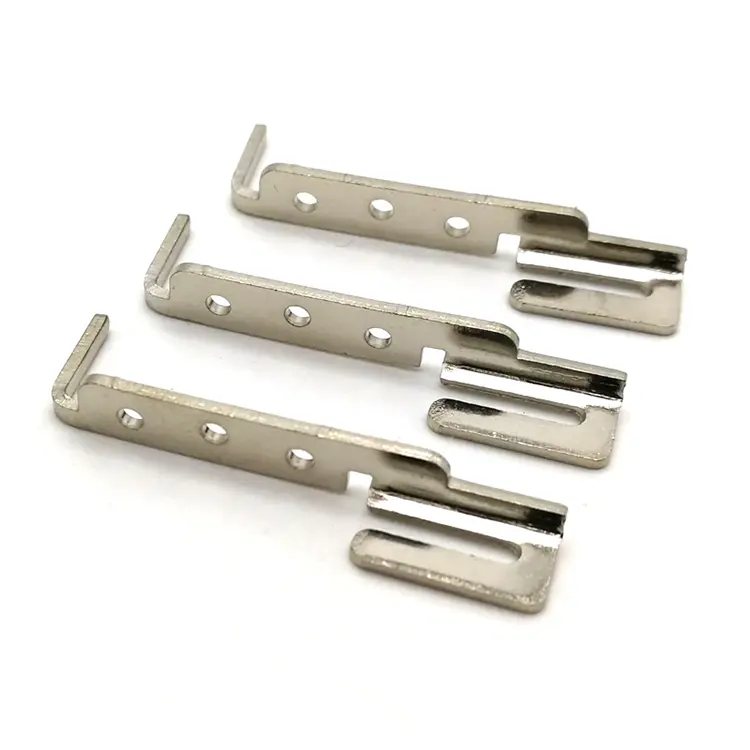
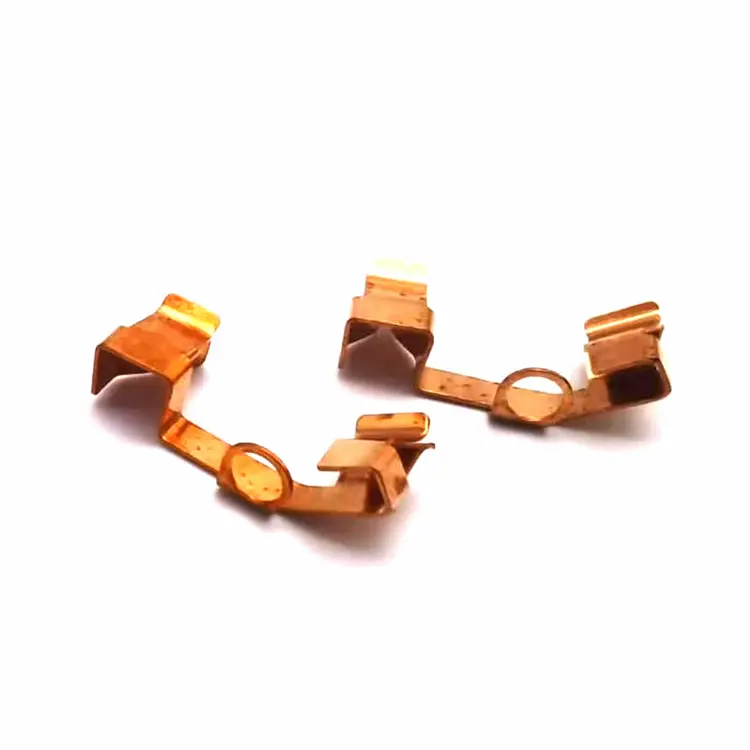
En terminaltegning specificerer dimensioner – bjælkelængde, bjælketykkelse, kontaktkrumning. Men terminalen bedømmes efter noget, tegningen sjældent angiver: indføringskraft. En terminal, der er 0,05 mm for stiv, kan ikke indsættes; 0,05 mm for blød vil ikke holde. Nuote Metals producerer brugerdefinerede stemplingsterminaler i Kina med normal kraft og indføringskraft målt på den første artikel og verificeret på hver batch - viklet på rulle til automatisk isætning. Messing, fosforbronze og kobber. Hjul-til-rulle-belægning.
Send forespørgsel
Produkt beskrivelse
Tilpassede stemplingsterminaler er kontinuerlige stemplede dele - strimlen føres gennem en progressiv matrice, terminalerne forbliver fastgjort til bæreren, og rullen sendes til kundens indføringsmaskine. Terminalen skal opfylde tre funktionelle krav: normal kraft (kontakttrykket mod sammenkoblingsstiften), indførings- og tilbagetrækningskraft (indsatsen for at parre og frigøre) og kontaktmodstand (den elektriske vej gennem kontaktgrænsefladen). Ingen af disse vises på en standardmåltegning - og alle tre bestemmer, om stikket virker.
Hos Nuote Metals producerer vi brugerdefinerede terminaler med normal kraft og indføringskraft målt på den første artikel og verificeret på hver batch. Denne artikel dækker de tre funktionelle krav, geometrien, der styrer dem, pletteringen, der bevarer dem, og emballagen, der leverer dem.
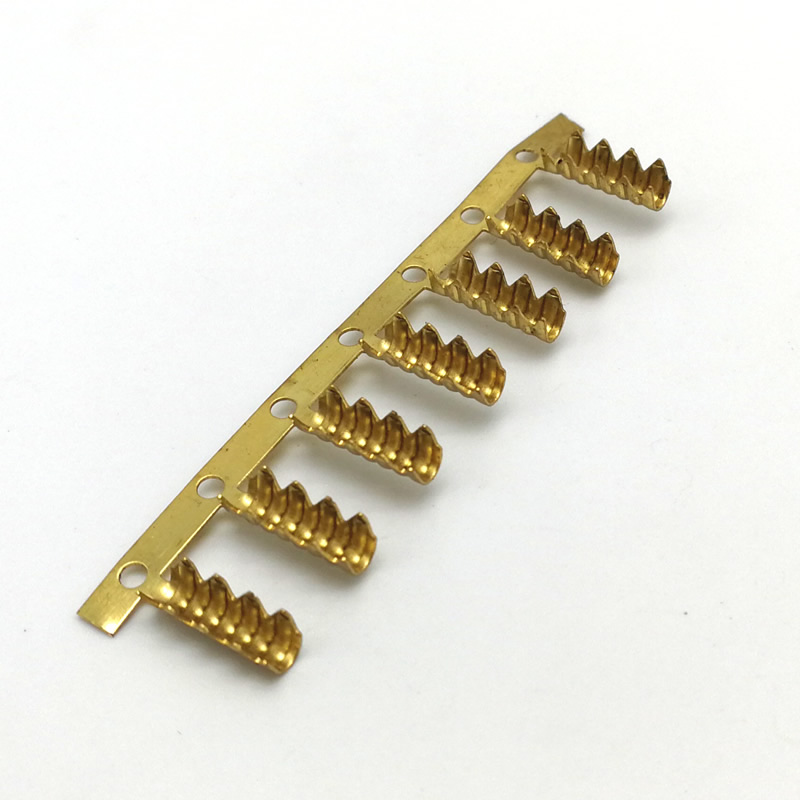
De tre funktionelle krav til en terminal
En terminal er ikke et beslag med en bøjning. Det er en fjeder, der skal afbøje, vende tilbage og lede - tusindvis af gange.
| Funktionskrav | Hvad det betyder | Styres af | Fejltilstand |
|---|---|---|---|
| Normal kraft | Kontakt tryk mod sammenkoblingsstiften | Bjælkelængde, bjælketykkelse, kontaktkrumning | For lav—intermitterende kontakt; for høj - indføringsskade |
| Indsættelse / tilbagetrækning kraft | Bestræbelser på at parre og frigøre | Normal kraft, indføringsfasning, pletteringsfriktion | For højt – operatøren kan ikke indsætte; for lav – terminaludløser |
| Kontaktmodstand | Elektrisk vej gennem grænsefladen | Pletteringsmateriale, pletteringstykkelse, kontaktareal | For højt - spændingsfald, varme, signaltab |
Normal krafter det tryk, fjederbjælken udøver på sammenkoblingsstiften. Den skal være høj nok til at bryde gennem overfladeoxid og opretholde kontakt – typisk 1–3N for signalklemmer, 3–8N for strømterminaler. For lav, og kontakten bliver intermitterende under vibration. For høj, og indføringskraften bliver uacceptabel - eller stiften er beskadiget.
Indførings- og tilbagetrækningskrafter, hvad operatøren eller robotten føler. Det er summen af normalkraften, friktionskoefficienten for pletteringen og indføringsgeometrien. En terminal med 3N normal kraft og fortinning kan kræve 15N indføringskraft – acceptabelt for en manuel konnektor, for høj til en automatiseret højdensitetssamling.
Kontaktmodstander den elektriske vej gennem kontaktgrænsefladen. Det afhænger af pletteringsmaterialet, pletteringstykkelsen og kontaktområdet. En fortinnet terminal kan have 5–10 mΩ kontaktmodstand; en guldbelagt terminal kan have 1-3mΩ. Modstanden skal forblive stabil i hele konnektorens levetid – ikke kun ved den første indsættelse.
For tilpassede stemplingsterminaler er de tre krav forbundet: Ændring af bjælketykkelsen ændrer normalkraften, hvilket ændrer indføringskraften, hvilket ændrer sliddet på belægningen. Terminalen er et system - ikke en liste over dimensioner.
Geometrien, der styrer normalkraften
Normal kraft bestemmes af tre geometriske parametre - og hver af dem har en afvejning.
Bjælke længde.En længere stråle afbøjes lettere - lavere normalkraft for den samme afbøjning. En kortere stråle er stivere - højere normalkraft. Strålelængden indstilles af terminalafstanden - afstanden mellem terminalerne på strimlen.
Bjælketykkelse.En tykkere stråle er stivere - højere normalkraft. En tyndere stråle er mere medgørlig - lavere normalkraft, men større risiko for eftergivelse. Bjælketykkelsen indstilles af strimmeltykkelsen - som også er krympetøndens tykkelse og bærertykkelsen. Strimmeltykkelsen kan ikke optimeres til bjælken alene.
Kontaktpunktskrumning.En mindre radius koncentrerer kontaktkraften på et mindre område - højere kontakttryk, lavere kontaktmodstand. En større radius spreder kraften - lavere kontakttryk, højere kontaktmodstand, men mindre slid på belægningen.
Afvejningen:En terminal, der er stiv nok til at opretholde normal kraft, kan være for stiv til at indsætte. En terminal, der nemt kan indsættes, kan muligvis ikke opretholde kontakt under vibrationer. Geometrien er en balance - og balancen verificeres ved at måle normalkraften og indføringskraften på den første artikel, ikke ved at måle bjælkedimensionerne alene.
Standard reference:Terminaldimensioner og -tolerancer følger IEC 60512 (stik til elektronisk udstyr) og EIA-364 (testprocedurer for elektriske stik), hvor det er specificeret. Indførings- og tilbagetrækningskraft er målt i henhold til EIA-364-13.
Plettering – Kontaktmodstands- og slidlaget
Belægningen er ikke kosmetisk. Det bestemmer kontaktmodstanden, indføringskraften og slidtiden.
| Plating | Kontakt modstand | Indsættelseskraft (relativ) | Bær livet | Bedste applikation |
|---|---|---|---|---|
| Tin | 5-10 mΩ | Baseline | Moderat – slides igennem efter 50-100 cyklusser | Forbrugerstik, lavpris |
| Sølv | 2-5 mΩ | Lidt lavere end tin | Godt - 200-500 cyklusser | Strømterminaler, højstrøm |
| Guld (over nikkel) | 1-3 mΩ | Laveste | Fremragende - 1.000+ cyklusser | Signalterminaler, høj pålidelighed |
Tiner standardbelægningen til forbruger- og bilforbindelser - billige, lodbare, tilstrækkelig kontaktmodstand. Men tin slides igennem efter 50-100 indføringscyklusser - basismetallet blotlægges, og kontaktmodstanden stiger.
Sølvtilbyder lavere kontaktmodstand end tin og bedre slidlevetid - bruges til strømterminaler og højstrømsanvendelser. Sølv anløber i svovlmiljøer - et nikkelunderlag bremser anløbningen.
Guld over nikkel is det høje pålidelige valg - laveste kontaktmodstand, længste slidlevetid. Nikkelbarrieren forhindrer kobberdiffusion; guldlaget bevarer kontaktmodstanden over 1.000+ cyklusser.
Hvordan vi anvender det: Til brugerdefinerede stemplingsterminaler bruger vi rulle-til-rulle-beklædning - terminalerne forbliver på bæreren og passerer gennem pletteringslinjen som en kontinuerlig strimmel. Spor-til-hjul-plettering er mere konsekvent end styk-del-plettering - strømtætheden er ensartet, tykkelsen er ensartet, og terminalerne håndteres ikke individuelt. Belægningstykkelsen verificeres af XRF på hver batch.
Emballage – hvorfor terminaler skal være på hjul
En terminal, der er korrekt på CMM'en, kan stadig svigte ved kundens indføringsmaskine - fordi rullens hældning er forkert, orienteringen er omvendt, eller holderen er for svag.
Hvad indføringsmaskinen kræver:
Konsekvent tonehøjde—Afstanden mellem terminalerne på holderen skal svare til feeder-pitch. En variation på 0,1 mm forårsager fejlindføring.
Konsekvent orientering-terminalerne skal vende i samme retning på rullen. En omvendt terminal blokerer føderen.
Bærestyrke-bæreren skal understøtte terminalerne gennem føderen uden at strække eller knække.
Splejse integritet—når et hjul løber tør, skal splejsningen være lige så stærk som bæreren — og stigningen skal bibeholdes på tværs af splejsningen.
For brugerdefinerede stemplingsterminaler er emballagen en del af specifikationen - ikke en eftertanke. Vi verificerer hjulstigningen, orienteringen og splejsningen på hvert hjul før afsendelse.
Et rigtigt eksempel – 0,64 mm Pitch Terminal for Automotive Connector
En tysk billeverandør tier-1 havde brug for en brugerdefineret stemplingsterminal til en 0,64 mm pitch konnektor - normalkraft 2,5N ±15%, indføringskraft under 12N, kontaktmodstand under 5mΩ og spolestigning 4mm ±0,05mm.
Problemet:Deres tidligere leverandør målte bjælkedimensionerne og krympecylinderen - terminalerne bestod dimensionsinspektionen, men 6 % bestod ikke indføringskrafttesten. Strålen var 0,02 mm for tyk - normalkraften var 3,2N, og indføringskraften oversteg 15N.
Hvad vi gjorde anderledes:
- Målte normalkraften på den første artikel - ikke kun bjælkedimensionerne. Stråletykkelsen blev justeret for at bringe normalkraften til 2,4N.
- Verificeret indføringskraften på en prøve fra hver batch—12N maksimum.
- Brugt rulle-til-rulle tinbelægning - ensartet tykkelse, ensartet friktionskoefficient.
- Verificeret hjulstigningen på hvert hjul – 4 mm ±0,03 mm.
- Sendte 5 millioner terminaler uden indsættelsesfejl. Kunden eliminerede indgående inspektion for indføringskraft.
Dette er, hvad brugerdefinerede stemplingsterminaler skal levere: ikke bare en terminal, der matcher dens tegning, men en terminal, der indsætter, holder og leder - fordi normalkraften og indføringskraften blev målt, ikke antaget.
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem en brugerdefineret stemplingsterminal og en standardterminal?
A: En standardterminal vælges fra et katalog – geometrien, pletteringen og hjulstigningen er faste. En brugerdefineret stemplingsterminal er designet til en specifik konnektor - bjælkegeometrien er tilpasset til den nødvendige normalkraft, pletteringen er tilpasset kontaktmodstanden og slidtiden, og rullens stigning er tilpasset kundens indføringsmaskine. Den brugerdefinerede terminal er ikke en katalogdel med en anden etiket – det er en fjeder designet til et specifikt kontaktkrav.
Spørgsmål 2: Hvordan kontrollerer du indføringskraften på brugerdefinerede stemplingsterminaler?
A: Indføringskraften styres af tre variable: normalkraft (indstillet af bjælkegeometri), pletteringsfriktion (indstillet af pletteringsmateriale) og indføringsfasning (indstillet af matricen). Vi måler normalkraften på den første artikel, beregner den forventede indføringskraft og verificerer den på en prøve fra hver batch. Hvis indføringskraften overstiger specifikationen, justeres bjælketykkelsen eller pletteringen - ikke monteringsproceduren. For terminaler er indføringskraften en målt værdi, ikke et beregnet estimat.
Spørgsmål 3: Hvorfor er rulle-til-hjul-belægning bedre end styk-del-belægning?
A: Spor-til-hjul-plettering holder terminalerne på bæreren gennem pletteringslinjen - strømtætheden er ensartet, tykkelsen er ensartet, og terminalerne håndteres ikke individuelt. Plettering af stykker kræver håndtering, som kan bøje bjælkerne, ridse kontakterne og give ujævn tykkelse. For brugerdefinerede stemplingsterminaler med stramme krav til kontaktmodstand er rulle-til-rulle-plettering standarden - pletteringstykkelsen verificeres af XRF på hver batch.
Q4: Kan du give DFM-feedback om terminalgeometri, før jeg afgiver en ordre?
A: Ja. Send os en tegning med stiftens dimensioner, den nødvendige normalkraft, indføringskraftgrænsen og kontaktmodstandsmålet. Vores ingeniørteam gennemgår bjælkegeometrien for spænding og afbøjning - og bekræfter, om den foreslåede bjælkelængde og -tykkelse kan opnå den normale kraft uden at give efter, og om indføringskraften vil nå grænsen. For stemplingsterminaler forhindrer DFM-gennemgangen den mest almindelige fejl - en terminal, der måler korrekt og ikke indsætter.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.

X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik