Produkter

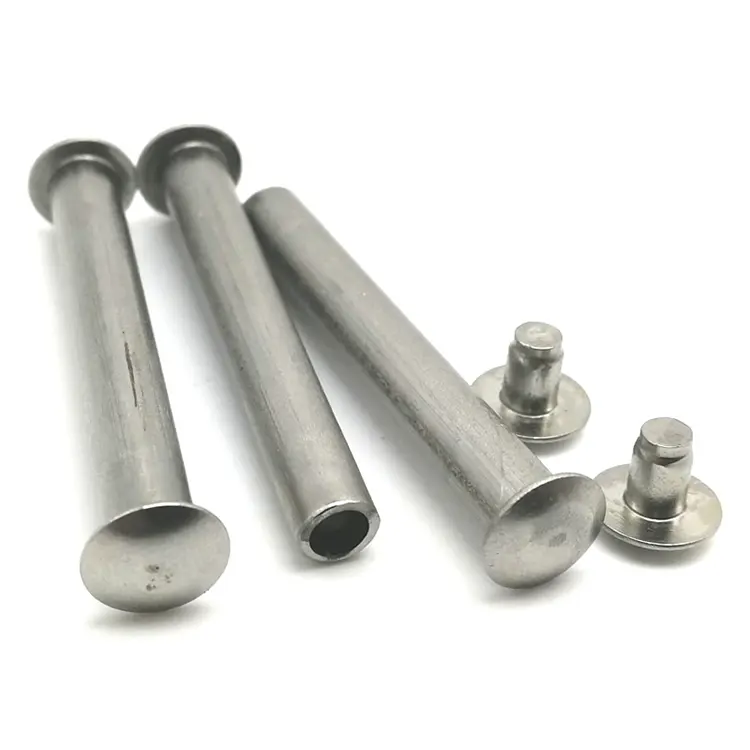
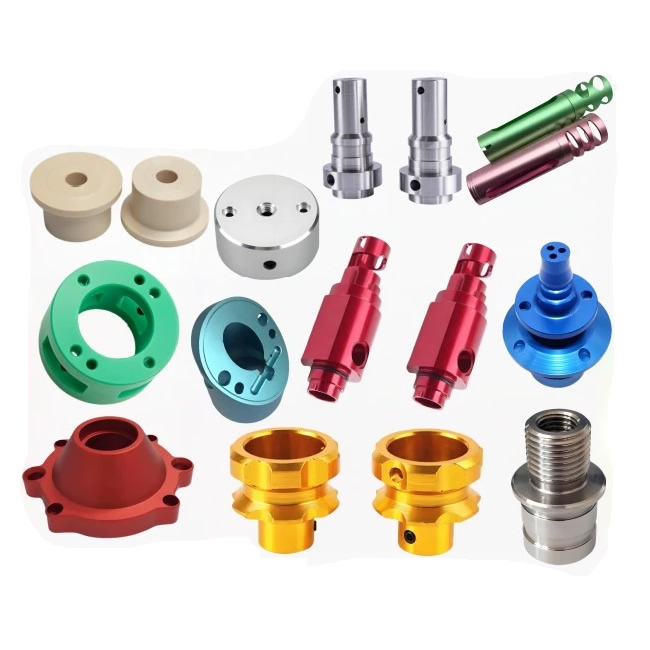
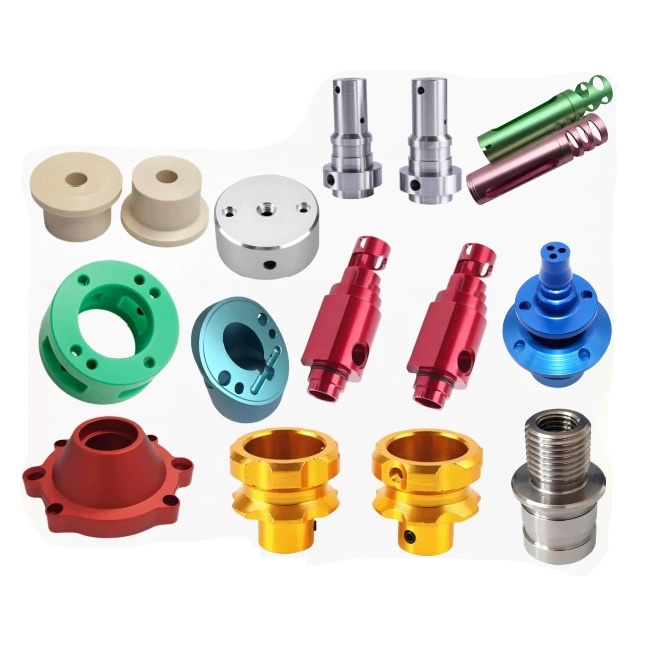
Aluminium drejede dele
En drejet aluminiumsdel bedømmes to gange - én gang på drejebænken og én gang efter anodisering. En overflade, der måler Ra 0,8μm på drejebænken, kan vise synlige drejeringe efter anodisering, fordi oxidlaget afslører hvert værktøjsmærke. Nuote Metals producerer aluminiumsdrejede dele i Kina med overfladetekstur, der er kontrolleret til anodisering - ubelagte polerede skær, kontrollerede fremføringsmærker og Ra verificeret før coating. 6061, 7075, 2024.
Send forespørgsel
Produkt beskrivelse
En drejet aluminiumsdel er ikke færdig, når den forlader drejebænken. Den er færdig, når den kommer tilbage fra anodisering - og overfladen, der så acceptabel ud under butikslyset, viser hvert fodermærke som en synlig ring. Oxidlaget skjuler ikke teksturen; det forstærker det.
Aluminiumsdrejedele bedømmes efter deres overflade to gange - én gang af profilometeret på drejebænken, og én gang af øjet efter anodisering. Profilometeret måler Ra; den måler ikke, om teksturen er periferiske ringe, tilfældige ridser eller en udtværet overflade. To dele kan begge måle Ra 0,8μm - den ene ser ensartet ud efter anodisering, den anden viser ringe.
Hos Nuote Metals producerer vi aluminiumsdrejede dele med overfladetekstur, der er kontrolleret til anodisering – ubelagte polerede skær, kontrollerede fremføringsmærker og Ra verificeret før coating. Denne artikel dækker værktøjet, fremføringsmærkerne og hvad der skal kontrolleres, før du accepterer en drejet aluminiumsdel.
Tre vendemærker, der bliver synlige efter anodisering
Anodisering omdanner aluminiumsoverfladen til aluminiumoxid - oxidet følger overfladetopografien, så toppe vokser til toppe og dale til dale. Teksturen bliver mere synlig, ikke mindre.
| Vende Mark | Hvad forårsager det | Udseende efter anodisering | Hvordan vi forhindrer det |
|---|---|---|---|
| Rundgående fødering | Fremføring pr. omdrejning for groft eller slidt skær | Mørkt spiralbånd rundt om diameteren | Finere efterbehandlingsfremføring (0,05–0,08 mm/omdrejninger), viskerindsats |
| Opbygget kantrivning | Aluminium svejser til et belagt eller mat skær | Ru, uklar plet på overfladen | Ubelagte polerede skær, skarp kantradius <0,02mm |
| Smøremærke | Sløve værktøj skubber metal i stedet for at klippe | Ujævnt, kedeligt bånd, der anodiserer uklart | Skær skiftet før slid, høj positiv rive |
Rundgående føderingeer den mest almindelige klage. Værktøjet bevæger sig langs aksen, mens emnet roterer - fremføringen pr. omdrejning indstiller ringafstanden. En skrub-tilførsel (0,2 mm/omdrejninger) giver synlige ringe; en efterbehandlingsfremføring (0,05–0,08 mm/omdrejninger) giver fine ringe, der er mindre synlige efter anodisering.
Opbyggede kantrevneropstår, når aluminium svejses til værktøjet. Coatede indsatser (TiAlN, AlCrN) har en ru overflade på mikroniveau - aluminiumet klæber og rives væk. Det afrevne område anodiseres anderledes - det fremstår som en ru plet.
Udtværingsmærkeropstår, når et sløvt værktøj skubber metallet i stedet for at skære det. Det udtværede lag er arbejdshærdet og anodiserer ujævnt - det fremstår som et uklart bånd.
For aluminiumsdrejede dele er overfladespecifikationen ikke kun Ra – det er teksturen. En tegning, der angiver Ra 0,8μm, men ikke teksturretningen, overlader det anodiserede udseende til tilfældighederne.
Værktøj – hvorfor ubelagte polerede skær skærer aluminium bedre
Aluminium er blødt og duktilt - det klæber til værktøjskanten. Et belagt skær har en ru overflade på mikroniveau - aluminiumet svejses til det og danner en opbygget kant. Den opbyggede kant vokser og brækker uforudsigeligt af - den river overfladen i stykker og efterlader en udtværet plet, der anodiserer ujævnt.
Hvad vi bruger:
- Ubelagte, polerede hårdmetalskær (Korloy, Sandvik aluminiumskvaliteter) - den polerede overflade reducerer friktion og forhindrer vedhæftning. Høj positiv rive - kanten er skarp, ikke gnidet.
- Skarp kantradius - under 0,02 mm. En mat kant skubber metallet; en skarp kant skærer den.
- Viskerindsats til den sidste passage – udjævner føderingen og giver en overflade, der ser ensartet ud efter anodisering.
- Høj spindelhastighed, moderat fremføring – aluminium skærer bedst ved høj hastighed. Den høje hastighed giver en ren forskydning; det moderate foder styrer chippen og fodermærket.
Hvad vi undgår:
- Belagte indsatser - belægningen øger friktionen og fremmer opbygget kant.
- Slidte indsatser - en slidt kant gnider, udtværer og producerer en overflade, der anodiserer ujævnt.
Standard reference:Overfladetekstur følger ISO 1302 og ISO 4287. Anodiseringskvalitet følger MIL-A-8625 Type II eller Type III, hvor det er specificeret.
Udstyr og kapacitet
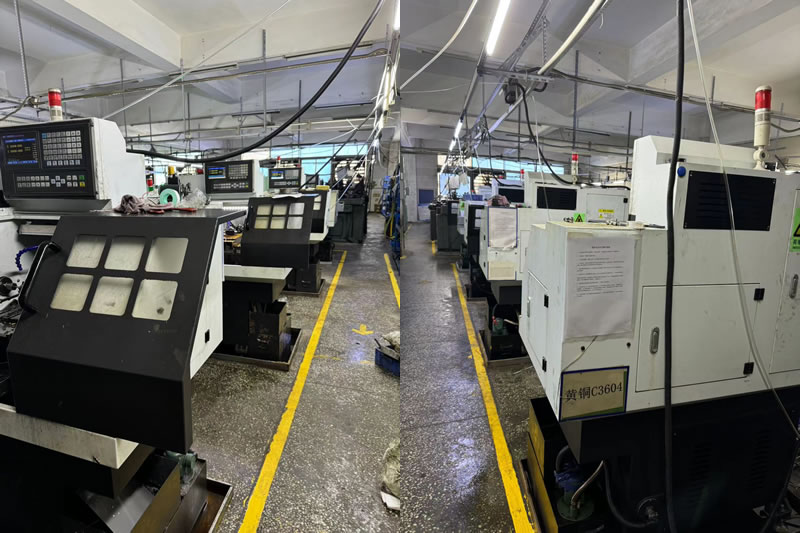
Nuote Metals driver en dedikeret aluminiumsdrejecelle med poleret værktøj og kontrollerede fremføringsparametre.
- CNC drejebænke (Haas ST-20Y, Okuma Genos L) – stangfremføring op til 80 mm, spændepatron op til 300 mm.
- Ubelagte polerede skær – Korloy og Sandvik aluminiumskvaliteter, kun forbeholdt aluminium.
- Viskerindsatser – til den sidste passage på synlige overflader.
- Profilometer (Mitutoyo SJ-210) – Ra og Rz verificeret før anodisering.
- CMM (Zeiss Contura 7/10/6) – målkontrol, fastgjort på bearbejdningsdatum.
Certificering:ISO 9001:2015 (certifikat tilgængeligt på anmodning). Årlig kapacitet: 2 millioner aluminiumsdrejede dele til elektronik-, medicinal- og bilkunder.
Begrænsning:Viskerindsatser er valideret til diametre ≥10 mm. Under 10 mm passer viskergeometrien ikke til indsatsen - fremføringsmærket forbliver synligt, og delen skal muligvis have en sekundær polering.
Et rigtigt eksempel – Anodiserede ringe afvist, fikset med viskerindsats og foderskift
En tysk elektronikproducent havde brug for et drejet aluminiumshus - 6061-T6, 40 mm diameter, Ra 0,8 μm, anodisering af type II. Deres tidligere leverandør brugte en coated indsats og en 0,15 mm/omdrejningshastighed - delene målte Ra 0,8μm, men efter anodisering viste 20% synlige spiralringe og blev afvist.
Hvad vi gjorde anderledes:
- Skiftet til ubelagte polerede skær med en høj positiv rive-ingen opbygget kant, ingen udtværing.
- Reducerede efterbehandlingsfremføringen til 0,06 mm/omdrejninger - ringen blev fin og ensartet.
- Brugte en viskerindsats på det sidste gennemløb - ringen blev fladtrykt, og overfladen så ensartet ud efter anodisering.
- Verificeret Ra før anodisering - 0,6 μm gennemsnit, og teksturen var ensartet.
En lektie vi lærte:Tidligt i vores aluminiumdrejeprogram brugte vi coatede skær på et parti af synlige huse. Efter anodisering viste 30% opbyggede kantmærker - partiet blev afvist. Siden da kører hver aluminiumsdel, der vil blive anodiseret, med ubelagte polerede indsatser - ingen undtagelser.
Begrænsning:Viskerindsatsen er valideret til diametre ≥10 mm. Under 10 mm passer viskergeometrien ikke til indsatsen - fremføringsmærket forbliver synligt, og delen skal muligvis have en sekundær polering.
Sendte 300.000 huse med nul anodiseringsafvisninger. Dette er, hvad drejede aluminiumsdele skal levere: Ikke kun en del, der måler Ra på drejebænken, men en overflade, der ser ensartet ud efter anodisering - fordi værktøjet og fremføringen var tilpasset belægningen, ikke kun tegningen.
Ofte stillede spørgsmål
Q1: Hvorfor viser mine aluminiumsdrejede dele ringe efter anodisering?
A: Anodisering forstærker overfladeteksturen – den skjuler den ikke. Et rundtgående fodermærke, der var usynligt på råaluminium, bliver en mørk ring efter anodisering. Løsningen er at reducere efterbehandlingsfremføringen (0,05–0,08 mm/omdrejninger), bruge en viskerindsats til at flade ringen ud og skifte til ubelagte polerede indsatser for at forhindre opbygning af kant. For aluminiumsdrejede dele, der vil blive anodiseret, skal overfladeteksturen kontrolleres før coating - ikke efter.
Q2: Kan jeg bruge coatede skær til aluminiumsdrejning?
A: Indlæg uden belægning (TiAlN, AlCrN) har en ru overflade på mikroniveau, og aluminium svejser til dem. Den opbyggede kant river overfladen i stykker og efterlader en udtværet plet, der anodiserer ujævnt. Brug ubelagte polerede hårdmetalskær med en høj positiv rive - den polerede overflade reducerer friktionen, og den skarpe kant skærer aluminiumet rent.
Q3: Hvilken overfladefinish skal jeg specificere for anodiseret aluminium drejede dele?
A: Angiv Ra og teksturretningen. Ra 0,8μm er tilstrækkeligt til mange industrielle dele - men kun hvis teksturen er ensartet. Et fint, ensartet fremføringsmærke (0,05–0,08 mm/omdrejninger) er acceptabelt; et groft, uregelmæssigt mærke er det ikke. For synlige dele angives Ra 0,4μm og en viskerindsatsfinish. For disse dele betyder teksturen lige så meget som Ra.
Q4: Kan du give DFM-feedback om overfladetekstur, før jeg afgiver en ordre?
A: Ja. Send tegningen med anodiseringsspecifikationen (Type II eller Type III), Ra-kravet, og om overfladen er synlig eller funktionel. Vores ingeniørteam gennemgår værktøjet og foderet for anodiseringskompatibilitet - for at bekræfte, om overfladen vil se ensartet ud efter belægning, eller anbefaler en viskerindsats eller en sekundær polering. Hvor anodiseringsudseendet har betydning, verificerer vi teksturen før batchen anodiseres – ikke efter.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik