Produkter
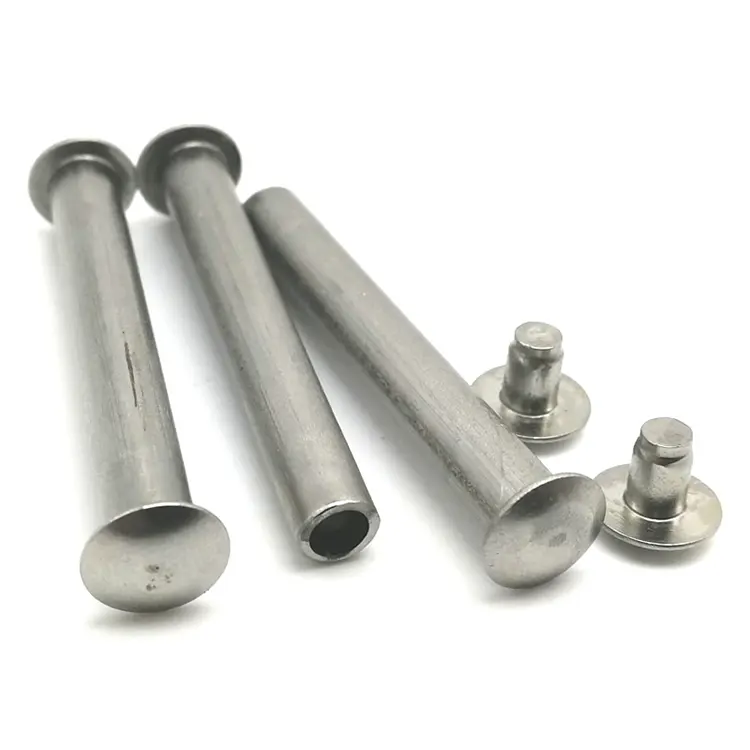
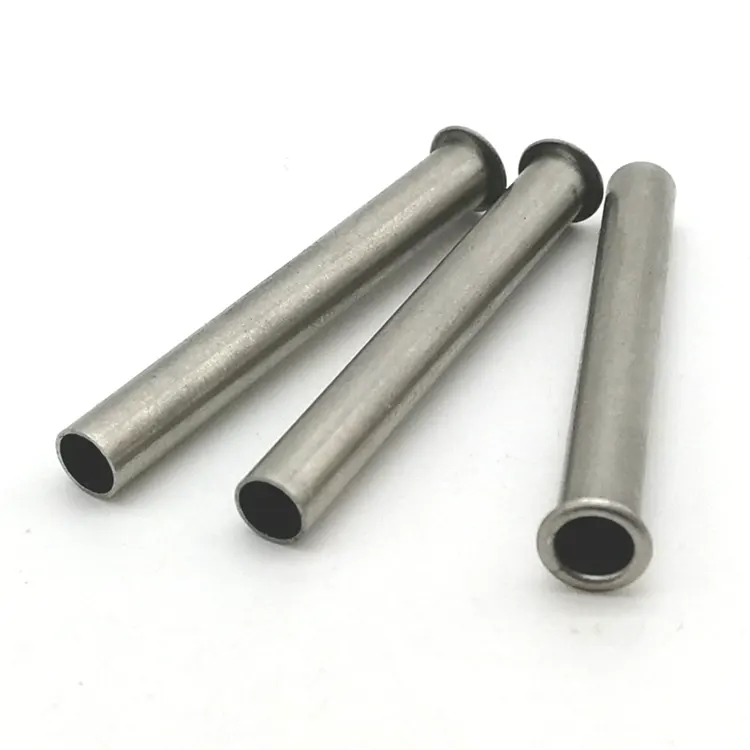
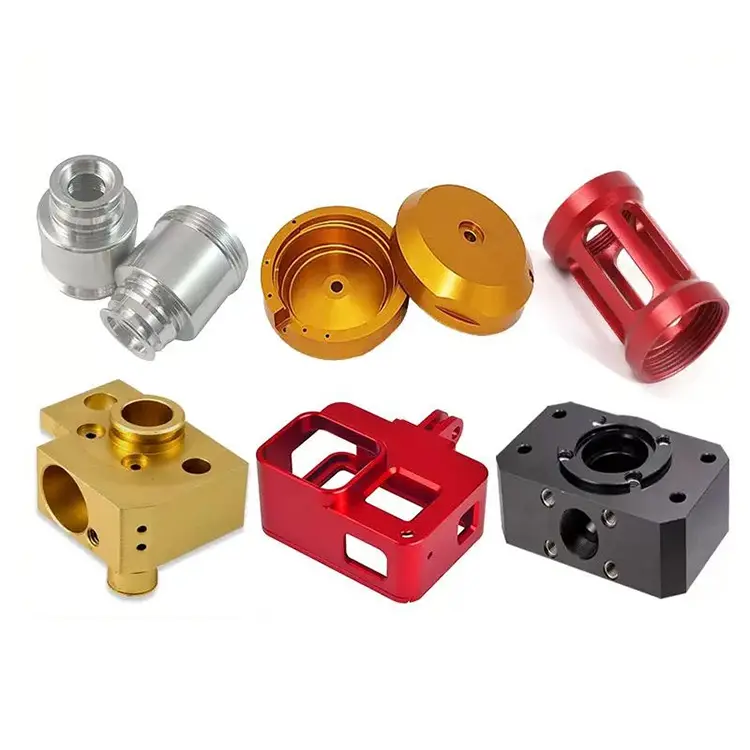
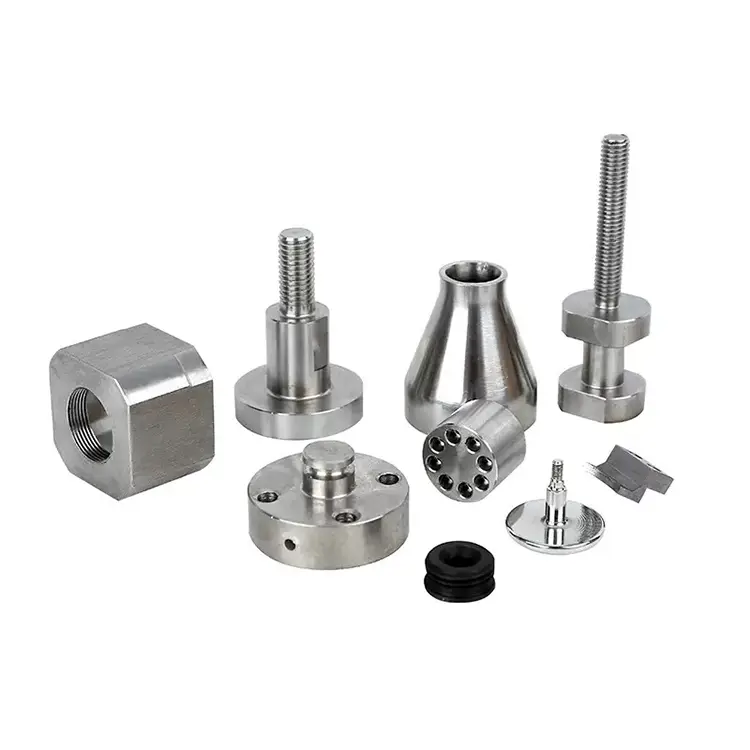
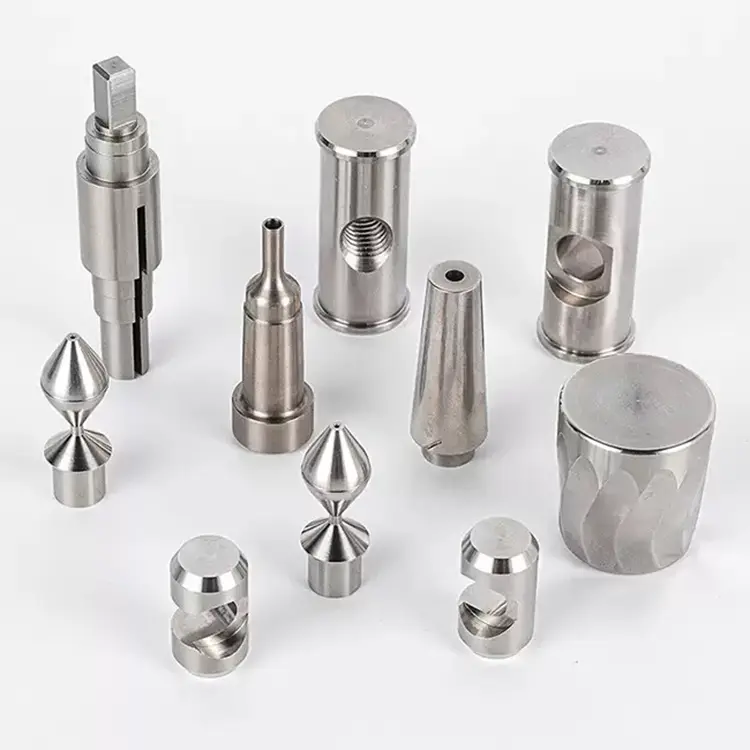
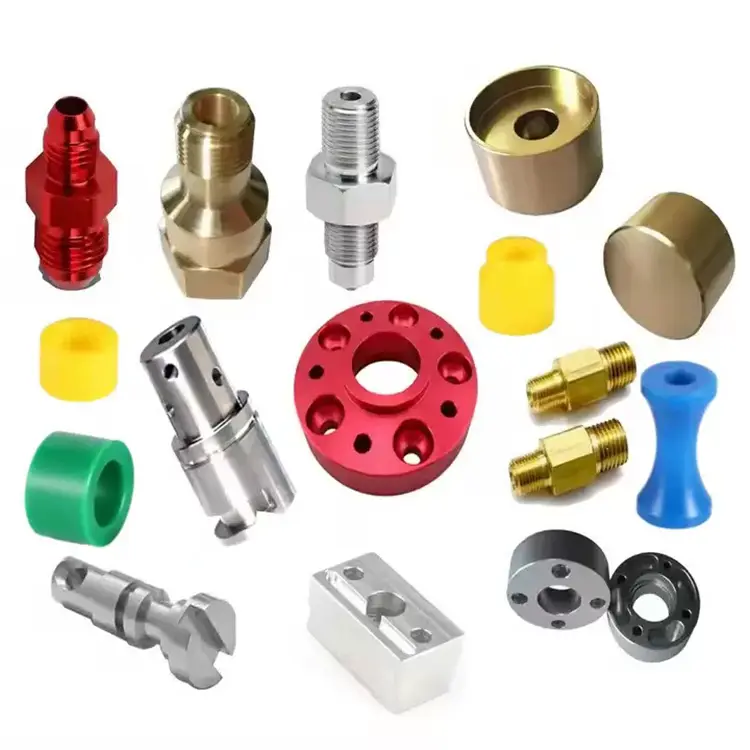
Drejedele i aluminium
Nuote Metals producerer og leverer en række tilpassede CNC-aluminiumdrejedele i Kina og tilbyder aluminiumbearbejdningstjenester. Vi har avancerede CNC-dreje- og fræsemaskiner til at levere one-stop-bearbejdningsløsninger.
Send forespørgsel
Produkt beskrivelse
Aluminium er det mest bearbejdelige metal i almindelig brug. Den skærer hurtigt, producerer korte spåner og kræver mindre værktøjsslid end stål eller rustfrit. Det er derfor, mange butikker behandler aluminium som et begyndermateriale - enkelt at citere, nemt at køre.
Men præcisionDrejedele i aluminiumer ikke simple. Aluminiums blødhed forårsager grater, der er svære at fjerne. Dens lave stivhed betyder, at tyndvæggede dele afbøjes under spændetryk. Dens høje termiske udvidelse betyder, at dimensioner kan skifte mellem bearbejdning og inspektion. Og dens overflade bliver let udtværet eller ridset - en kosmetisk defekt, der bliver en funktionsfejl for anodiserede eller tætnede overflader.
Nuote Metals bearbejder aluminium anderledes. Vi behandler det som et præcisionsmateriale, ikke en handelsvare. Hver del får værktøj, kølevæske og inspektionsprotokoller designet til aluminiums specifikke adfærd.
De tre skjulte problemer i aluminiumsdrejning
1. Gratdannelse på kanter og gevind.
Drejedele i aluminium duktile, snorlige grater, der klæber til delen. Standardafgratning mangler indvendige kanter, krydshuller og gevindrødder. For anodiserede dele bliver fastklemte grater til synlige defekter. Til tætningsflader forårsager de utætheder. Vi bruger kontrollerede tilspændingshastigheder og værktøjsgeometri for at minimere gratdannelse ved kilden, derefter termisk afgratning eller slibende flow-finish til interne funktioner, som håndværktøj ikke kan nå.
2. Tyndvægget afbøjning under fastspænding.
Aluminiums lave elasticitetsmodul (69 GPa vs. 200 GPa for stål) betyder, at tyndvæggede dele deformeres under patrontryk. En væg, der måler 0,5 mm, kan komprimeres med 0,1 mm under drejning og derefter springe tilbage efter udløsning. Vi bruger bløde kæber, der er bearbejdet til delens ydre diameter, lavtryksspænding og støtteringe til tyndvæggede sektioner. For kritiske dele verificerer vi vægtykkelsen med en ultralydsmåler efter bearbejdning.
3. Termisk ekspansionsdrift.
Aluminium udvider sig 23 μm/m·°C - omtrent dobbelt så meget som stål. En 100 mm del kan vokse 0,05 mm med en temperaturændring på 20°C. I et temperaturkontrolleret inspektionsrum skrumper delen tilbage - men hvis maskinværkstedet er varmere, kan dimensionen forekomme uden for tolerance. Vi gennembløder dele til stuetemperatur inden endelig inspektion og bruger temperaturkompenseret måling til kritiske funktioner.
Aluminiumslegeringer, vi bearbejder – og hvad de er til
| Legering | Bearbejdelighed | Styrke | Korrosionsbestandighed | Bedste applikation |
|---|---|---|---|---|
| 6061-T6 | Fremragende | Moderat (310 MPa) | God | Generelle formål, beslag, huse |
| 7075-T6 | God | Høj (570 MPa) | Moderat | Rumfart, højstyrke strukturel |
| 2024-T4 | Retfærdig | Høj (470 MPa) | Dårlig (kræver belægning) | Flybeslag, træthedskritisk |
| 5052-H32 | God | Lav (230 MPa) | Fremragende (marine) | Marine, kemisk, udendørs |
| 6082-T6 | Fremragende | Moderat (340 MPa) | God | Europæisk ækvivalent til 6061 |
| 2011 | Fremragende | Moderat | Dårlig | Højhastighedsdrejning, stik |
En note om 7075 vs. 6061: 7075 tilbyder næsten dobbelt styrke af 6061, men den er dyrere, mindre korrosionsbestandig og mere tilbøjelig til spændingskorrosionsrevner. For de fleste drejede dele til generelle formål er 6061-T6 den bedste balance mellem styrke, bearbejdelighed og pris. Vi hjælper kunder med at vælge baseret på belastningskrav, miljø og budget – ikke kun hvad der er på lager.
Vores aluminiumsdrejelinje – bygget til præcision og volumen
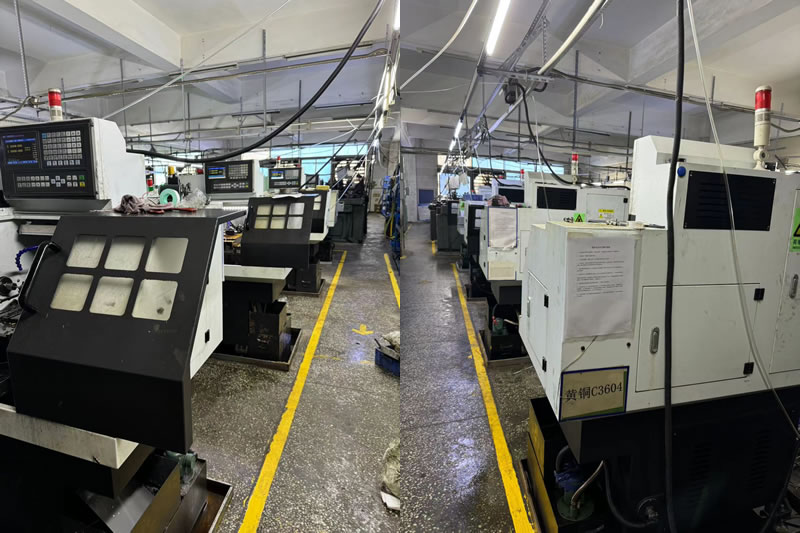
Nuote Metals driver en dedikeret aluminiumsdrejeafdeling, adskilt fra vores stål- og messinglinjer. Denne adskillelse forhindrer krydskontaminering af spåner og kølevæske - en kritisk faktor for anodiseringskvalitet. En enkelt aluminiumschip indlejret i en ståldel er en kosmetisk defekt; en stålspån indlejret i en aluminiumsdel bliver en synlig sort plet efter anodisering.
Udstyr og kapacitet:
12 CNC drejebænkededikeret til aluminium, der spænder fra 5-aksede mølledrejecentre til højhastigheds stangfodrede drejebænke.
Bar kapacitet:3 mm til 80 mm i diameter til stangfodet arbejde; 300 mm til spændearbejde.
Spindelhastigheder:Op til 8.000 RPM til dele med lille diameter, hvilket sikrer rene forskydningssnit.
Højtryks kølevæske:70–100 bar, rettet mod skærkanten for at bryde spåner og kontrollere varmen.
Interne anodiserings- og kromatkonverteringslinjer – vi styrer hele processen fra rå bar til færdig, coated del.
Volumen evne:
Prototype:1-50 stykker, bearbejdet på vores 5-aksede mølledrejecentre til komplekse geometrier i en enkelt opsætning.
Lav volumen produktion:50–5.000 styk, køre på CNC drejebænke med hurtigskifteværktøj.
Højvolumen produktion:5.000–500.000+ stykker, køres på højhastigheds stangfodrede drejebænke med automatiske stanglæssere og måling i processen.
Hvorfor dette er vigtigt for dig:Når du sender os en tegning af drejningsdele af aluminium, går den til et team, der bearbejder aluminium hver dag – ikke en almindelig butik, der skifter mellem stål, messing og plast. Dette fokus er grunden til, at vi kan holde ±0,005 mm tolerancer på tyndvæggede dele og levere anodiseringsklare overflader uden sekundær afgratning.
Et rigtigt eksempel – 7075-T6 Aerospace Actuator Housing
En europæisk rumfartsleverandør havde brug for et 7075-T6 aktuatorhus med en 0,008 mm boringstolerance, Ra 0,4μm indvendig finish og ingen synlige grater på krydshuller. Deres tidligere leverandør leverede dele, der mislykkedes ved anodiseringsinspektion - grater fanget i krydshuller skabte synlige defekter efter belægning.
Hvad vi gjorde anderledes:
- Brugte kontrollerede tilspændingshastigheder ved tværhulsboring for at minimere gratdannelse ved kilden.
- Påført slibende flow-finish på indvendige krydshuller - fjernelse af grater, som håndværktøj ikke kan nå.
- Verificeret overfladefinish med et bærbart profilometer før anodisering.
- Sendt 2.500 styk med nul anodiseringsafvisninger. Kunden eliminerede deres indgående afgratningsoperation og reducerede gennemløbstiden med 8 dage.
Ofte stillede spørgsmål om drejedele i aluminium
Q1: Hvad er den bedste aluminiumslegering til CNC-drejning?
A: 6061-T6 er det bedste all-around-valg til de fleste drejede dele – det giver god styrke (310 MPa), fremragende bearbejdelighed og god korrosionsbestandighed til en rimelig pris. 7075-T6 er bedre til højstyrkeapplikationer, men koster mere og er mindre korrosionsbestandig. 2024 tilbyder høj udmattelsesstyrke til flydele, men kræver beskyttende belægning. 5052 er bedst til marine eller kemiske miljøer. Nuote Metals kan anbefale den optimale legering baseret på din belastning, miljø og budget.
Q2: Hvordan forhindrer du grater på aluminiumsdrejede dele?
A: Forebyggelse af grater starter med værktøjsgeometri og skæreparametre. Vi bruger skarpe, højpositive riveskær og programmerer fremføringshastigheder, der skærer materialet rent i stedet for at skubbe det. Til krydshuller og gevind bruger vi kontrolleret fremføring og spindelhastighed for at minimere gratdannelse. For interne funktioner, som håndværktøj ikke kan nå, anvender vi slibende flow-finish eller termisk afgratning. For anodiserede dele inspicerer vi for grater før coating - fordi anodisering gør dem permanente.
Q3: Kan du holde snævre tolerancer på tyndvæggede aluminiumsdele?
A: Ja – med den rigtige arbejdsholdning. Aluminiums lave stivhed betyder, at tyndvæggede dele afbøjes under spændetryk. Vi bruger bløde kæber bearbejdet til delens ydre diameter, lavtryks-patron og støtteringe til tyndvæggede sektioner. For vægge under 1 mm kan vi bearbejde i flere omgange med afspænding mellem operationerne. Vi verificerer vægtykkelsen med en ultralydsmåler og endelige mål med en CMM, efter at delen har stabiliseret sig ved stuetemperatur.
Hot Tags: Drejedele i aluminium
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik