Produkter

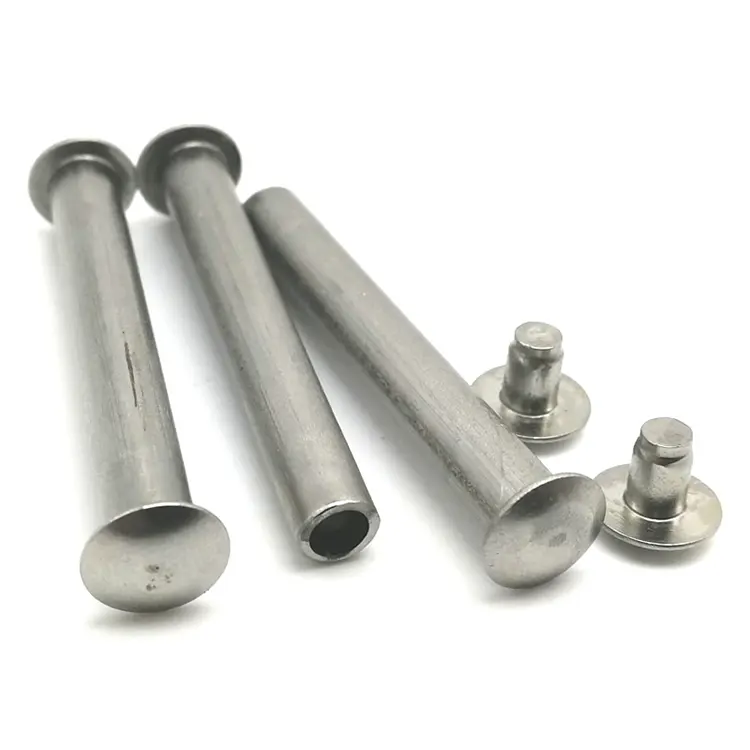
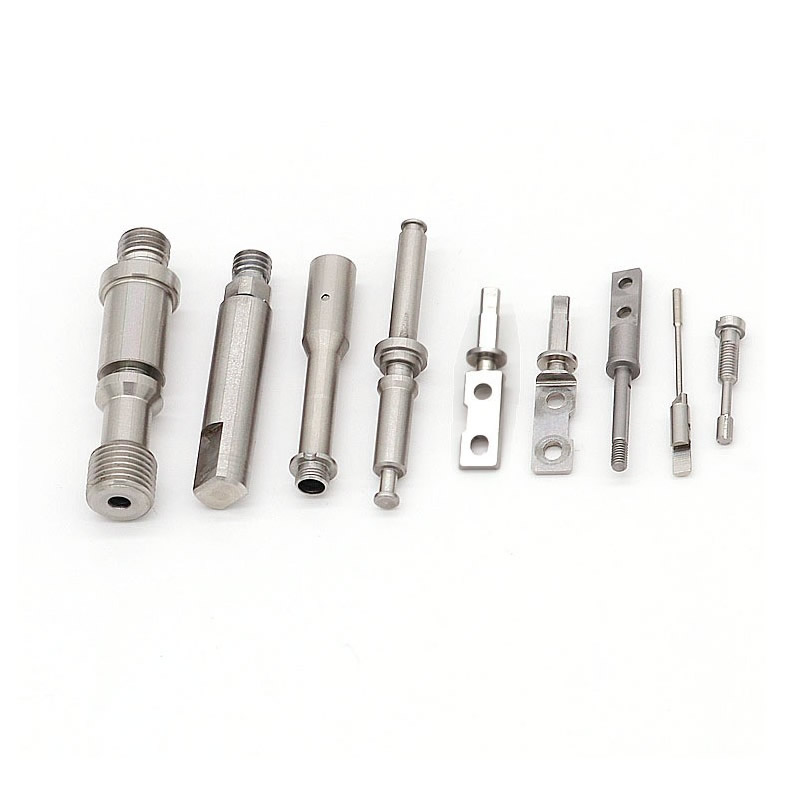
CNC bearbejdede komponenter
En CNC-bearbejdet komponent fremstilles sjældent på én maskine. Den drejes, fræses derefter og slebes – og hver gang den bevæger sig, kan datumet skifte. Nuote Metals producerer CNC-bearbejdede komponenter i Kina med ét datum fastsat ved den første operation og refereret til ved hver efterfølgende operation - drejning, fræsning, slibning og inspektion. ±0,005 mm på kritiske funktioner.
Send forespørgsel
Produkt beskrivelse
CNC-bearbejdede komponenter – Datoen skal overleve enhver operation
En CNC-bearbejdet komponent er ikke en enkeltoperationsdel. Det er en sekvens: drejet på en drejebænk, fræset på et bearbejdningscenter, malet på en slibemaskine, inspiceret på en CMM. Hver operation fjerner materiale, ændrer stresstilstanden og introducerer variation. Og hver gang komponenten fastspændes igen, kan henføringspunktet forskydes - boringen, der var koncentrisk efter drejning, er 0,02 mm off efter fræsning, overfladen, der var flad efter fræsning, er 0,01 mm skæv efter slibning.
CNC-bearbejdede komponenter vurderes ud fra, om funktionerne stemmer overens efter hver operation - ikke kun efter den første. Datumet er den tråd, der holder sekvensen sammen. Hvis datumet skifter, justeres funktionerne ikke, og komponenten samles ikke – selv om hver enkelt operation opfyldte sin tolerance.
Hos Nuote Metals producerer vi CNC-bearbejdede komponenter med ét datum fastsat ved den første operation og refereret til ved hver efterfølgende operation. Denne artikel dækker multiprocesudfordringen, datumkontrolmetoden og hvad der skal verificeres, før en komponent accepteres.
Multi-Process-udfordringen – hvor komponenter mister justering
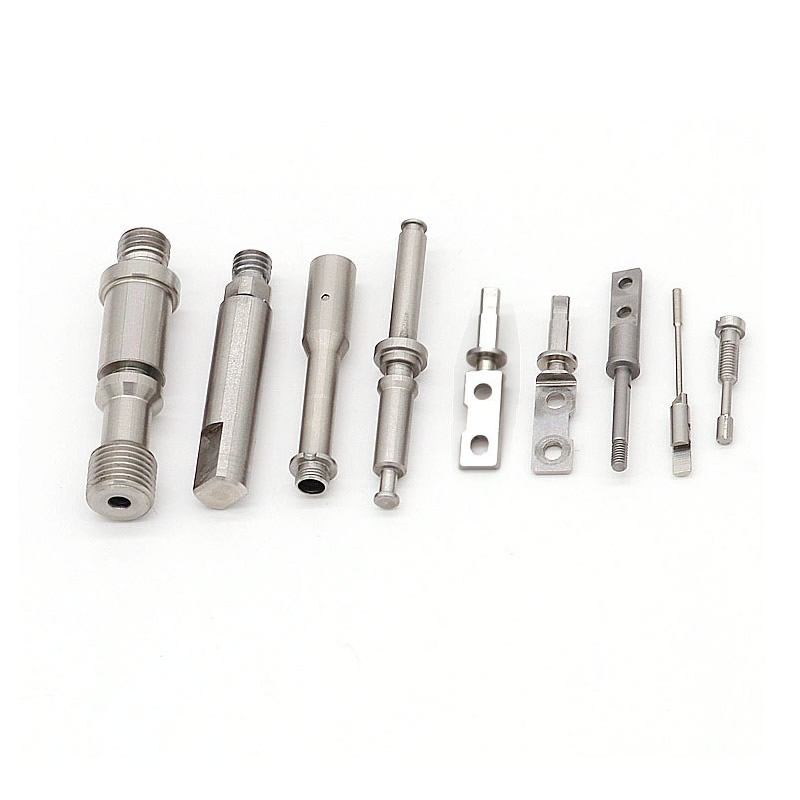
En komponent, der kræver drejning, fræsning og slibning, passerer gennem mindst tre maskiner og tre opstillinger. Hver opsætning er en chance for, at datumet kan skifte.
| Operation | Typisk Dato | Risiko, hvis datoen skifter | Effekt på komponent |
|---|---|---|---|
| Drejning | Ansigt og boring | Boring ikke koncentrisk til ansigtet | Passende aksel binder eller lækker |
| Fræsning | Drejet ansigt og boring | Krydshul ikke justeret til boring | Pinden går ikke ind eller går ind i en vinkel |
| Slibning | Drejet ansigt og boring | Jorddiameter ikke koncentrisk med boring | Leje løber tør, vibration |
| Inspektion | Tegning datum | Funktioner målt fra forskellige oprindelser | Gode dele afvist, dårlige dele accepteret |
Risikoen er ikke tolerancen af en enkelt operation - det er forholdet mellem operationer.En boring, der er ±0,01 mm efter drejning, er stadig ±0,01 mm efter fræsning – hvis henføringspunktet er det samme. Men hvis fræsearmaturen refererer til den ydre diameter i stedet for boringen, skifter tværhulspositionen med OD-tolerancen - og komponenten svigter.
For CNC-bearbejdede komponenter er henføringspunktet ikke en tegningsformalitet – det er den fysiske reference, der skal bevares fra det første snit til den endelige inspektion.
Én dato, hver operation – hvordan vi kontrollerer sekvensen
Vi etablerer datumet ved den første operation - typisk den drejede flade og boring - og vi refererer til det samme datum ved hver efterfølgende operation. Armaturet er designet omkring datumet, ikke omkring en bekvem spændeflade.
Drejning: Forsiden og boringen er bearbejdet i samme opsætning - boringen er som standard koncentrisk med forsiden. Dette er datumet.
Fræsning: Armaturet klemmer på den drejede flade og placeres på boringen. Krydshullerne og fladerne er bearbejdet i forhold til boringen - ikke den ydre diameter. Hvis OD er ude af runde, er krydshullet stadig justeret i forhold til boringen.
Slibning: Armaturet klemmer på den samme flade og placeres i den samme boring. Jorddiameteren er koncentrisk med boringen - ikke til den tidligere OD.
Inspektion: CMM-beslagene på samme flade og boring. Egenskaberne måles fra den samme oprindelse, som bruges til bearbejdning - ikke fra en bekvem overflade.
Hvorfor dette betyder noget:En komponent med en 0,02 mm OD-tolerance og en 0,01 mm-krydshulspositionstolerance kan stadig samles - hvis krydshullet refereres til boringen. OD-tolerancen stables ikke i krydshulspositionen. Datumet bryder stakken.
Standard reference:Datum praksis følger ASME Y14.5 og ISO 5459. Dimensionelle tolerancer følger ISO 2768-mK, medmindre en snævrere forklaring er specificeret.
Udstyret, der gør One-Datum-bearbejdning mulig
Et-datum-bearbejdning er ikke en procesplan alene – det kræver udstyr, der kan holde datumet på tværs af operationer.
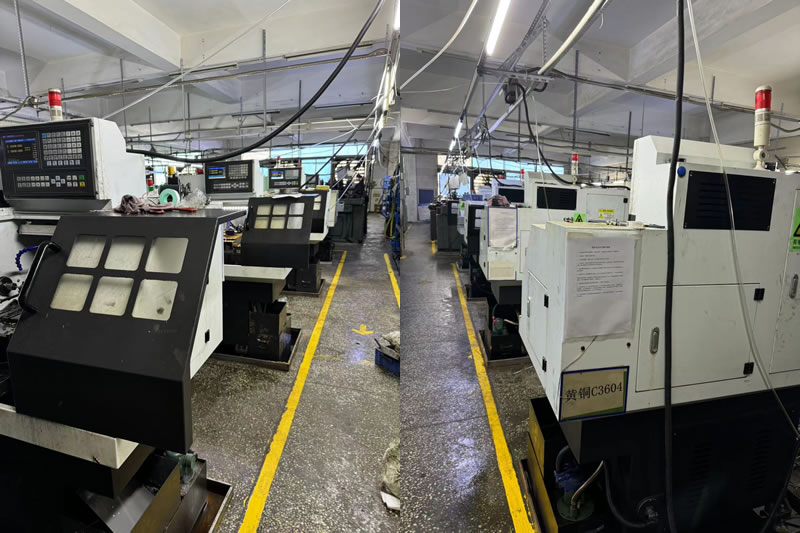
5-aksede mølledrejecentre(DMG MORI NHX 5000, Mazak Integrex): Drej og fræs i én opsætning – datumet forlader aldrig patronen. For komponenter med krydshuller, flade og drejede funktioner eliminerer mølle-drejningscentret overførslen mellem drejebænk og bearbejdningscenter.
CNC drejebænke med strømførende værktøj(Haas ST-20Y, Okuma Genos L): Drej, kryds hul og bank i én opsætning – henføringspunktet etableres ved forsiden og boringen, og krydshullet bearbejdes i forhold til det uden genspænding.
CMM med scanningssonde(Zeiss Contura 7/10/6): Fiksturer på samme datum, der bruges ved bearbejdning - inspektionen bekræfter forholdet mellem funktioner, ikke kun de individuelle dimensioner.
Måling undervejs:For kritiske egenskaber er måleren designet omkring datumet - boringen eller forsiden - så målingen afspejler monteringstilstanden, ikke en bekvem klemflade.
For CNC-bearbejdede komponenter er udstyret ikke en liste over maskiner – det er et system, der bevarer datumet fra det første snit til den endelige inspektion.
Et rigtigt eksempel – krydshulsjustering gemt af én dato
En tysk producent af hydraulisk udstyr havde brug for et 4140 ventilhus med en drejet boring, en fræset monteringsflade og fire krydshuller. Krydshullerne skulle placeres inden for 0,02 mm fra boringens midterlinje. Deres tidligere leverandør vendte karosseriet og fræsede derefter krydshullerne med henvisning til den ydre diameter - krydshullets position varierede med 0,06 mm, og 9% af komponenterne mislykkedes ved montering.
Hvad vi gjorde anderledes:
- Etablerede boringen som henføringspunkt ved drejning - bearbejdede boringen og overfladen i én opsætning.
- Fræsede krydshullerne på et 5-akset fræsedrejningscenter - komponenten forlod aldrig patronen, og krydshullerne blev bearbejdet i forhold til boringen.
- Slib boringen efter varmebehandling med samme boringsdatum - koncentriciteten blev bevaret.
- Verificeret krydshulspositionen på en Zeiss Contura CMM - fastgjort på boringens datum, ikke OD.
- Sendte 1.200 komponenter uden monteringsfejl.
En lektie vi lærte:Tidligt i vores multi-proces program havde vi en batch, hvor slibefixturen refererede til en anden overflade end drejefixturen - 3 % af komponenterne fejlede koncentricitet. Denne batch blev omarbejdet på vores regning, og vi har siden gjort tjeklisten for datumoverførsel til et obligatorisk trin, før ethvert multiprocessjob starter.
Begrænsning:Denne one-datum tilgang er valideret for komponenter, hvor boringen er tilgængelig for fastgørelse ved hver operation. For komponenter med interne funktioner, der ikke kan tilgås efter samling, skal datumet muligvis overføres - og stakken skal revurderes.
Dette er, hvad CNC-bearbejdede komponenter skal levere:ikke bare en komponent, der opfylder hver operations tolerance, men en komponent, hvis funktioner er tilpasset, fordi datumet blev bevaret - ikke genetableret ved hver opsætning.
Ofte stillede spørgsmål
Spørgsmål 1: Hvorfor betyder ét datum noget for multi-proces CNC-bearbejdede komponenter?
A: Fordi hver gang komponenten klemmes igen, kan datumet skifte. En boring, der er koncentrisk efter drejning, kan være 0,02 mm væk efter fræsning - hvis fræsefiksturen refererer til den ydre diameter i stedet for boringen. Ét datum – etableret ved den første operation og refereret til ved hver efterfølgende operation – bryder tolerancestakken. Funktionerne justeres, fordi de er målt fra samme oprindelse, ikke fordi hver operation tilfældigvis opfyldte sin egen tolerance.
Q2: Kan du bearbejde en komponent komplet i én opsætning?
A: For mange komponenter, ja – på et 5-akset mølledrejecenter. Drejning, fræsning, krydshuller og gevind bearbejdes uden omspænding, og henføringspunktet forlader aldrig patronen. For komponenter, der kræver varmebehandling eller slibning efter bearbejdning, overføres henføringspunktet til slibearmaturen - men det er det samme datum, ikke et nyt. Målet er at minimere antallet af datumoverførsler, ikke at eliminere dem for enhver pris.
Q3: Hvordan verificerer du, at datumet blev bevaret på tværs af operationer?
A: Vi fikserer komponenten på det samme datum, som bruges til bearbejdning – den drejede flade og boring – og måler de kritiske funktioner på en CMM. Hvis krydshullets position er inden for tolerancen målt fra boringen, blev henføringspunktet bevaret. Hvis den er inden for tolerancen, når den måles fra OD, men ud, når den måles fra boringen, gik datumet tabt – og komponenten kan fejle ved samling.
Spørgsmål 4: Tilføjer en-datum kontrol omkostninger til komponenten?
A: Det øger omkostningerne til montering og inspektionstid - armaturerne skal designes omkring datumet, og CMM'en skal fastgøres på samme måde. Men det reducerer omkostningerne ved montering - færre komponenter afvises, færre omarbejdes, og samlebåndet stopper ikke. For CNC-bearbejdede komponenter med flere funktioner, der skal justeres, er de samlede omkostninger lavere med én-datum-styring – ikke højere. Vi leverer en omkostningsopdeling, der viser monterings- og inspektionsomkostningerne i forhold til den forventede reduktion af montageskrot.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik