Produkter
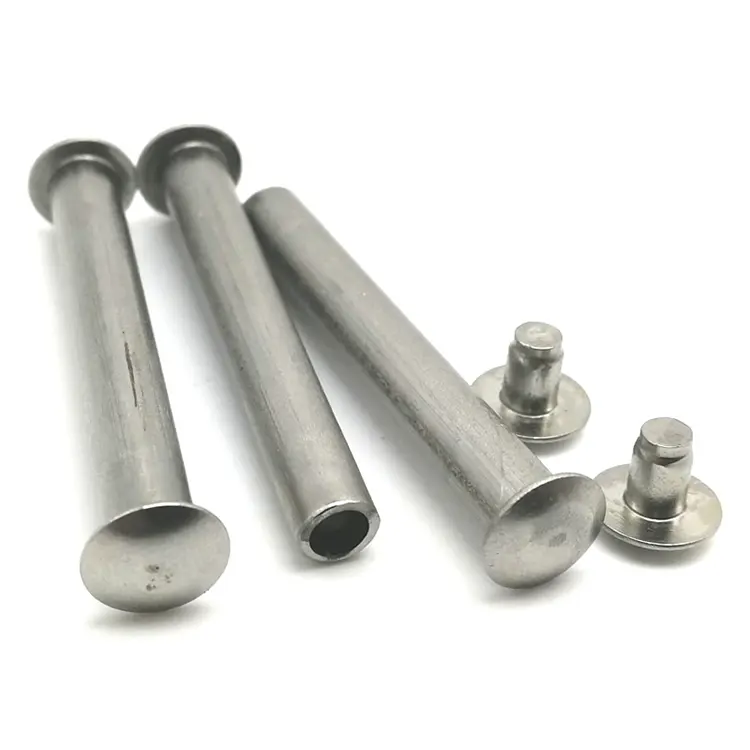
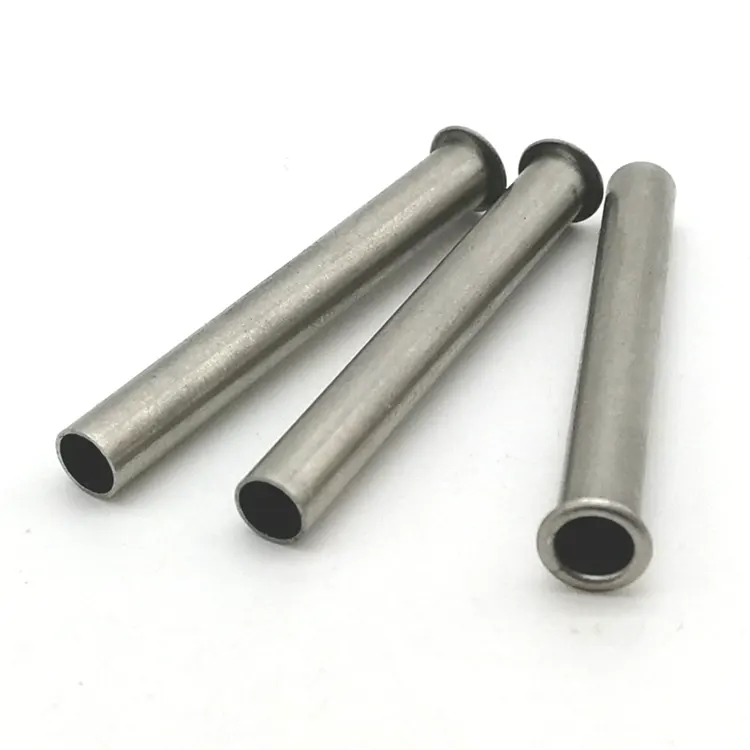
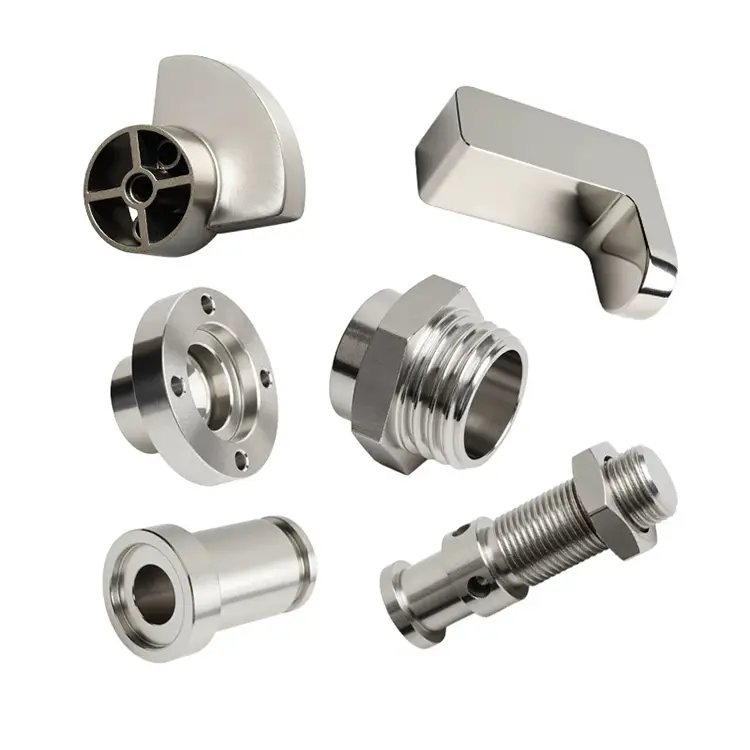
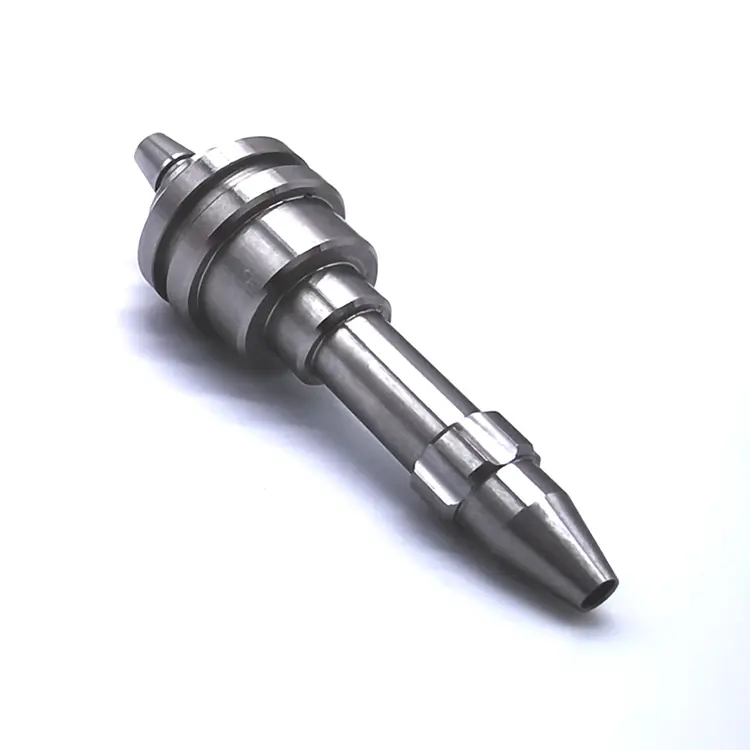
CNC bearbejdning
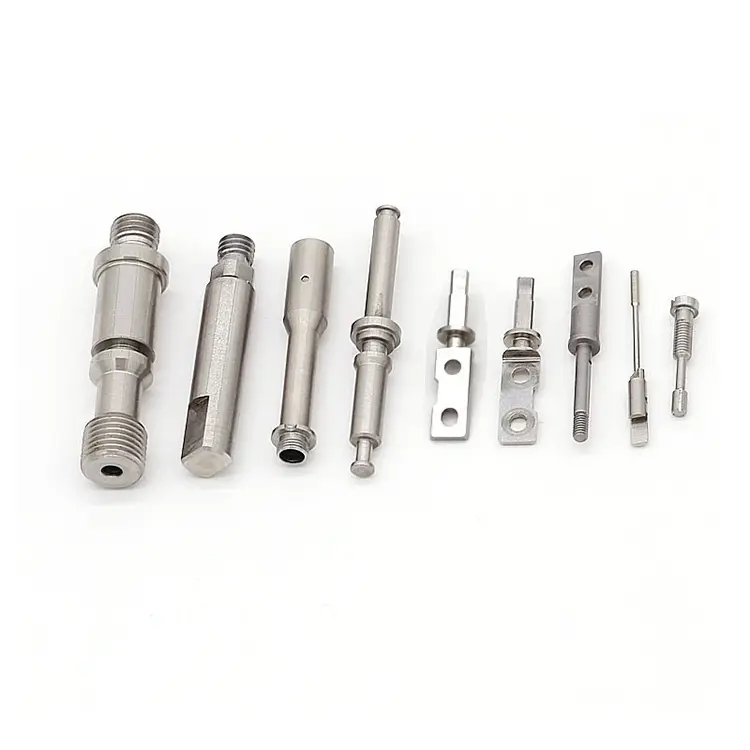
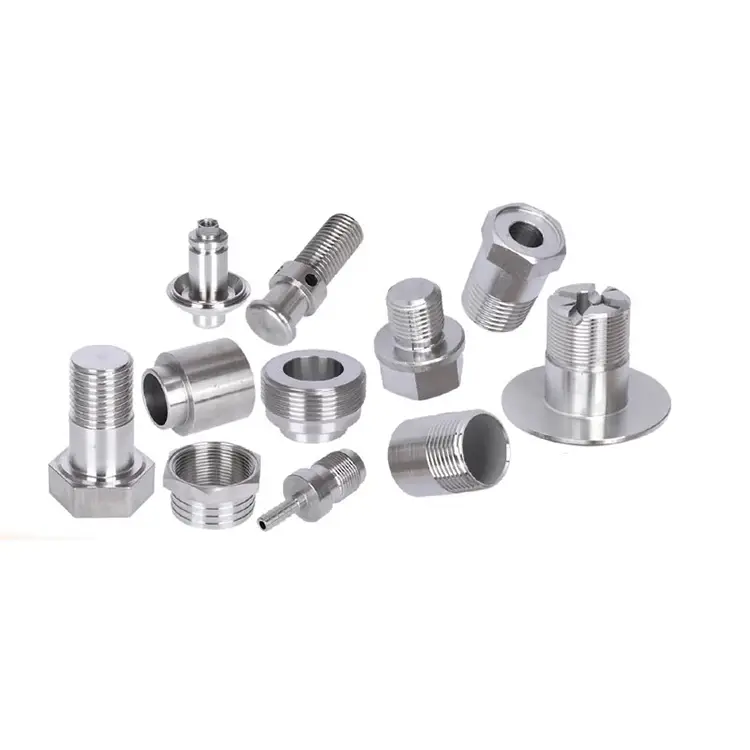
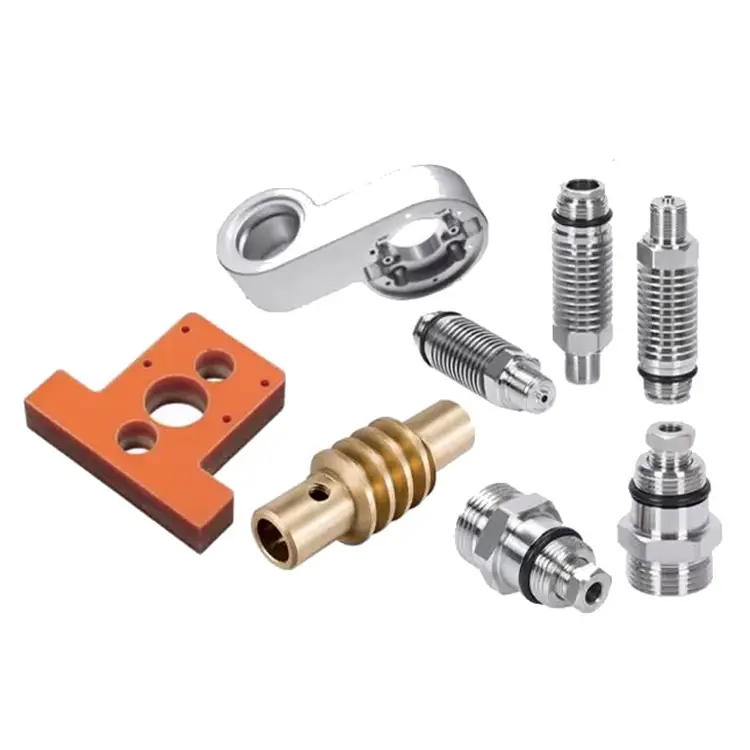
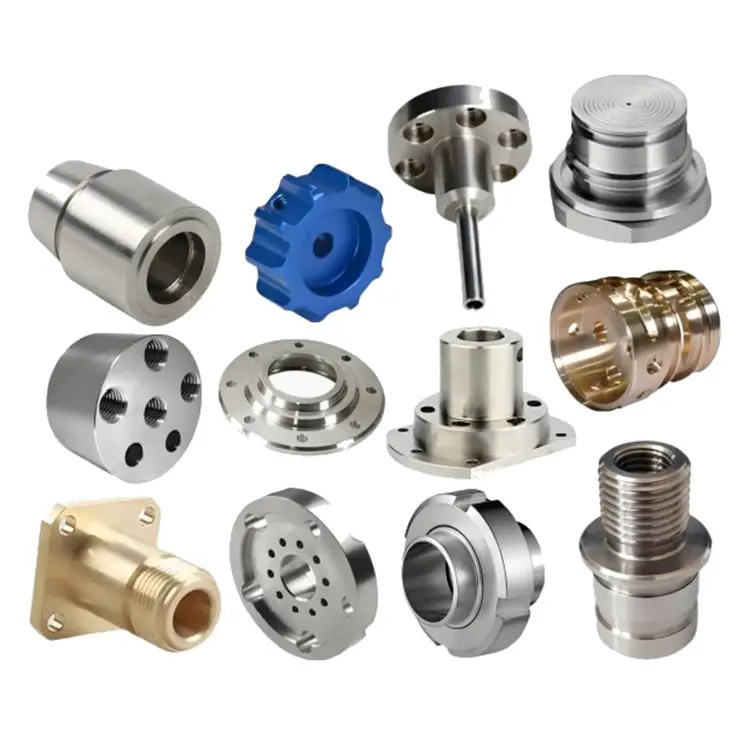
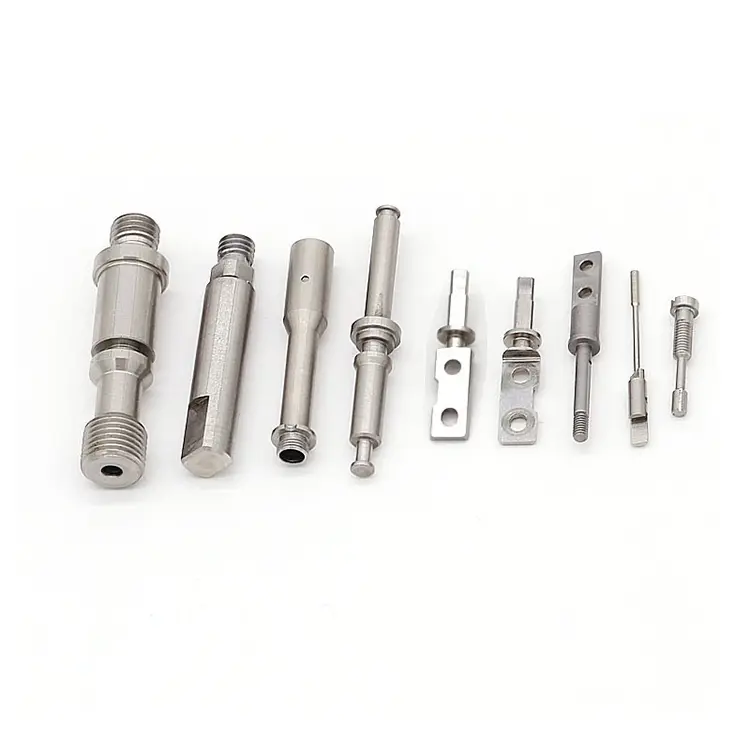
Nuote Metals tilbyder CNC-bearbejdningsservice, der giver mulighed for at skabe brugerdefinerede dele skræddersyet til dine specifikke behov, hvilket sikrer præcis pasform og funktion. Vi henvender os til forskellige materialer, herunder aluminium 6061, messing, bronze, kobber, rustfrit stål, stållegeringer og andre materialer.
Send forespørgsel
Produkt beskrivelse
CNC-bearbejdning – hvorfor prototype- og produktionsdele skal komme fra den samme proces
Mange virksomheder begår den samme fejl. De prototyper med 3D-print eller en lokal jobbutik og går derefter til produktion med en anden leverandør og en anden proces. Delene ser ens ud på tegningen. Men når de kommer, passer de ikke. Tolerancerne er forskellige. Overfladefinishen er anderledes. Materialet opfører sig anderledes. Og samlebåndet stopper.
Hos Nuote Metals har vi en anden tilgang. vi brugerCNC-bearbejdningfor både prototyper og produktion - samme proces, samme kvalitetssystem, samme målestandard. Det eneste, der ændrer sig, er udstyret og lydstyrken. Denne artikel forklarer, hvorfor det er vigtigt, og hvordan vi klarer overgangen fra 10 styk til 500.000.

Prototype-til-produktionsgabet – hvorfor dele ændres, når du skalerer
Gabet opstår, fordi prototyping og produktion ofte behandles som separate projekter. En prototypebutik maskinerer én del ad gangen og kontrollerer dimensioner med skydelære. En produktionsbutik driver en bar feeder og inspicerer ved prøveudtagning. De to processer giver forskellige resultater - selv når tegningen er den samme.
Tre almindelige fejl:
Datoskift:Prototypebutikken refererer til én overflade. Produktionsbutikken refererer til en anden. Funktioner stemmer ikke overens.
Toleranceforskydning:Prototypen holder ±0,01 mm, fordi maskinmesteren er ekstra forsigtig. Produktionsværkstedet holder ±0,05 mm, fordi processen er optimeret til hastighed.
Materiale inkonsistens:Prototypen bruger udglødet materiale. Produktionen bruger koldtrukne. Materialet bearbejder forskelligt, og overfladefinishen ændrer sig.
Vi eliminerer disse fejl ved at bruge det sammeCNC-bearbejdningproces fra den første artikel til den sidste. Prototypen er bearbejdet på et 5-akset mølle-dreje center. Produktionen kører på stangfodrede drejebænke og bearbejdningscentre. Men datum, værktøjsstrategi og inspektionsstandard er identiske.
Sådan vælger du den rigtige proces til din dels geometri
Ikke alle dele skal vendes. Ikke alle dele skal fræses. Geometrien afgør. Her er den logik, vi bruger:
Cylindriske træk dominerer?Drejning er hurtigere og holder diametertolerance bedre. Aksler, stifter, konnektorer, bøsninger.
Prismatiske træk dominerer?Fræsning er det rigtige valg. Huse, beslag, manifolder, plader.
Kræver både drejning og fræsning?Et 5-akset mølledrejningscenter bearbejder delen komplet i én opsætning – ingen datumoverførsel, ingen sekundære operationer.
Komplekse 3D-konturer?5-akset samtidig bearbejdning håndterer geometrier, der ville kræve flere opsætninger på en 3-akset fræser.
For produktionsmængder vurderer vi, om en dedikeretCNC-bearbejdningcelle kan reducere omkostningerne ved at kombinere operationer. For prototyper prioriterer vi fleksibilitet og hastighed. Processlogikken forbliver den samme - kun udstyret ændres.
Tolerancestrategi – Prototype vs. Produktion
En almindelig misforståelse: prototyper har brug for strammere tolerancer end produktion. I virkeligheden har begge brug for de tolerancer, som samlingen kræver. Forskellen er, hvordan du verificerer dem.
Prototype fase:Vi måler hver funktion på en CMM. Den første artikelrapport viser faktiske værdier. Vi bruger prototypen til at validere designet – og til at bekræfte, at tolerancerne er opnåelige i produktionen.
Produktionsstadie:Vi bruger det samme CMM, det samme armaturer og det samme temperaturkontrollerede rum. Statistical Process Control (SPC) overvåger kritiske dimensioner. Hvis processen driver, justerer vi, før dele går ud af spec.
Nøglen er konsistens. En prototype, der opfylder ±0,005 mm, er kun nyttig, hvis produktionen kan holde den samme tolerance. Det bekræfter vi før citering – ikke efter den første batch.
Udstyr og kapacitet – hvad ændres fra prototype til produktion
| Faktor | Prototype (1-50 stk) | Produktion (50–500.000+ stk) |
|---|---|---|
| Primært udstyr | 5-aksede mølledrejecentre | Stangdrevne drejebænke, bearbejdningscentre |
| Opsætningstid | Højere pr stk | Optimeret til volumen |
| Inspektion | 100 % CMM på alle funktioner | SPC + 100 % på kritiske funktioner |
| Værktøj | Standard holdere, hurtigskift | Dedikerede armaturer, forudindstillet værktøj |
| Ledetid | 5-10 dage | 10–20 dage afhængig af volumen |
| Enhedsomkostninger | Højere | Lavere - opsætning afskrives |
| Datum | Samme | Samme |
| Kvalitetssystem | ISO 9001:2015 | ISO 9001:2015 |

Kvalitetskontrol – ét system fra første artikel til endelig forsendelse
Fordi vi bruger det sammeCNC-bearbejdningproces for prototyper og produktion dækker vores kvalitetssystem hele livscyklussen.
Første artikelinspektion (FAI):Hvert nyt varenummer får en fulddimensionel rapport. Vi verificerer datumet, de kritiske funktioner og overfladefinishen.
Igangværende overvågning:Produktionskørsel overvåges med SPC. Kritiske dimensioner kontrolleres med definerede intervaller. Værktøjsforskydninger justeres, før der opstår drift.
Afsluttende inspektion:Hver forsendelse inkluderer en dimensionsrapport med faktiske målte værdier. Materialecertifikater og varmebehandlingsjournaler er inkluderet.
Certificeringer:ISO 9001:2015. PPAP dokumentation på forespørgsel.

Et rigtigt eksempel – Fra 10 prototyper til 50.000 produktionsdele
En europæisk billeverandør havde brug for en aktuatorkomponent i rustfrit stål. De startede med 10 prototyper til designvalidering, derefter skaleret til 50.000 styk pr. år. Deres tidligere leverandør brugte en prototypebutik til de første 10 stykker og en anden produktionsbutik til mængden. Produktionsdelene mislykkedes ved montering - boringen var 0,02 mm off-center.
Hvad vi gjorde anderledes:
- Bearbejdede de 10 prototyper på et 5-akset mølledrejningscenter - samme maskinfamilie, der blev brugt til produktion.
- Brugte samme datum til prototyping, produktion og inspektion.
- Anvendt det sammeCNC-bearbejdningparametre og værktøjsstrategi fra prototype til produktion.
- Sendte 10 prototyper på 7 dage, derefter 50.000 produktionsdele på 6 uger. Kunden eliminerede genvalidering og reducerede time-to-market med 4 måneder.
Ofte stillede spørgsmål
Q1: Hvad er forskellen mellem prototype og produktionstolerancer?
A: Tolerancen skal være den samme, hvis monteringen kræver det. Forskellen er inspektion: prototyper måles 100 % på alle funktioner, mens produktionen bruger SPC plus 100 % inspektion på kritiske funktioner. Hos Nuote Metals bruger vi det sammeCNC-bearbejdningproces og samme datum for begge – så den prototype, du godkender, er den del, du modtager i produktionen.
Q2: Hvordan vælger jeg den rigtige bearbejdningsproces for at reducere de samlede omkostninger?
A: Start med geometri. Hvis delen er cylindrisk, er drejning hurtigere og billigere. Hvis det er prismatisk, er fræsning det rigtige valg. Hvis det kræver begge dele, eliminerer et 5-akset mølledrejecenter sekundære operationer og reducerer håndteringen. For produktionsvolumener vurderer vi, om dedikeret værktøj og stangfødere kan reducere enhedsomkostningerne. Målet er at matche processen med delen – ikke at tvinge delen ind i en proces.
Spørgsmål 3: Hvordan sikrer du konsistens på tværs af flere produktionskørsler?
A: Vi bruger det sammeCNC-bearbejdningprogram, det samme inventar og den samme inspektionsplan for hver kørsel. Værktøj er forudindstillet og sporet af skæretid. SPC overvåger kritiske dimensioner. Hvis en ny batch er planlagt måneder senere, trækker vi det originale opsætningsark og verificerer den første artikel i forhold til den godkendte prøve. Konsistens er en proces, ikke et løfte.
Hot Tags: CNC bearbejdning
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik