Produkter
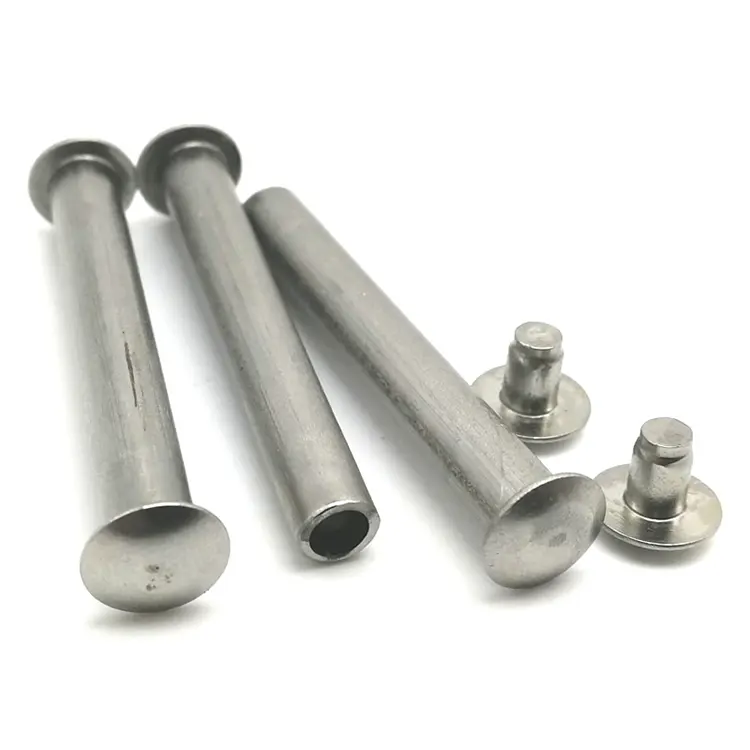
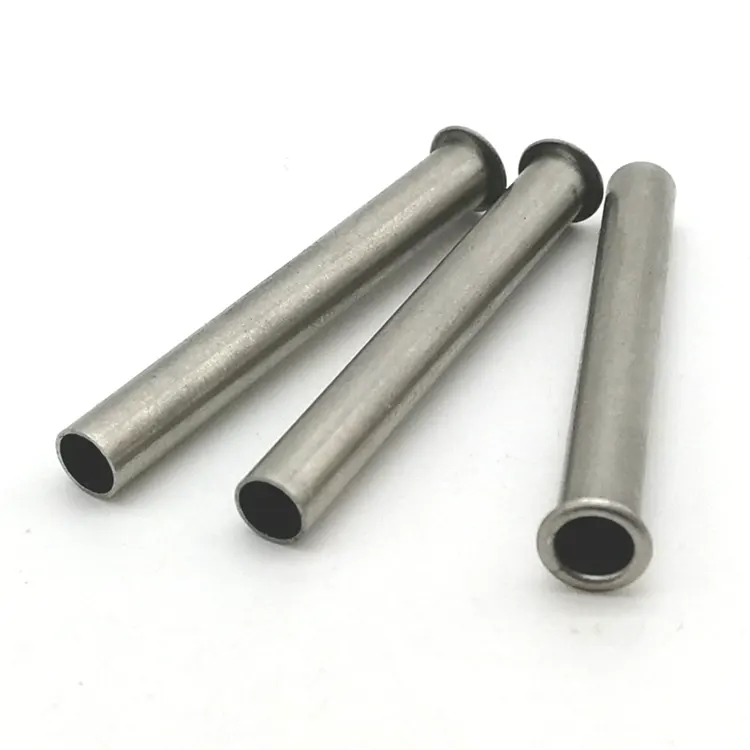
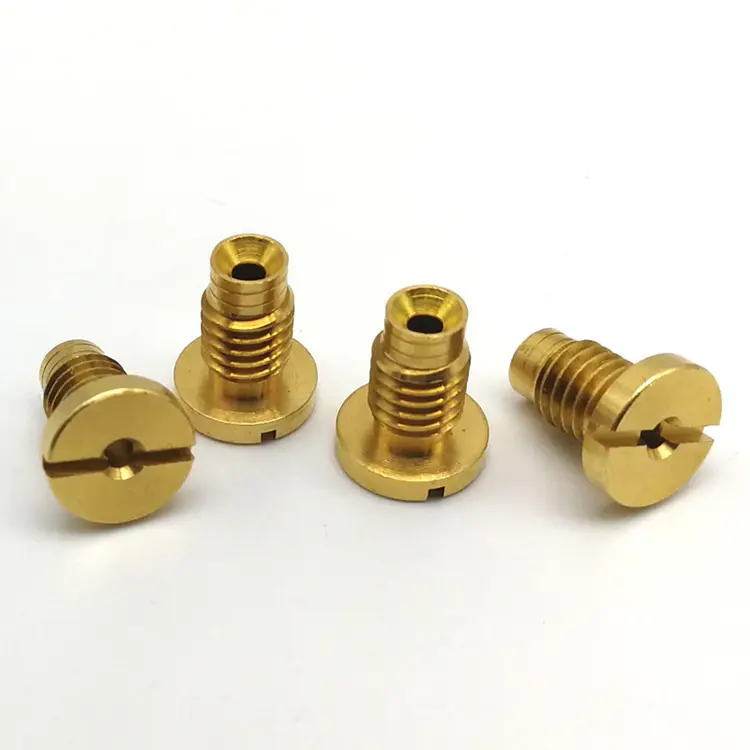
CNC præcisionsbearbejdning
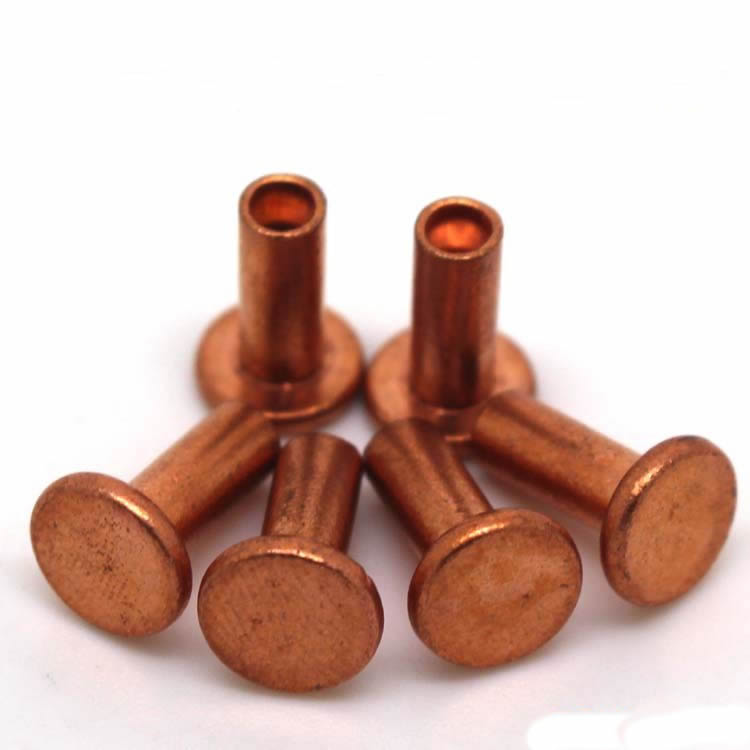
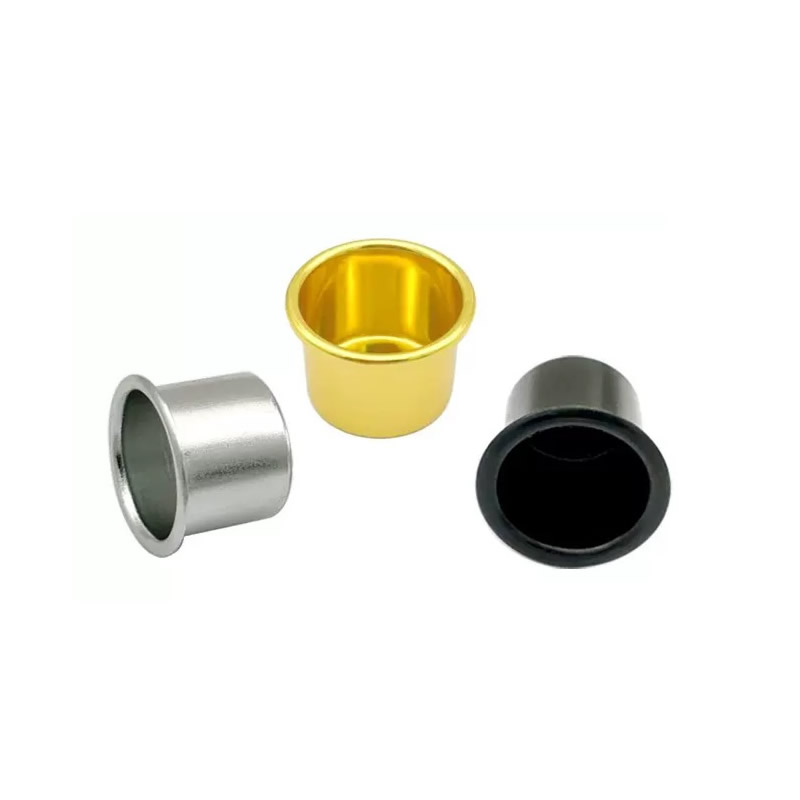
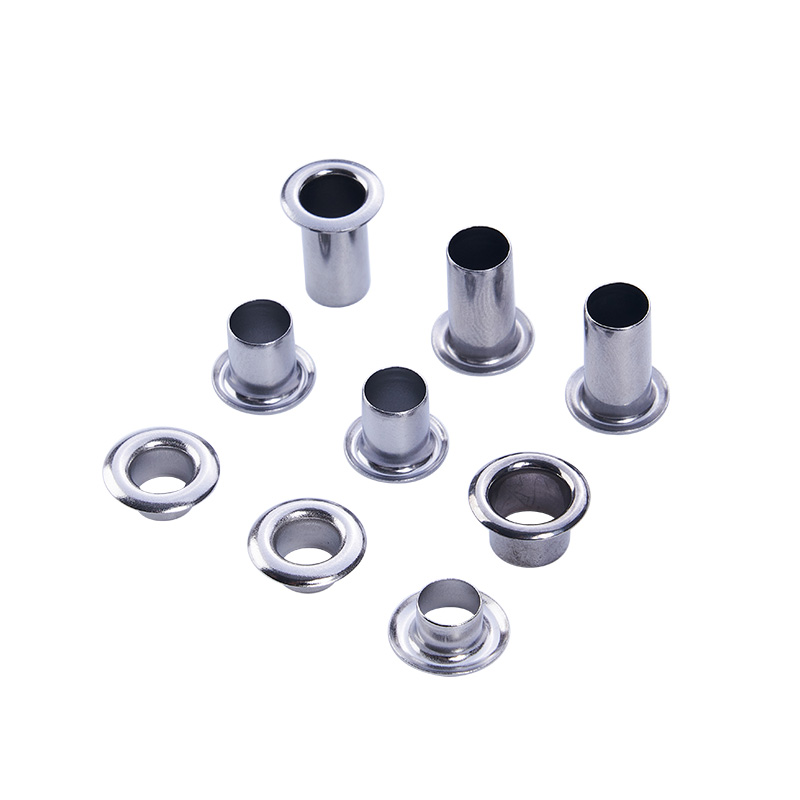
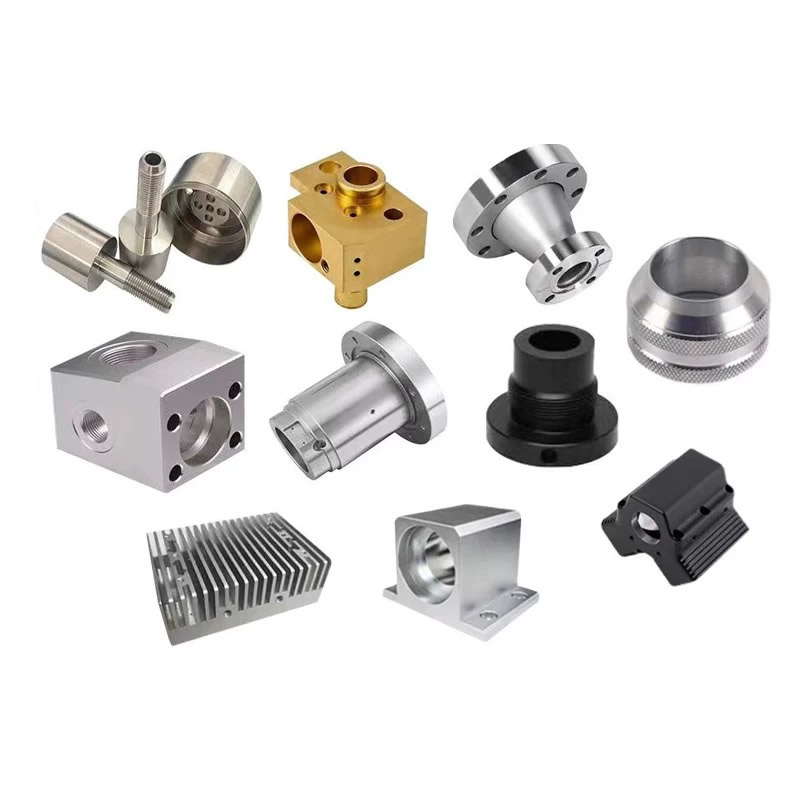
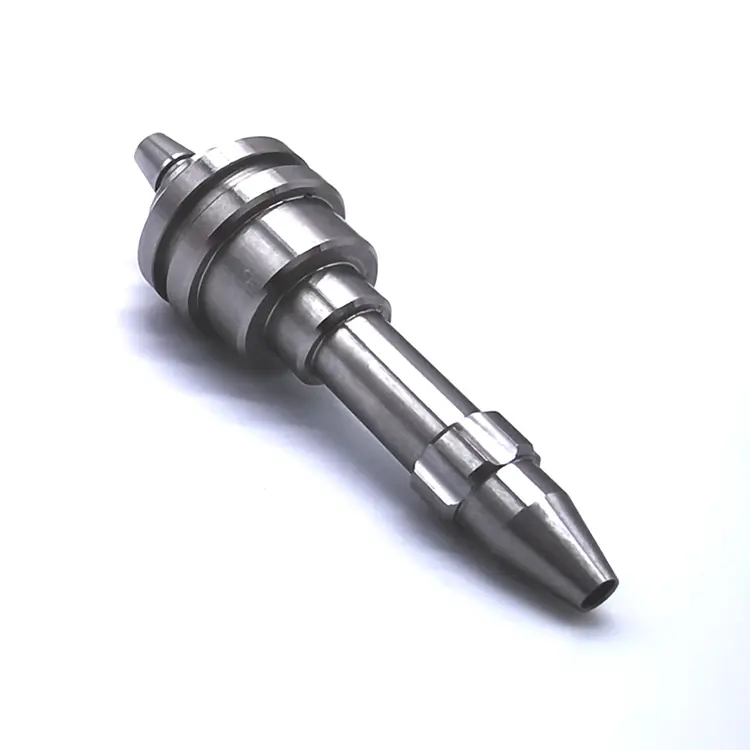
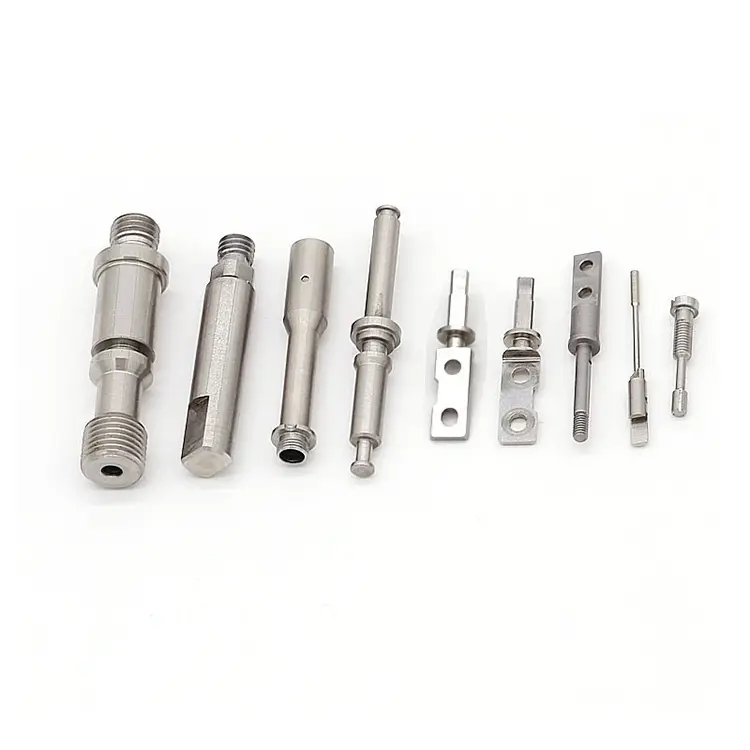
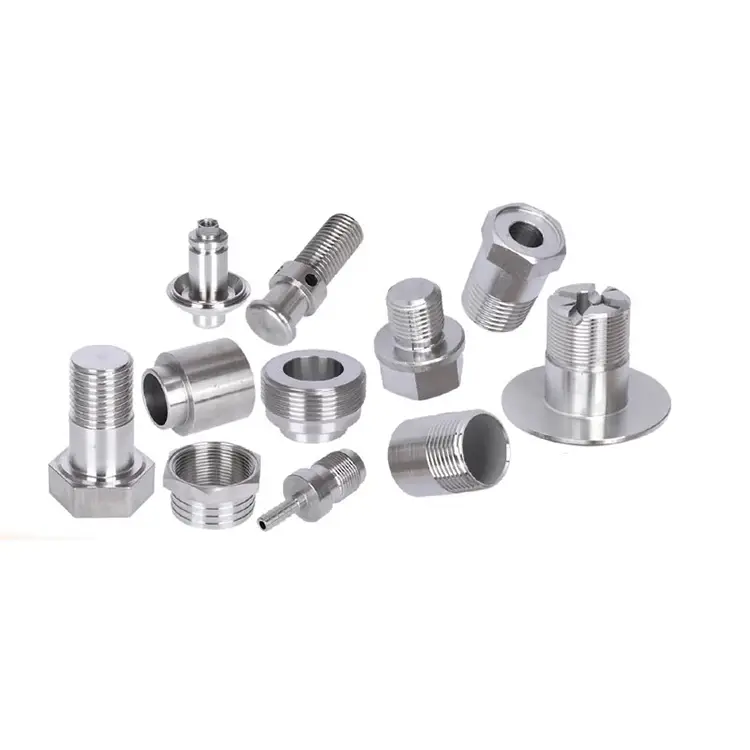
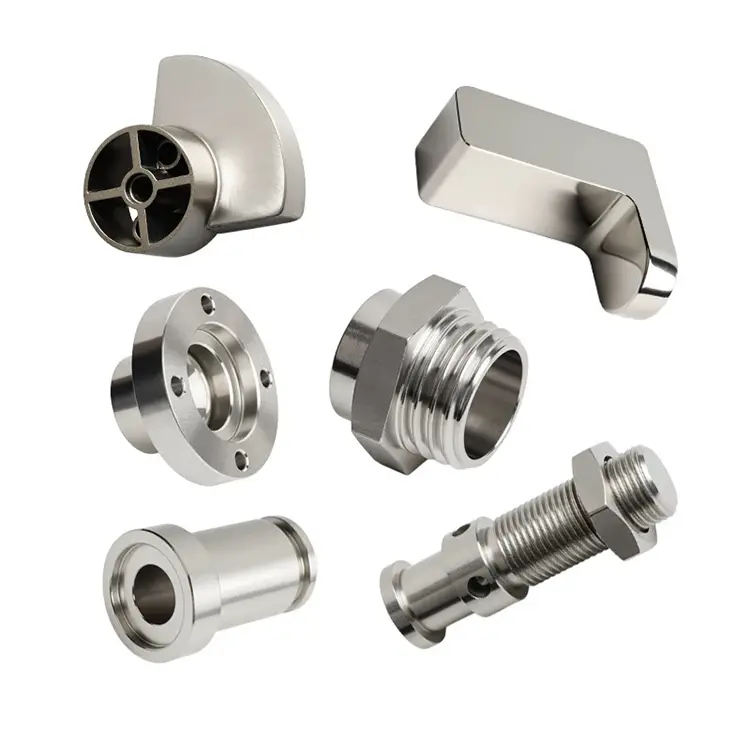
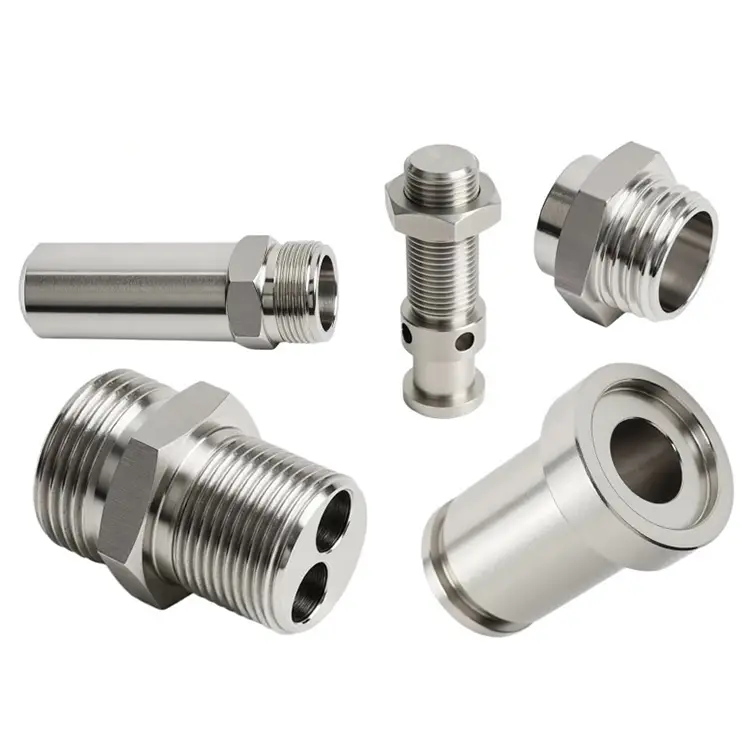
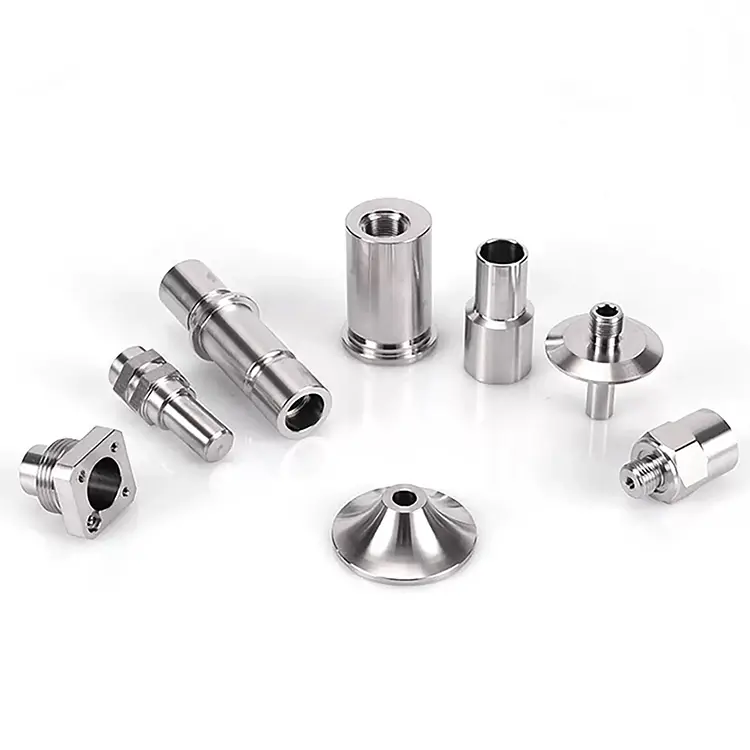
CNC-præcisionsbearbejdning er den mest almindelige form for værktøjsmaskine, der bruges i højpræcisionsfremstilling. Nuote Metals fremstiller CNC præcisionsbearbejdningsdele i Dongguan, Kina. Materialet kan være stål, messing, kobber, aluminium, rustfrit stål mm.
Send forespørgsel
Produkt beskrivelse
Multi-proces præcisionsbearbejdning – når tolerance stables på tværs af operationer
En præcisionsdel kommer sjældent fra én operation. Det starter som et drejet råemne, bliver fræset på en anden maskine, varmebehandlet hos en tredje leverandør og derefter malet til endelig størrelse ved en fjerde. Hvert trin tilføjer tolerance. Hver leverandør tilføjer en målegrænse. Og når delen fejler, ved ingen, hvilken operation der forårsagede det.
CNC præcisionsbearbejdningpå tværs af flere processer handler ikke om at køre tre maskiner. Det handler om at kontrollere tolerancen på tværs af hver operation - så ±0,002 mm i slutningen ikke er en sum af fejl, men et administreret resultat. Hos Nuote Metals bearbejder, varmebehandler og sliber vi under ét tag med ét kvalitetssystem og én målestandard. Det er forskellen mellem præcision som krav og præcision som leveret del.
Tolerance Stack-problemet – hvorfor multi-proces dele mislykkes
Når enCNC præcisionsbearbejdningdel kræver drejning, fræsning og slibning, hver operation introducerer variation. Her er hvor det akkumuleres:
Drejning skaber henføringspunktet.
Den første operation etablerer rotationsaksen. Hvis det drejede emne har 0,01 mm udløb, arver hver efterfølgende fræse- og slibeoperation denne fejl. Vi verificerer rundhed og koncentricitet umiddelbart efter drejning - før delen flyttes til næste operation.
Fræsning introducerer vinkelfejl.
Krydshuller, fladninger og slidser er placeret i forhold til det drejede datum. Hvis fræsebeslaget refererer til en anden overflade end vendebeslaget, er funktionerne ikke på linje. Vi bruger fælles datumreferencer på tværs af alle operationer - den samme overflade refereres til til drejning, fræsning og inspektion.
Varmebehandling flytter alt.
Slukning forvrænger. Tempering krymper. Nitrering vokser sagen. En del, der målte ±0,002 mm efter drejning, kan være 0,02 mm ude af rund efter hærdning. Vi bearbejder til forvarmebehandlingsdimensioner baseret på målte forvrængningsdata - ikke teoretiske tabeller.
Slibning er den sidste korrektion.
Slibning fjerner forvrængning fra varmebehandling og bringer delen til endelig tolerance. Men slibning kan kun rette op på, hvad de tidligere operationer efterlod nok lager til. Hvis det drejede emne var for langt ude af runden, kan slibning ikke redde det. Vi efterlader beregnet lager baseret på den forventede forvrængning af hvert materiale og varmebehandlingscyklus.
Hvordan vi kontrollerer tolerance på tværs af operationer
Et datum, hver operation.
Den drejede flade og boring bliver det primære datum. Fræsearmaturer refererer til det samme datum. Slibearmatur refererer til samme datum. Inspektion refererer til samme datum. Ingen re-datuming, ingen nedarvet fejl.
Et målesystem.
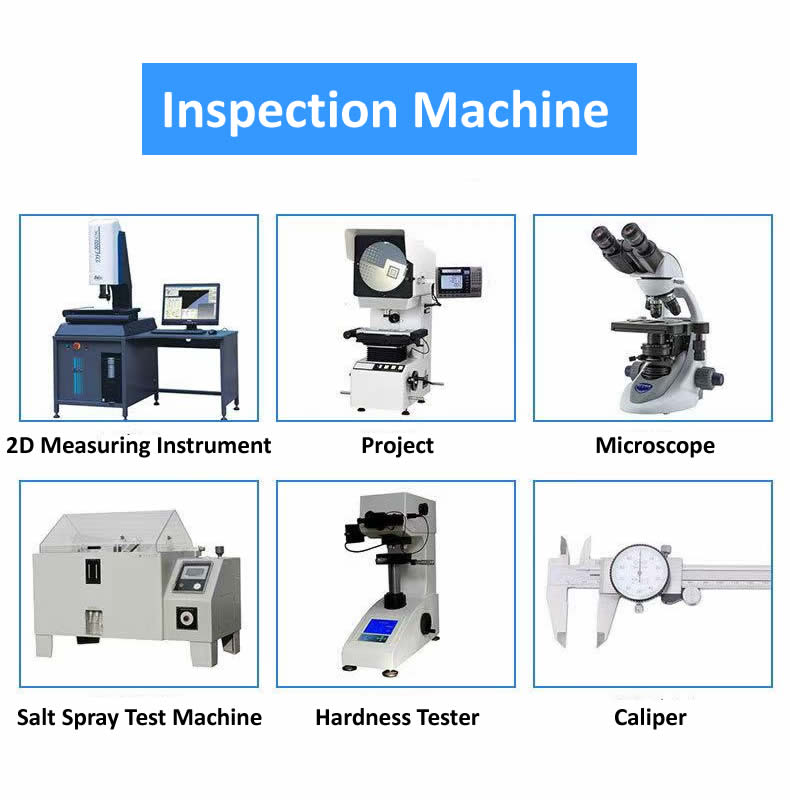
Den samme CMM, den samme kalibreringsplan, det samme temperaturkontrollerede rum. En del, der måles efter drejning og efter slibning, måles på samme måde - så vi ved præcis, hvor meget varmebehandlingen flyttede den.
Én kvalitetsrekord.
Hver operation rapporterer til den samme inspektionsfil. Du ser den drejede dimension, den varmebehandlede dimension og jorddimensionen - med faktiske målte værdier. Når noget driver, ved vi, hvilken operation der forårsagede det.
Vores multi-proces CNC præcisionsbearbejdningskapacitet
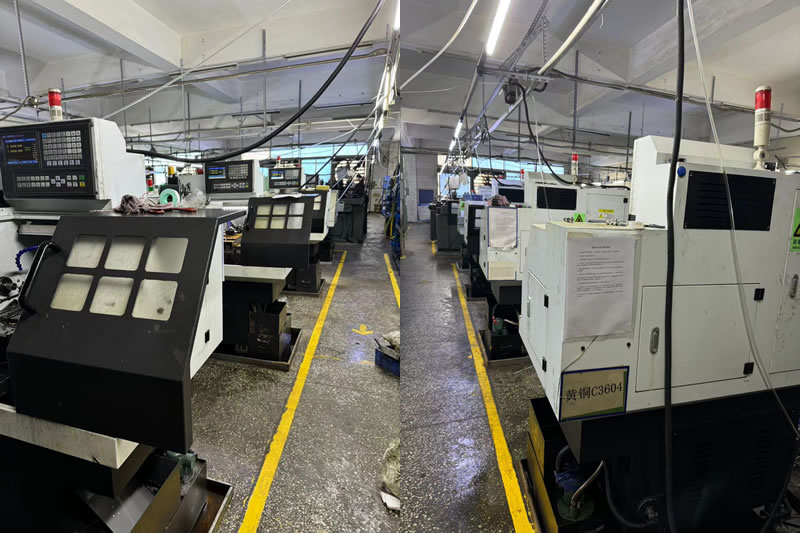
| Behandle | Evne | Tolerance | Overfladefinish |
|---|---|---|---|
| Præcisionsdrejning | Stangfodrede og spændte drejebænke, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Præcisionsfræsning | 3, 4 og 5-aksede bearbejdningscentre | ±0,005 mm | Ra 0,4 μm |
| Præcisionsslibning | Cylindrisk, overflade og indvendig | ±0,001 mm | Ra 0,1 μm |
| Varmebehandling | In-house quench, temperament, nitrid | Hårdhed ±1 HRC | – |
| Multi-Axis Mill-Turn | 5-aksede mølledrejecentre | ±0,003 mm | Ra 0,2 μm |
Materialer bearbejdet i præcisionsceller:
- Rustfrit stål (303, 304, 316, 17-4 PH, 440C)
- Legeret stål (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Titanium (5. klasse, 2. klasse)
- Messing og kobber (C36000, C11000, C10200)
- Plast (PEEK, POM, PTFE)
Materialespecifikke strategier for multi-proces præcision
Forskellige materialer opfører sig forskelligt på tværs af operationer. Vi tilpasser vores procesplan for hverCNC præcisionsbearbejdning:
- Rustfrit stål hærder under drejning og fræsning. Vi bruger højpositiv riveværktøj og skærehastigheder over arbejdshærdningstærsklen. Efter varmebehandling bruges CBN-værktøj til finishpassager.
- Aluminium udvider sig 23 μm/m·°C – dobbelt så meget som stål. En 100 mm del vokser 0,05 mm med en temperaturændring på 20°C. Vi gennembløder dele til stuetemperatur inden inspektion og bruger temperaturkompenseret måling.
- Titanium leder varme dårligt, koncentrerer varmen ved skærkanten. Vi reducerer overfladehastigheder og bruger højtrykskølevæske. Slibning af titanium kræver bløde hjul og lave tilspændingshastigheder for at forhindre forbrænding.
- Varmebehandlet stål (40+ HRC) kræver CBN eller keramisk værktøj til drejning og aluminiumoxid eller CBN hjul til slibning. Carbid slides for hurtigt til at holde tolerance.
- Kobber udtværes og danner opbygget kant under drejning. Vi bruger ubelagte polerede hårdmetalskær - coatede værktøjer forværrer problemet. Slibning af kobber kræver åbne hjulstrukturer for at forhindre belastning.
Et rigtigt eksempel – 17-4 PH brændstofinjektorkomponent
En tysk producent af brændstofindsprøjtningssystem havde brug for en 17-4 PH rustfri komponent med en 0,002 mm diametertolerance, 0,003 mm koncentricitet og Ra 0,1 μm overfladefinish. Delen krævede drejning, fræsning, varmebehandling til 42 HRC og indvendig slibning.
Tolerance stak-udfordringen:
Deres tidligere forsyningskæde brugte fire leverandører - drejning, fræsning, varmebehandling, slibning. Efter varmebehandling drev koncentriciteten til 0,015 mm. Slibning kunne ikke korrigere det, fordi fræsefiksturen refererede til et andet datum end drejefixturen.
Hvad vi gjorde anderledes:
- Bearbejdet drejning og fræsning i én opsætning på et 5-akset fræsedrejningscenter - eliminerer nulpunktsoverførsel mellem operationer.
- Udført intern varmebehandling med en kontrolleret cyklus for at minimere forvrængning.
- Jord den indvendige boring ved at bruge samme henføringspunkt som drejning og fræseoperationer.
- Sendte 2.800 styk med nul afslag. Kunden reducerede deres forsyningskæde fra fire leverandører til én og eliminerede indgående inspektion.
Ofte stillede spørgsmål om multi-proces præcisionsbearbejdning
Spørgsmål 1: Hvordan forhindrer du tolerancestabling, når en del skal drejes, fræses og slibes?
A: Nøglen er at bruge ét datum på tværs af alle operationer. Vi fastlægger datumet under drejning - typisk den primære flade og boring - og refererer til det samme datum for fræsefixturer, slibefixturer og slutinspektion. Ingen re-datuming betyder ingen nedarvet fejl. Vi efterlader også beregnet lager for varmebehandlingsforvrængning baseret på målte data, ikke teoretiske tabeller. Hver operation rapporterer til den samme inspektionsfil, så vi ved nøjagtigt, hvor enhver afvigelse opstod.
Q2: Kan du holde ±0,002 mm på en del, der kræver varmebehandling?
A: Ja, men kun hvis procesplanen tager højde for forvrængning. Vi bearbejder overdimensionering, varmebehandler, efterbehandler eller sliber derefter til endelig tolerance. Til hærdet stål (40+ HRC) bruger vi CBN-værktøj til hård drejning eller aluminiumoxidskiver til slibning. Den endelige operation fjerner 0,05-0,1 mm materiale for at opnå tolerancen. Nuote Metals gennemgår hver tegning og bekræfter opnåelige tolerancer før citering - inklusive effekten af varmebehandling på din specifikke geometri.
Q3: Hvordan verificerer du præcision på tværs af flere operationer?
A: Vi bruger en Zeiss Contura CMM med scanningssonde til komplekse geometrier og positioner. Til rundhed og cylindricitet bruger vi en Talyrond 131. Alle målinger er taget i et 20°C ± 1°C temperaturkontrolleret rum, med korrektionsfaktorer anvendt for materialets termiske ekspansion. HverCNC præcisionsbearbejdningdel leveres med en dimensionsrapport, der viser faktiske målte værdier efter hver operation - ikke kun bestået/ikke bestået. Dette lader dig se præcis, hvor meget delen bevægede sig under varmebehandlingen, og hvor meget materiale slibeoperationen fjernede.
Hot Tags: CNC præcisionsbearbejdning
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik