Produkter

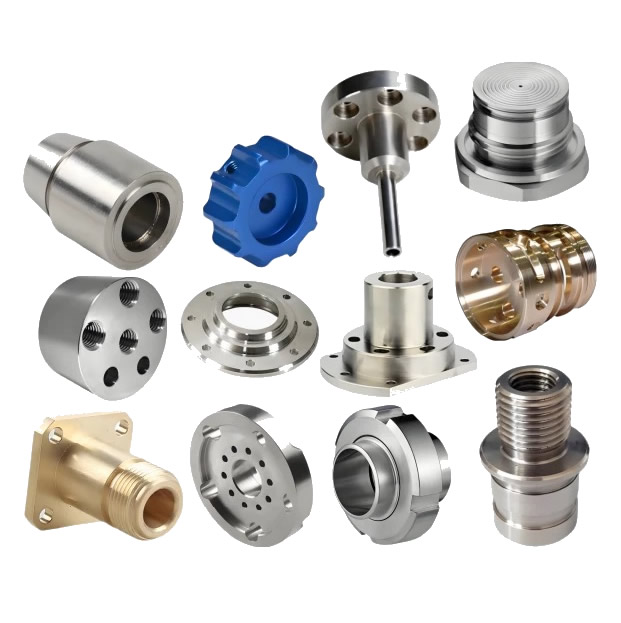
CNC præcisionsdrejede dele
En præcisionsdrejet del er ikke lavet ved at inspicere den mere omhyggeligt - den er lavet ved at korrigere processen, mens delen stadig er i maskinen. Termisk drift og værktøjsslid flytter dimensionen under batchen; offline inspektion finder afdriften, efter at delene er lavet. Nuote Metals producerer CNC præcisionsdrejede dele i Kina med måling i processen og kompensation med lukket sløjfe - måling på drejebænken og justering af offset før den næste del. ±0,002 mm på kritiske diametre.
Send forespørgsel
Produkt beskrivelse
CNC præcisionsdrejede dele – Korrektionen sker i maskinen, ikke inspektionsrummet
En præcisionsdrejet del bedømmes ofte ud fra inspektionsrapporten - CMM-resultaterne, afrundingsplottet, overfladefinishen. Men inspektionsrapporten er en obduktion. Den fortæller dig, hvad delen målte efter den blev lavet. Den fortæller dig ikke, om processen blev rettet, mens delen stadig var i maskinen.
CNC præcisionsdrejede dele er ikke defineret af snævrere tolerancer på tegningen - de er defineret af processtyringen, der holder disse tolerancer på tværs af batchen. Termisk drift flytter diameteren med 0,005 mm i løbet af den første time af produktionen. Værktøjsslid flytter den med yderligere 0,005 mm over de næste tusinde dele. Hvis processen ikke korrigeres, driver delen ud af tolerance - og inspektionsrapporten fanger den, efter at partiet er skrottet.
Hos Nuote Metals producerer vi CNC præcisionsdrejningsdele med in-proces måling og lukket sløjfekompensation. Denne artikel dækker de to afdriftskilder, kompensationsmetoden, og hvad der skal verificeres, før en præcisionsdrejet del accepteres.
De to afdriftskilder – termisk vækst og værktøjsslid
Præcisionsdrejedrift af to årsager - og begge er forudsigelige, målbare og korrigerbare.
| Driftskilde | Hvad sker der | Typisk størrelse | Korrektionsmetode |
|---|---|---|---|
| Termisk vækst | Spindel og emne udvides efterhånden som maskinen opvarmes | 0,005–0,015 mm over den første time | Temperaturføler + offset kompensation |
| Værktøjsslid | Indsæt kantrundinger, skærekraften stiger | 0,003–0,010 mm over 1.000 dele | Måling i gang + offsetopdatering |
Termisk vækster den første times problem. Spindellejerne opvarmes, kugleskruen udvider sig, og emnet vokser, når det absorberer skærevarme. En 50 mm diameter kan vokse med 0,01 mm i den første time – nok til at overskride en ±0,005 mm tolerance. Væksten er ikke tilfældig – den følger temperaturkurven. Vi måler spindlen og emnet med temperatursensorer og anvender en kompensationsforskydning til CNC'en - værktøjsbanen skifter, når maskinen opvarmes.
Værktøjsslider det langsigtede problem. Skærkanten afrundes gradvist - skærekraften stiger, emnet bøjer sig mere, og diameteren glider. En slidt indsats kan flytte diameteren med 0,01 mm over 1.000 dele. Sliddet er ikke synligt for operatøren - det viser sig i målingen. Vi måler den del, der er i gang, og opdaterer værktøjsforskydningen, når diameteren nærmer sig kontrolgrænsen - før den går ud af tolerancen.
ForCNC præcisionsdrejede dele, afdriften er ikke en defekt - det er en variabel, der skal kompenseres. Leverandøren, der inspicerer efter partiet, opdager afdriften; leverandøren, der måler i processen, retter det.
Måling i gang – Måling på drejebænken, ikke i inspektionsrummet
Måling i processen er forskellen mellem korrektion og detektion. Måleren monteres på drejebænken - eller delen måles med en berøringssonde - og resultatet føres tilbage til CNC'en, før den næste del skæres.
Sådan fungerer det:
- Berøringssonde på revolverhovedet (Renishaw OMP40) – måler diameteren efter målpassagen, før delen skæres af.
- In-proces gauge (Marposs M110) – en caliper-måler, der kontakter delen under bearbejdning og sender diameteren til CNC'en.
- Lukket sløjfekompensation – CNC'en sammenligner den målte diameter med målet og opdaterer værktøjsforskydningen for den næste del.
Hvad det retter:
- Termisk drift – forskydningen opdateres efterhånden som maskinen opvarmes.
- Værktøjsslid – forskydningen opdateres efterhånden som skæret slides.
- Materialevariation – en hårdere stang afbøjer mere; forskydningen kompenserer.
Hvad det ikke retter:
- Et slidt spindelleje - måleren måler resultatet, ikke årsagen.
- En bøjet stang - måleren måler diameteren, ikke ligeheden.
For præcisionsdrejede CNC-dele er in-proces-måleren ikke en erstatning for CMM'en - det er et supplement. Måleren korrigerer processen; CMM verificerer delen.
Standardreference: Dimensionstolerancer følger ISO 2768-mK og ISO 1101, medmindre en snævrere forklaring er specificeret. Cpk er beregnet efter ISO 22514.
Udstyr og kapacitet
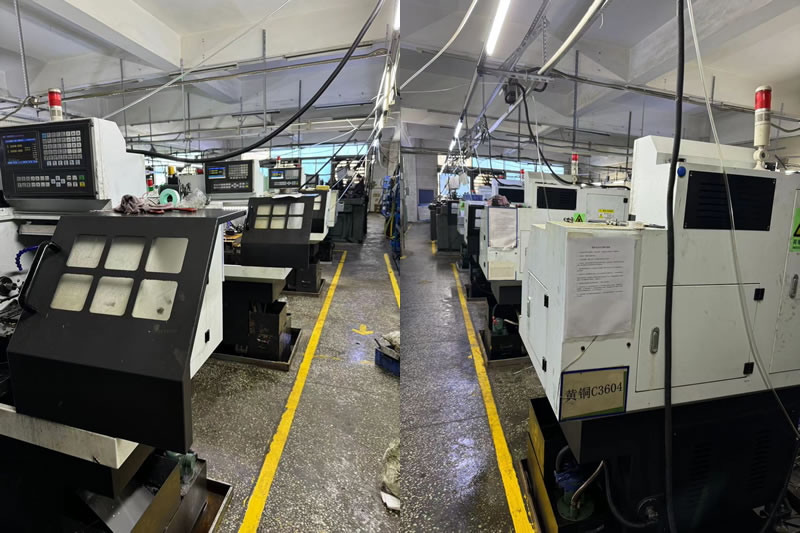
Nuote Metals driver en præcisionsdrejecelle med måling i processen på hver drejebænk.
- CNC drejebænke (Haas ST-20Y, Okuma Genos L) – stangfremføring op til 80 mm, spændepatron op til 300 mm.
- Berøringsprober (Renishaw OMP40) – diameter og længdemåling efter målpasset.
- In-proces-målere (Marposs M110) – kontinuerlig diametermåling på højvolumendele.
- CMM (Zeiss Contura 7/10/6) – endelig verifikation, fastgjort på bearbejdningsdatum.
- Temperatursensorer – spindel og emne, der forsyner kompensationsmodellen.
Certificering:ISO 9001:2015 (certifikat tilgængeligt på anmodning). Årlig kapacitet: 3 millioner præcisionsdrejede dele til hydrauliske, medicinske og automotive sikkerhedsprogrammer. Cpk ≥1,33 på kritiske diametre med måling i processen; Cpk ≥1,67 med 100 % måling og langsommere cyklus.
Begrænsning:Måling under proces er valideret for diametre ≥3 mm og længder ≤150 mm. Under 3 mm afbøjer sondekontakten delen - optisk måling bruges i stedet. Over 150 mm afbøjes delen mellem centrene - måleren måler afbøjningen, ikke diameteren.
Et rigtigt eksempel – Cpk hævet fra 1,0 til 1,5 med kompensation i gang
En tysk producent af hydraulisk udstyr havde brug for en præcisionsdrejet ventilspole - 20 mm diameter, ±0,003 mm tolerance, Cpk ≥1,33. Deres tidligere leverandør inspicerede efter batchen - Cpk var 1,0, og 2% af delene var uden for tolerance.
Hvad vi gjorde anderledes:
- Installerede en Renishaw-touchprobe på drejebænken - målte diameteren efter afslutningen, hver 10. del.
- Anvendt termisk kompensation - forskydningen blev opdateret, efterhånden som spindlen blev varmet, baseret på temperatursensoren.
- Opdaterede værktøjsforskydningen, når diameteren nærmede sig kontrolgrænsen - før delen drev ud af tolerancen.
- Verificeret den endelige batch på en Zeiss Contura CMM—Cpk 1.52.
En lektie vi lærte:Tidligt i vores præcisionsdrejningsprogram stolede vi på offline CMM-sampling for en batch på 50.000 dele. Den første times termiske drift flyttede diameteren med 0,008 mm - 2 % af batchen var uden for tolerance og måtte omarbejdes på vores regning. Siden da kører hver del med en tolerance, der er snævrere end ±0,005 mm, med måling i processen – ikke offline prøvetagning.
Begrænsning:Proben i processen tilføjer 4 sekunder pr. måling - for en 30-sekunders cyklus, det vil sige en forøgelse af cyklustiden på 13 %. Til højvolumendele er in-proces-måleren (Marposs) hurtigere - men det kræver et dedikeret målerhoved for hver diameter.
Sendt 50.000 spoler med nul dele uden for tolerance. Dette er, hvad CNC præcisionsdrejede dele skal levere: Ikke bare en del, der måler korrekt ved CMM, men en proces, der retter sig selv, før delen driver – fordi måleren er på drejebænken, ikke i inspektionsrummet.
Ofte stillede spørgsmål
Spørgsmål 1: Øger måling i processen cyklustiden?
A: Ja – en berøringssonde tilføjer 3-5 sekunder pr. måling; en igangsmåler tilføjer 1-2 sekunder. For en 30-sekunders cyklus er det en stigning på 3-13%. Men stigningen opvejes af skrotreduktionen - en batch, der ville være blevet skrottet med 2 % uden for tolerance, bliver 0 %. For præcisionsdrejede CNC-dele med snævre tolerancer er de samlede omkostninger lavere med måling i processen – ikke højere.
Spørgsmål 2: Hvornår er måling i processen nødvendig for præcisionsdrejede dele?
A: Når tolerancen er ±0,005 mm eller snævrere, når batchen er lang nok til, at værktøjsslid betyder noget (over 500 dele), eller når materialet varierer fra stang til stang. For korte batches med løse tolerancer er offline CMM-prøvetagning tilstrækkelig. For CNC-præcisionsdrejedele i hydrauliske, medicinske eller sikkerhedsapplikationer i biler er måling under processen standarden – ikke en mulighed.
Q3: Kan du give Cpk-data med forsendelsen?
A: Ja. Hvert præcisionsdrejebatch afsendes med en Cpk-rapport om kritiske diametre – beregnet ud fra de igangværende måledata og verificeret på CMM. Rapporten inkluderer kontroldiagrammer, værktøjsslidregistrering og termisk kompensationslog. For CNC præcisionsdrejede dele i regulerede industrier er Cpk-rapporten en del af PPAP-pakken.
Spørgsmål 4: Kan du give DFM-feedback om, hvorvidt min del har brug for måling i processen?
A: Ja. Send tegningen med tolerancen, batchstørrelsen og materialet. Vores ingeniørteam gennemgår afdriftsrisikoen – og bekræfter, om tolerancen og batchlængden berettiger måling i processen, eller om offline CMM-prøvetagning er tilstrækkelig. Hvor tolerancen er snævrere end afdriften, anbefaler vi målemetoden før tilbud - ikke efter at den første batch fejler.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik