Produkter
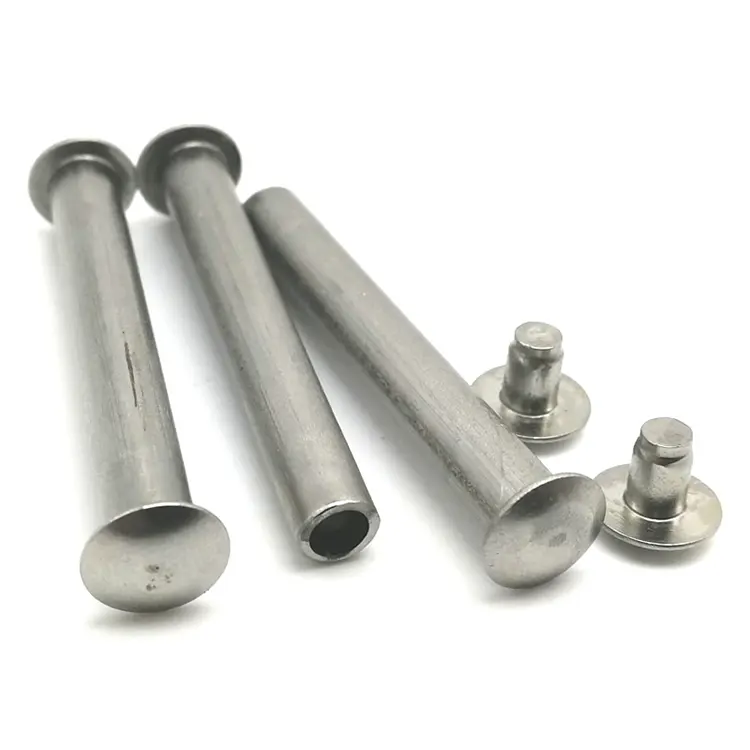
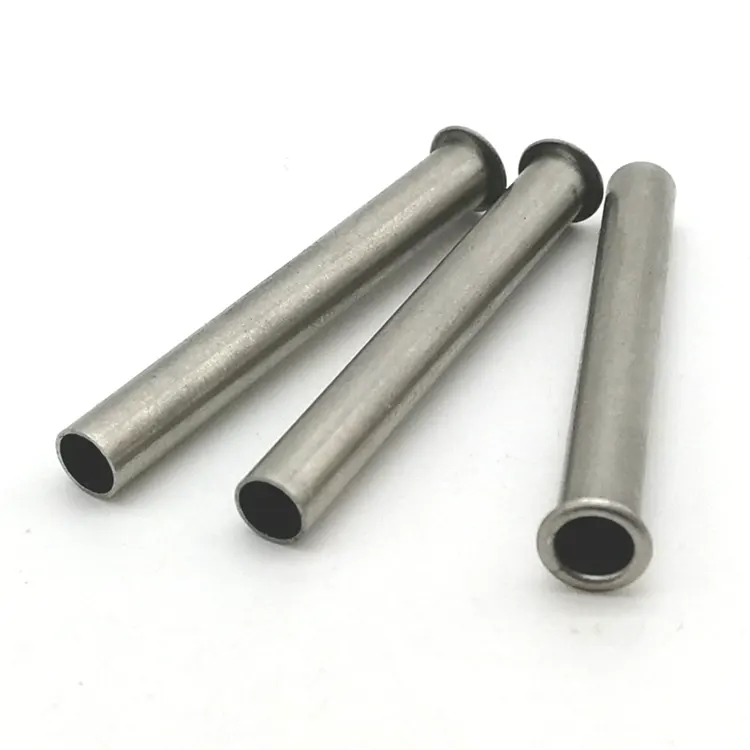
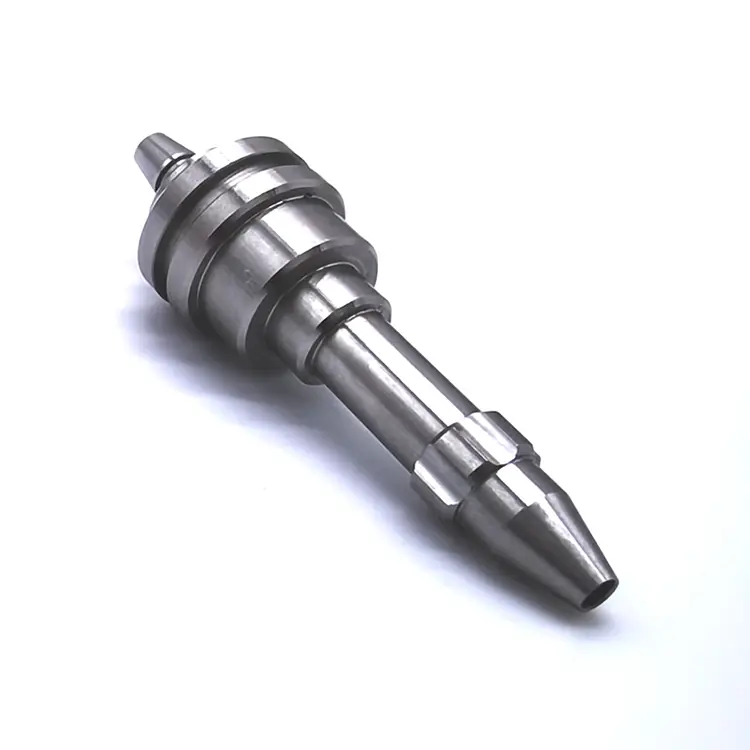
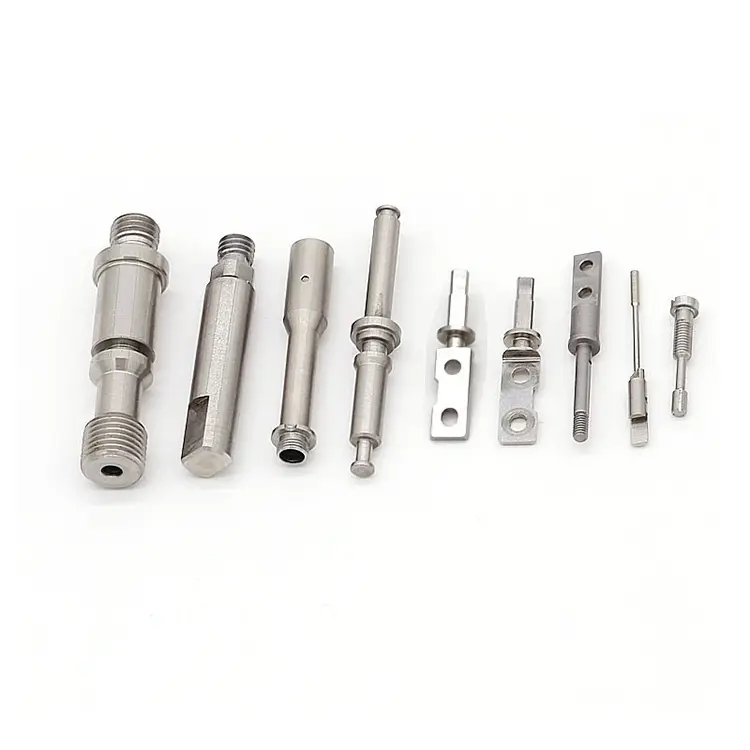
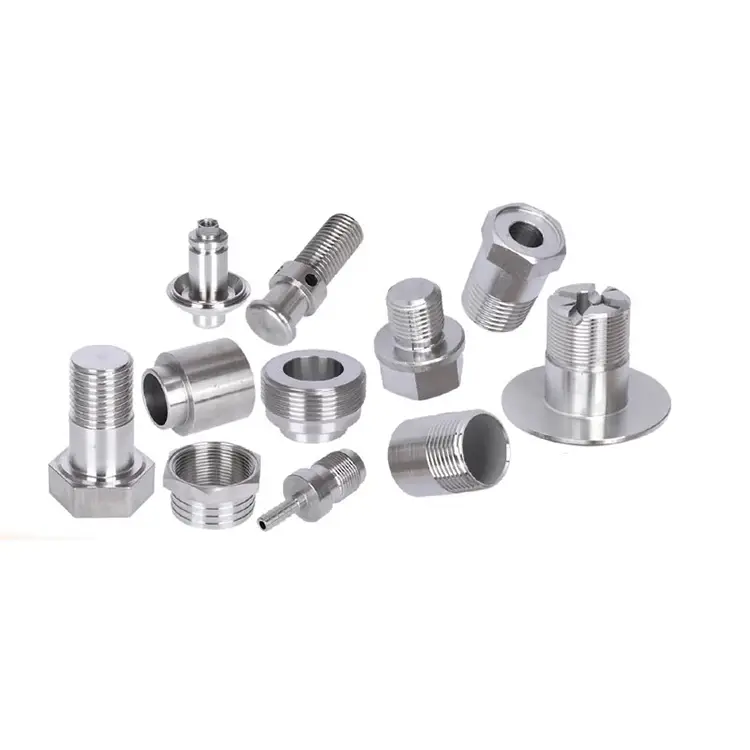
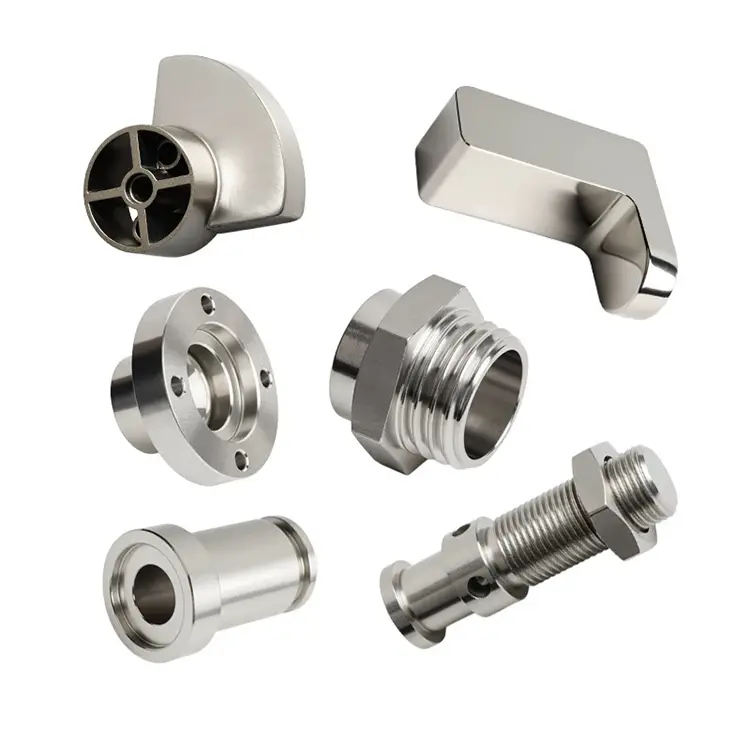
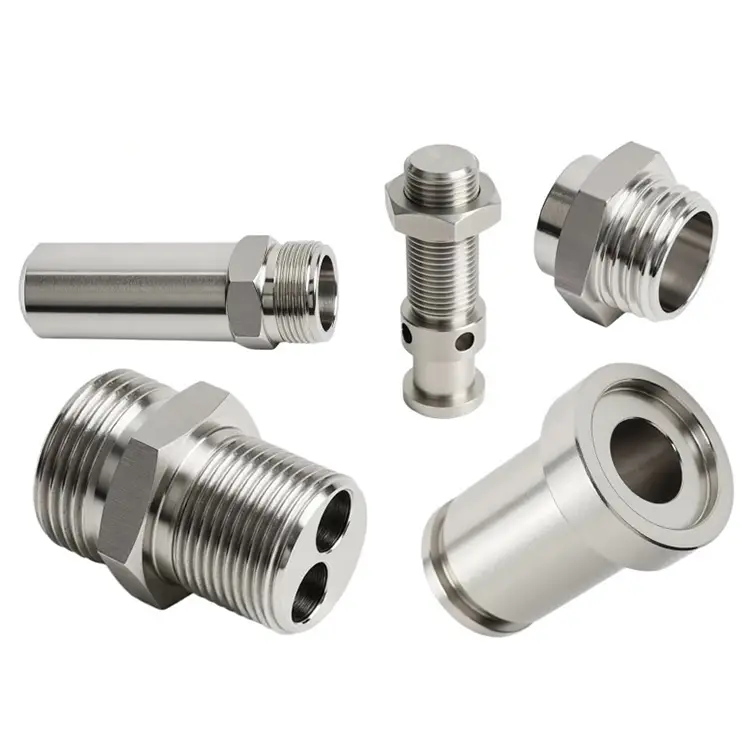
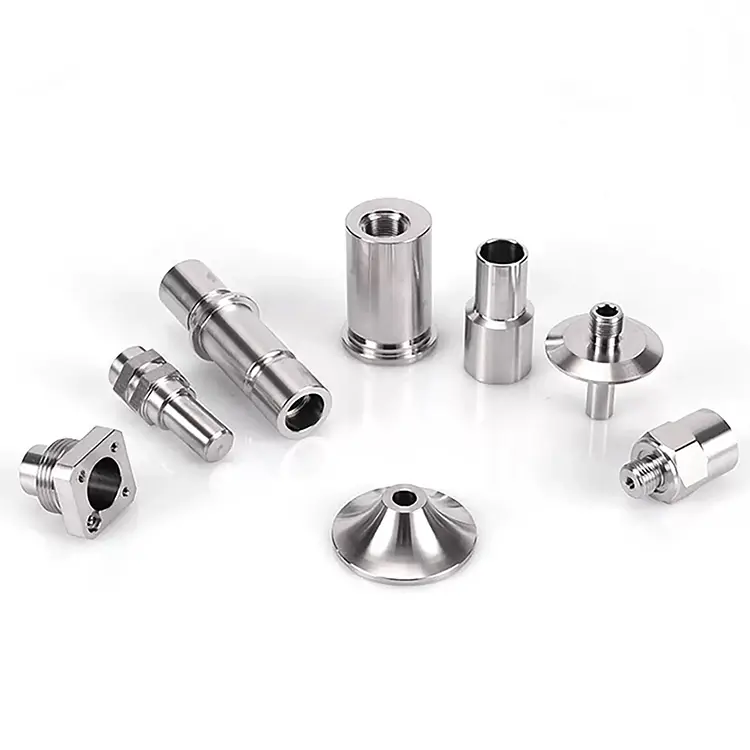
CNC præcisionsdrejedele
Nuote Metals tilbyder tilpassede CNC præcisionsdrejedele skræddersyet til dine specifikke krav. Fra prototype til produktion arbejder vi tæt sammen med dig for at sikre, at dine komponenter opfylder nøjagtige specifikationer.
Send forespørgsel
Produkt beskrivelse
CNC præcisionsdrejedele – når tolerancen måles i mikrometer
Standard drejning holder ±0,005 mm. Det er nok til de fleste hydrauliske fittings, aksler og konnektorer. Men nogle applikationer kræver mere. En brændstofinjektorkomponent, der måler flow ved 2.000 bar. Et kirurgisk instrument, der skal samles uden spil. En optisk holder, der holder justering over et 40°C temperatursving.
Det er de dele, der adskiller præcisionsdrejning fra standarddrejning. Hos Nuote Metals driver vi en dedikeret præcisionsdrejecelle, hvor enhver variabel – temperatur, værktøjsslid, spindelvækst, måleusikkerhed – kontrolleres og dokumenteres. Dette er ikke en markedsføringspåstand. Det er en procesdisciplin, og denne artikel forklarer præcis, hvordan vi holder den.

Hvad gør drejning "præcision" - Fem variabler, der skal kontrolleres
Præcision kommer ikke fra maskinen alene. Det kommer fra at kontrollere enhver kilde til variation.
1. Termisk stabilitet.
En drejebænk vokser efterhånden som den varmes op. En 100 mm del kan vokse 0,02 mm med en temperaturændring på 10°C. Vores præcisionsdrejecelle holdes ved 20°C ± 1°C året rundt. Dele gennemblødes til stuetemperatur inden endelig inspektion.
2. Håndtering af værktøjsslid.
Et slidt skær skærer anderledes end et friskt. Vi sporer værktøjets levetid ved at skære tid og justere forskydninger med definerede intervaller – ikke at vente på, at operatøren bemærker en drift. For ±0,002 mm arbejde er værktøjsændringer planlagt, ikke reaktive.
3. Spindel- og aksekalibrering.
Termisk vækst påvirker selve maskinstrukturen. Vi kører en opvarmningscyklus hver morgen og verificerer aksepositionering med et laserinterferometer hver måned. Kugleskruer er forspændt, og lineære skalaer giver direkte positionsfeedback.
4. Repeterbarhed af arbejdshold.
En spændetang, der griber forskelligt på brik 1 og brik 500, introducerer variation. Vi bruger hærdede spændetange med positive stop og verificerer udløb før hver produktionskørsel. For tyndvæggede dele bearbejdes bløde kæber på plads, så de passer til delens diameter.
5. Måleusikkerhed.
En måling er kun så god som værktøjet og metoden. Vi kalibrerer mikrometre og boringsmålere dagligt i forhold til certificerede standarder. Til kritiske funktioner bruger vi en koordinatmålemaskine (CMM) i det samme temperaturkontrollerede rum – fordi måling af en del i et varmt inspektionsområde giver et andet resultat end måling på butiksgulvet.
Vores præcisionsdrejeevner
| Parameter | Standard | Præcisionscelle |
|---|---|---|
| Diameter Tolerance | ±0,005 mm | ±0,002 mm |
| Koncentricitet | 0,01 mm | 0,003 mm |
| Overfladeruhed | Ra 0,4 μm | Ra 0,2 μm |
| Rundhed | 0,008 mm | 0,002 mm |
| Længdetolerance | ±0,1 mm | ±0,02 mm |
| Temperaturkontrol | Shop ambient | 20°C ± 1°C |
| Inspektion | Prøvebaseret | 100 % CMM på kritiske funktioner |

Materialer vendt i præcisionscellen:
- Rustfrit stål (303, 304, 316, 17-4 PH, 440C)
- Legeret stål (4140, 4340, 8620)
- Aluminium (6061, 7075, 2024)
- Messing og kobber (C36000, C11000, C10200)
- Titanium (5. klasse, 2. klasse)
- Plast (PEEK, POM, PTFE)
Volumen evne:Prototype (1–50 styk), lavvolumenproduktion (50–5.000), højvolumenproduktion (5.000–200.000+).
Måling – Rygraden i præcisionsdrejning
Du kan ikke holde ±0,002 mm uden at måle det korrekt. Vores præcisionscelle er udstyret med:
- Koordinatmålemaskine (CMM): Zeiss Contura med scanningssonde. Anvendes til kompleks geometri, koncentricitet og positionsverifikation.
- Rundhedstester: Talyrond 131 til måling af rundhed, cylindricitet og koncentricitet.
- Overfladeruhedstester: Mitutoyo SJ-210 til Ra- og Rz-verifikation.
- Optisk komparator: Til gevindprofil, radier og formbekræftelse.
- Digitale mikrometre og boringsmålere: Kalibreret dagligt mod certificerede standarder.
- Temperaturkompensation: Alle målinger taget ved 20°C, med korrektionsfaktorer anvendt for materialets termiske ekspansion.
Hvad det betyder for dig: Hver kritisk dimension på din tegning bliver målt og rapporteret. Hvis tegningen kræver ±0,002 mm, viser inspektionsrapporten den faktiske målte værdi - ikke kun en bestået/ikke bestået. Du modtager data, ikke et stempel.

Et rigtigt eksempel – 17-4 PH kirurgisk instrumentkomponent
En tysk producent af medicinsk udstyr havde brug for en 17-4 PH rustfri komponent med en 0,002 mm diametertolerance, 0,003 mm koncentricitet og Ra 0,2μm overfladefinish. Delen ville samles til et kirurgisk hæfteinstrument, hvor ethvert spil ville forårsage fejltænding.
Hvad vi gjorde anderledes:
- Bearbejdede delen i vores 20°C præcisionscelle – ikke den generelle drejeafdeling.
- Brugte CBN-værktøj til den sidste gennemløb efter varmebehandling.
- Verificeret koncentricitet med en Talyrond før og efter den endelige bearbejdning.
- Sendte 4.000 styk med nul afslag. Kunden eliminerede indgående inspektion – vores CMM-rapporter blev accepteret som kvalitetsregistrering.
Ofte stillede spørgsmål om CNC præcisionsdrejedele
Q1: Hvad er forskellen mellem standarddrejning og præcisionsdrejning?
A: Standarddrejning holder ±0,005 mm og er velegnet til de fleste hydrauliske, automotive og generelle industrielle dele. CNC præcisionsdrejedele holder ±0,002 mm eller bedre, med strammere koncentricitet og overfladefinish. Forskellen er ikke kun maskinen – det er miljøet (temperaturkontrol), værktøjsstyring (planlagte ændringer) og måledisciplin (CMM-verifikation). Præcisionsdrejning koster mere, fordi det bruger mere tid, mere værktøj og mere inspektion. Det er berettiget, når ansøgningen kræver det.
Q2: Kan du holde ±0,002 mm på varmebehandlet rustfrit stål?
A: Ja, men med forbehold. Varmebehandling flytter delen. For 17-4 PH eller 440C hærdet til 40+ HRC, bearbejder vi overdimensionering, varmebehandler og derefter færdigbearbejdning med CBN-værktøj i præcisionscellen. Den sidste passage fjerner 0,05-0,1 mm materiale for at opnå tolerancen. Til meget komplekse geometrier eller tyndvæggede sektioner kan vi anbefale hård drejning efterfulgt af slibning. Nuote Metals gennemgår hver tegning og bekræfter opnåelige tolerancer før citering.
Q3: Hvordan verificerer du koncentricitet på CNC præcisionsdrejede dele?
A: Vi bruger en Talyrond rundhedstester til koncentricitet, rundhed og cylindricitet. Delen roteres på en præcisionsspindel, mens en sonde måler overfladen. Resultatet er et polært plot, der viser afvigelse i mikrometer. For enklere funktioner giver en CMM med scanningssonde tilsvarende data. Hver præcisionsdrejningsordre leveres med en dimensionsrapport, der viser faktiske målte værdier – ikke kun bestået/ikke bestået.
Hot Tags: CNC præcisionsdrejedele
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik