Produkter
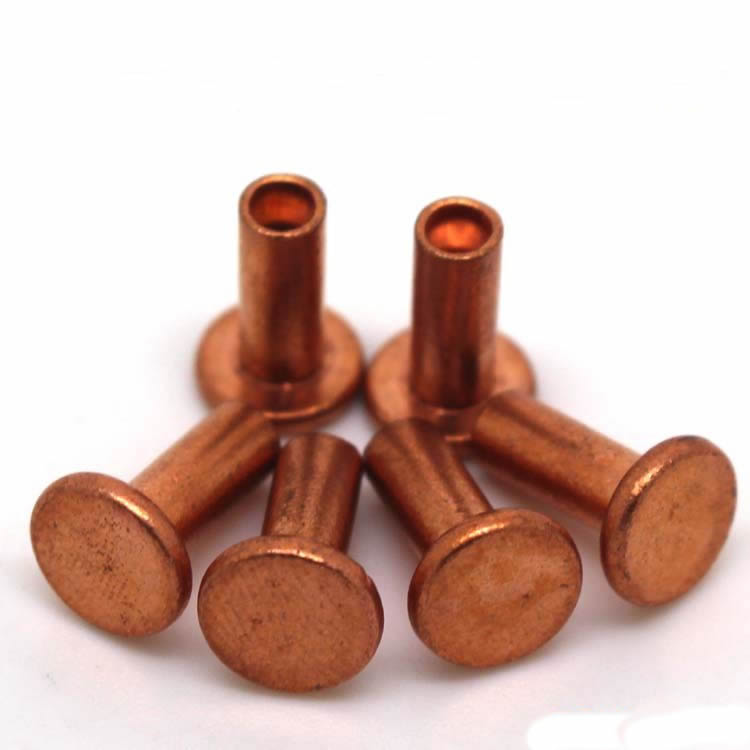
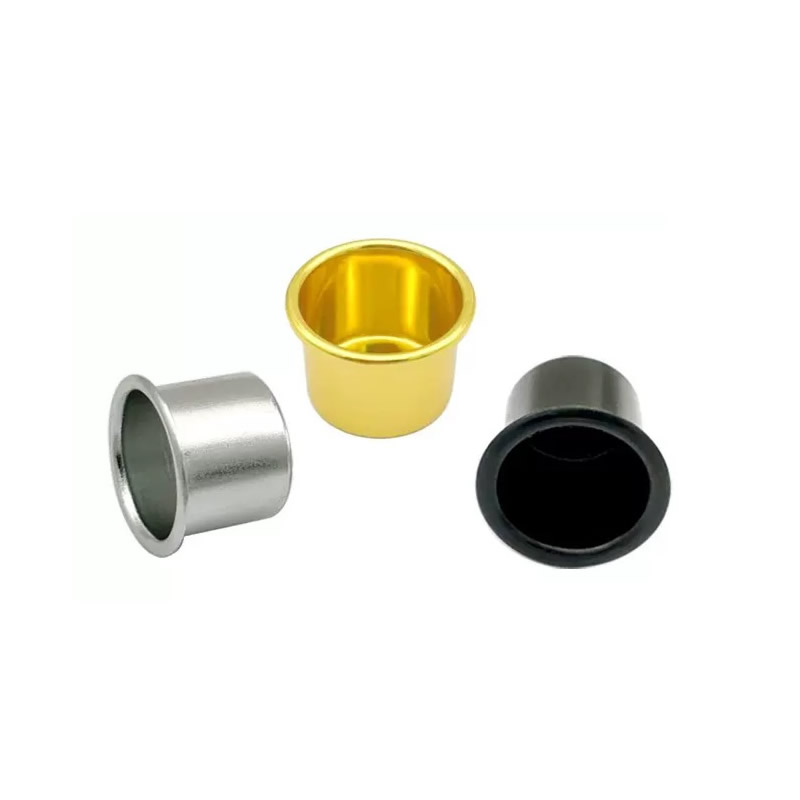
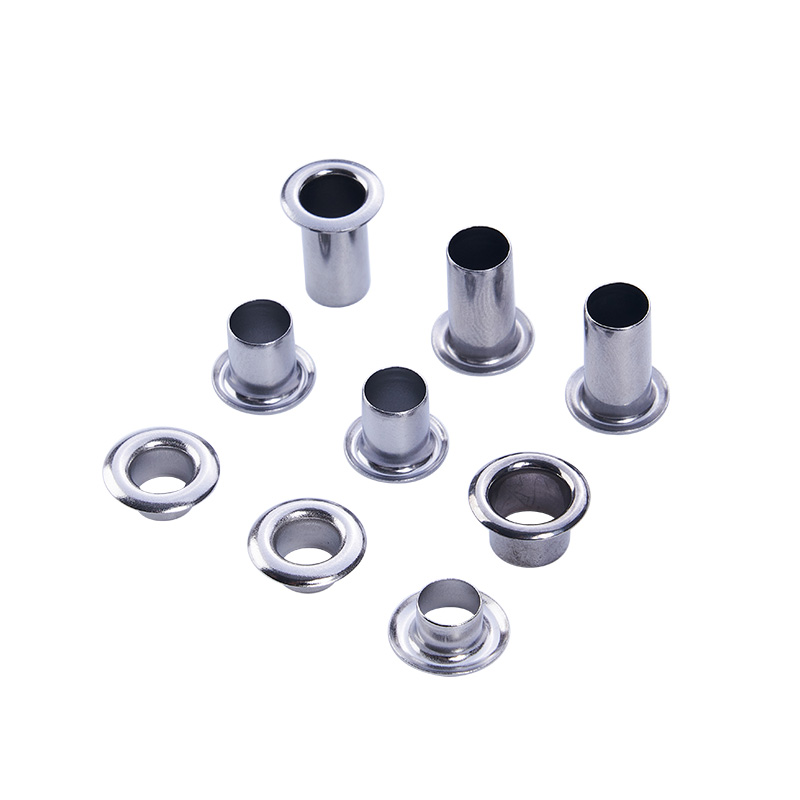
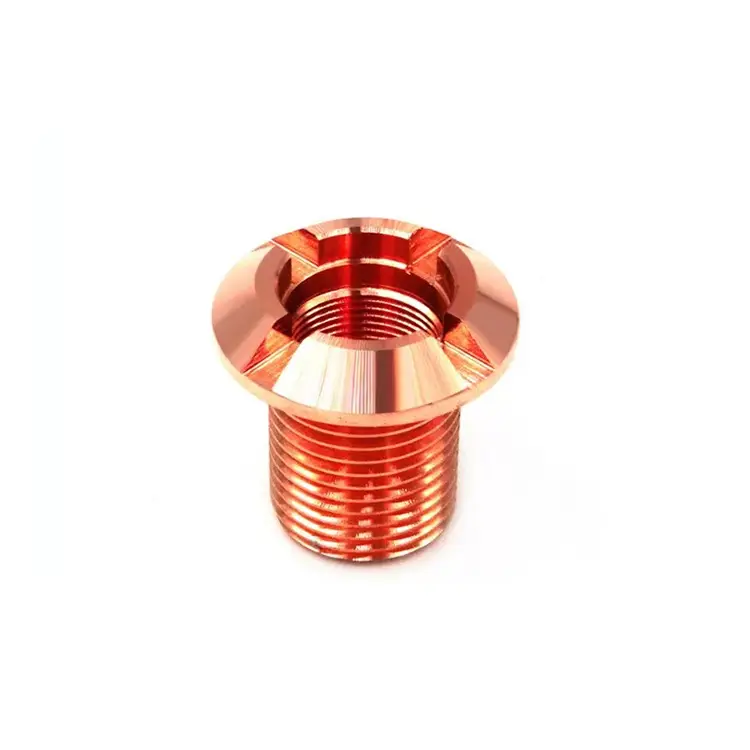
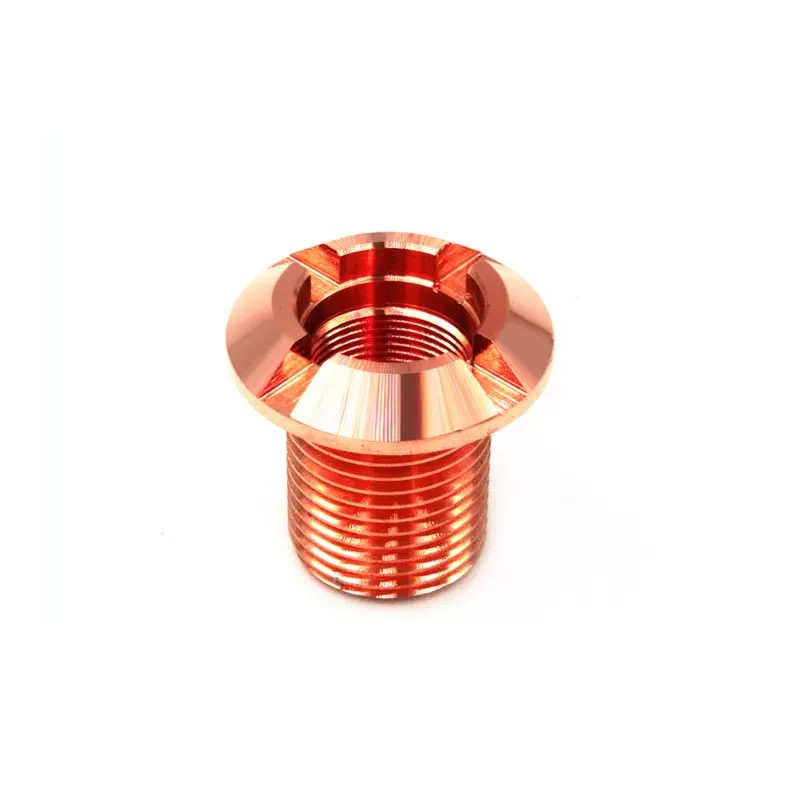
Kobberdrejedele
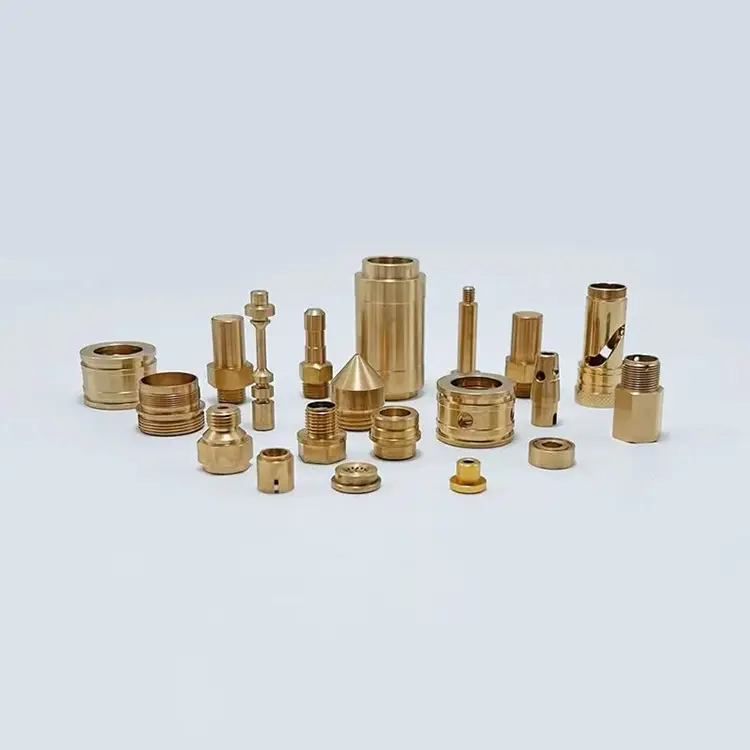
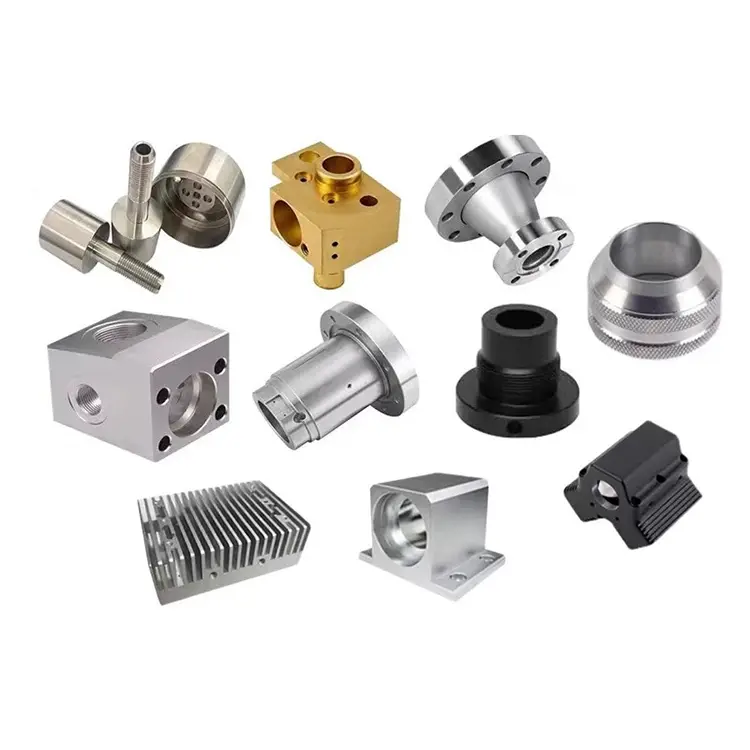
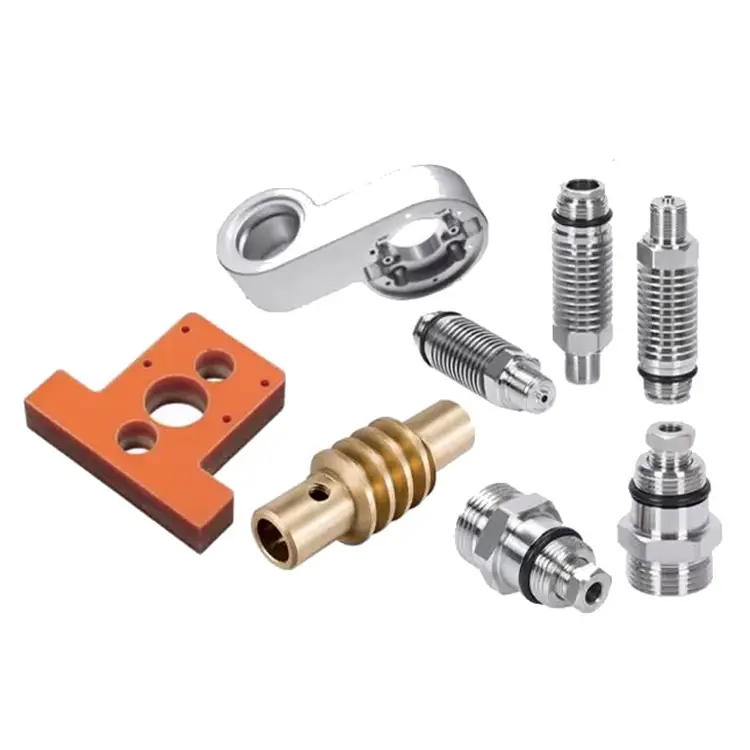
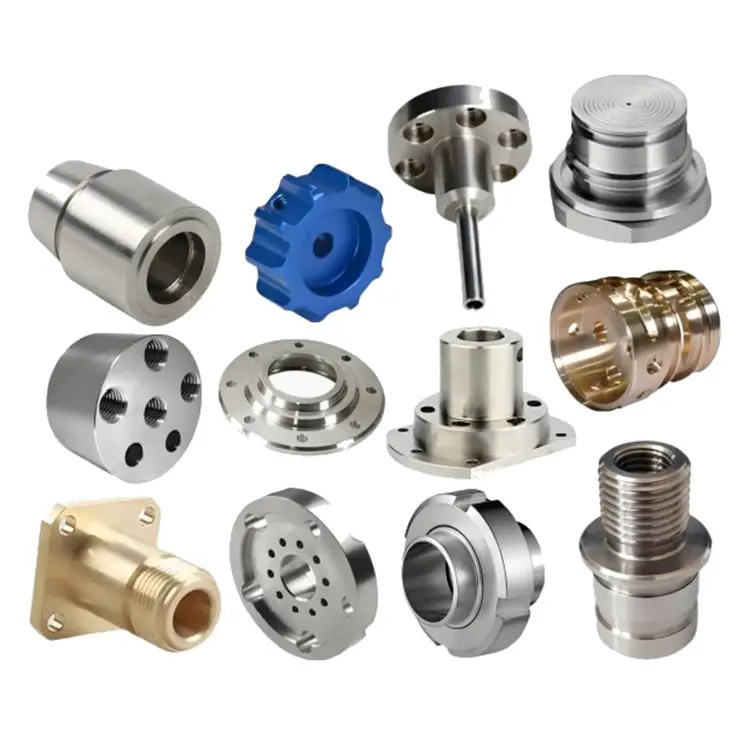
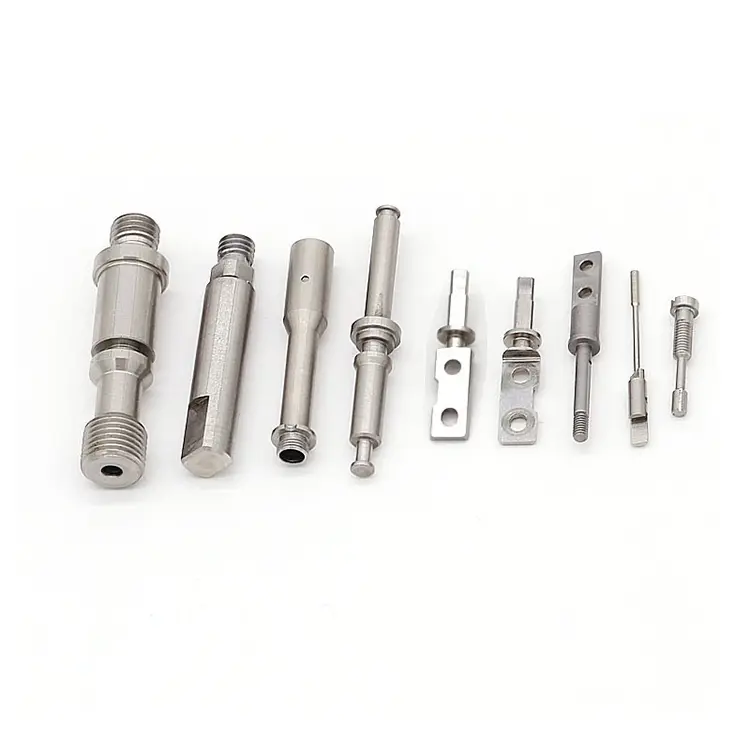
Nuote Metals har mere end 10 års erfaring i fremstilling og levering af specialdrejekomponenter, og vores CNC-lægteudstyr er i stand til at producere kobberdrejedele til ekstremt præcise mål for at opfylde dine mest detaljerede krav. Alle kobberbearbejdningsdele er fremstillet til de mindste tolerancer og vil opfylde selv de strengeste kriterier.
Send forespørgsel
Produkt beskrivelse
Messing drejer let. Stål kæmper tilbage. Aluminum demands deburring. Kobber er anderledes. It is soft, gummy, and prone to smearing. Det arbejdshærder hurtigt. Det producerer lange, snorlige spåner, der vikler sig rundt om værktøjet og ridser overfladen. Og hvis du bearbejder den med standardparametre, får du en del, der ser acceptabel ud, men som fejler konduktivitetstestning.
Nuote MetalsmaskinerKobberdrejedeletil applikationer, hvor elektrisk eller termisk ledningsevne ikke er en funktion – det er hele funktionen. Samleskinneforbindelser, RF-afskærmningskomponenter, vakuumtætninger, kølepladestifter. Hvis din del skal bære strøm, sprede varme eller opretholde en ikke-magnetisk signalvej, er kobber materialet. But only if it is machined correctly.
De fire fælder af kobberdrejning
1. Udtværing og opbygget kant.
Kobber er blødt og duktilt, så det har en tendens til at svejse til skærkanten under tryk. This forms a built-up edge (BUE) that breaks off unpredictably, causing poor surface finish, dimensional drift, and embedded particles that increase contact resistance. Vi bruger højpositive rive, ubelagte polerede hårdmetalskær – coatede værktøjer øger friktionen og forværrer BUE i kobber. Skærehastigheder holdes høje, tilførsel moderat, og kølevæske rettet præcist mod kanten.
2. Grater, der ødelægger ledningsevnen.
Kobbergrater er formbare og klæber til delen. En grat på en skinnekontaktflade skaber et højmodstandspunkt. En grat i et RF-hulrum ændrer signaladfærd. Standard afgratning mangler indvendige kanter. Vi bruger kontrollerede tilspændingshastigheder for at minimere gratdannelse ved kilden, derefter termisk afgratning eller slibende flow-finish for interne funktioner. For kritiske elektriske overflader inspicerer vi med en profiler inden fortinning eller plettering.
3. Arbejdshærdning under bearbejdning.
Copper work-hardens rapidly. Hvis værktøjet gnider i stedet for at skære, hærder overfladen, næste gang sløves hurtigere, og delen kan blive for hård til efterfølgende formning eller bøjning. Vi programmerer skærehastigheder over arbejdshærdningstærsklen og bruger skarp, positiv geometri til at skære rent. For C10200 (OFHC) udgløder vi mellem skrub- og sletbearbejdning efter behov.
4. Oxidation mellem operationer.
Kobber oxiderer hurtigt, når det udsættes for luft - især efter bearbejdning, når frisk metal udsættes. Oxidfilm øger kontaktmodstanden og forstyrrer lodning, fortinning eller plettering. Vi skyller og tørrer dele umiddelbart efter bearbejdning og opbevarer dem i nitrogenskyllede skabe. For dele, der vil blive forsølvet eller fortinnet, planlægger vi efterbehandling inden for 24 timer efter bearbejdning.
Kobberkvaliteter vi bearbejder – og hvorfor de betyder noget
| Grad | Renhed | Ledningsevne | Nøglekarakteristik | Typisk anvendelse |
|---|---|---|---|---|
| C11000 (ETP) | ≥99,9 % | 58 MS/m | Generelt formål, god balance | Samleskinner, klemmer, køleplader |
| C10200 (OFHC) | ≥99,99 % | 59 MS/m | Iltfri, ingen skørhed | Vakuumtætninger, højtemp elektronik |
| C10100 (OFE) | ≥99,99 % | 59 MS/m | Ekstremt lav ilt, højeste duktilitet | Kritisk elektronik, kryogen |
| C14500 (tellur) | ≥99,5 % | 50 MS/m | Bearbejdelighed forbedret af Te | Højhastighedsdrejede stik |
| C17510 (Beryllium) | – | 45 MS/m | Høj styrke, god ledningsevne | Fjedre, højstrømskontakter |
En note om C11000 vs. C10200: C11000 er standard elektrisk kobber. Den indeholder ~0,04% oxygen, hvilket er fint til de fleste samleskinner og terminaler. C10200 er iltfri – den modstår brintskørhed under svejsning, slaglodning eller højtemperaturservice. Til vakuumtætninger eller kryogene dele skal du vælge C10200 eller C10100. Nuote Metals lagerfører alle tre og kan rådgive baseret på din ansøgning.
Vores kobberdrejelinje – bygget til ledningsevne og overfladeintegritet
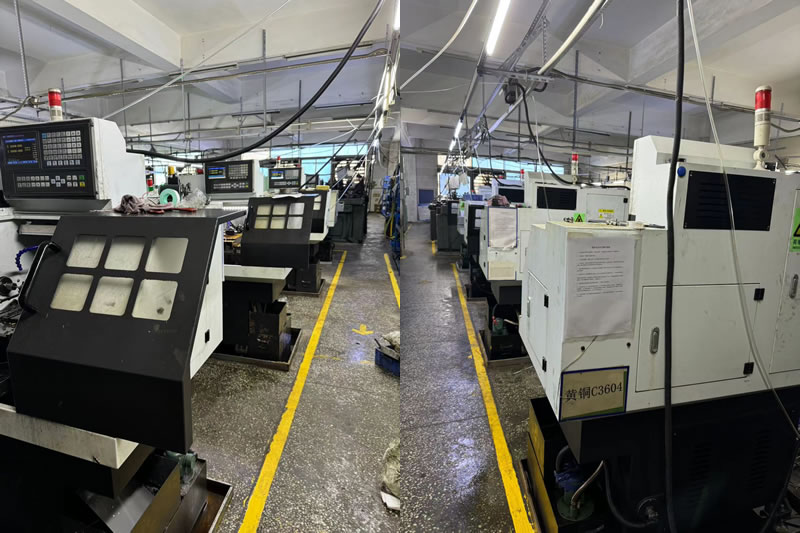
Nuote Metals driver en dedikeret kobberdrejecelle, isoleret fra vores stål-, rustfri- og aluminiumslinjer. Krydskontaminering er ledningsevnens fjende. En enkelt stålspån indlejret i en kobberskinne bliver et hot spot.
Udstyr og proceskontrol:
8 CNC drejebænkededikeret til kobber og kobberlegeringer, stangkapacitet 2 mm til 60 mm.
Ubelagt, poleret hårdmetalindsatser forbeholdt kobber - ingen krydsbrug med andre materialer.
Højtrykskølevæske(70 bar) rettet mod skærkanten for at bryde spåner og forhindre udtværing.
In-house fortinning og sølvbelægning– vi styrer processen fra bearbejdet del til færdig, loddelig overflade.
Konduktivitetsverifikation:hver batch testet med et Sigma-testmåler for at bekræfte ≥58 MS/m for C11000.
Volumen evne:
Prototype:1–50 stykker, 5-aksede mølledrejecentre.
Produktion:50-200.000 styk, stangfodrede drejebænke med automatiske læssere og in-process-måler.
Hvorfor dette betyder noget: Kobberdrejning kræver værktøj, kølevæske og håndtering designet specielt til blødt, ledende, iltfølsomt materiale. Vores dedikerede celle er grunden til, at vi kan holde ±0,005 mm tolerancer på et samleskinnestik og levere en overflade, der består konduktivitetstest efter sølvbelægning.
Et rigtigt eksempel – C11000 samleskinnestik til EV-ladestation
En europæisk el-opladningsproducent havde brug for et C11000 samleskinnestik med en 0,01 mm boringstolerance, Ra 0,8μm overfladefinish og sølvbelægning, der bestod en 24-timers saltspraytest. Deres tidligere leverandør leverede dele med indlejrede kobberpartikler, der forårsagede modstandsfejl efter plettering.
Hvad vi gjorde anderledes:
- Brugte ubelagte polerede hårdmetalskær for at forhindre opbygget kant og indlejrede partikler.
- Skiftet til efterbehandling med slibende flow for den indvendige boring - fjernelse af grater, som håndværktøjet savnede.
- Verificeret overfladerenhed med en kobbersulfattest før forsølvning.
- Sendte 8.000 styk med nul modstandsfejl. Kunden eliminerede indgående inspektion for kontaktmodstand.
Ofte stillede spørgsmål om kobberdrejedele
Q1: Hvad er den bedste kobberkvalitet til elektriske samleskinner og stik?
A: C11000 (ETP) er standardvalget til de fleste samleskinner, terminaler og stik. Den tilbyder 58 MS/m ledningsevne, god bearbejdelighed og er omkostningseffektiv. For vacuum seals, cryogenic parts, or applications involving welding or brazing, choose C10200 (OFHC) or C10100 (OFE)—they are oxygen-free and resist hydrogen embrittlement. For high-speed turning where machinability is the priority, C14500 (Tellurium copper) machines faster but has slightly lower conductivity (50 MS/m). Nuote Metals lagerfører alle kvaliteter og kan rådgive ud fra dine krav.
Q2: Hvordan forhindrer du grater på kobberdrejedele?
A: Kobbergrater er formbare og svære at fjerne helt med håndværktøj. Prevention starts with tool geometry: we use high-positive rake, uncoated polished inserts and program feed rates that shear the material cleanly. Til krydshuller og indvendige funktioner anvender vi slibende flowfinish eller termisk afgratning. For dele, der vil blive forsølvet eller fortinnet, inspicerer vi med en profileringsmaskine før efterbehandling - fordi plettering ikke skjuler grater; det forstærker dem.
Q3: Kan du bearbejde iltfrit kobber uden forurening?
A: Ja. Vi bearbejder C10200 og C10100 på dedikerede drejebænke med ubelagt hårdmetalværktøj, der kun er forbeholdt kobber. Ingen stål-, aluminium- eller messingspåner kommer ind i kobbercellen. Vi skyller dele umiddelbart efter bearbejdning, opbevarer dem i nitrogenrensede skabe og planlægger fortinning eller plettering inden for 24 timer. For kritiske vakuum- eller kryogene dele leverer vi iltindholdscertifikater og konduktivitetstestrapporter med hver forsendelse.
Hot Tags: Kobberdrejedele, Kina Drejedele
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik