Produkter
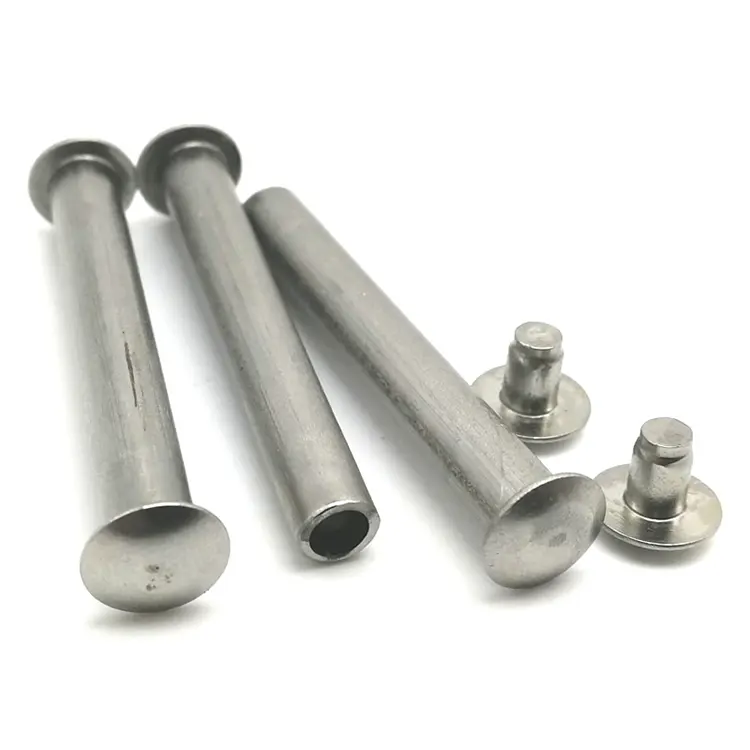
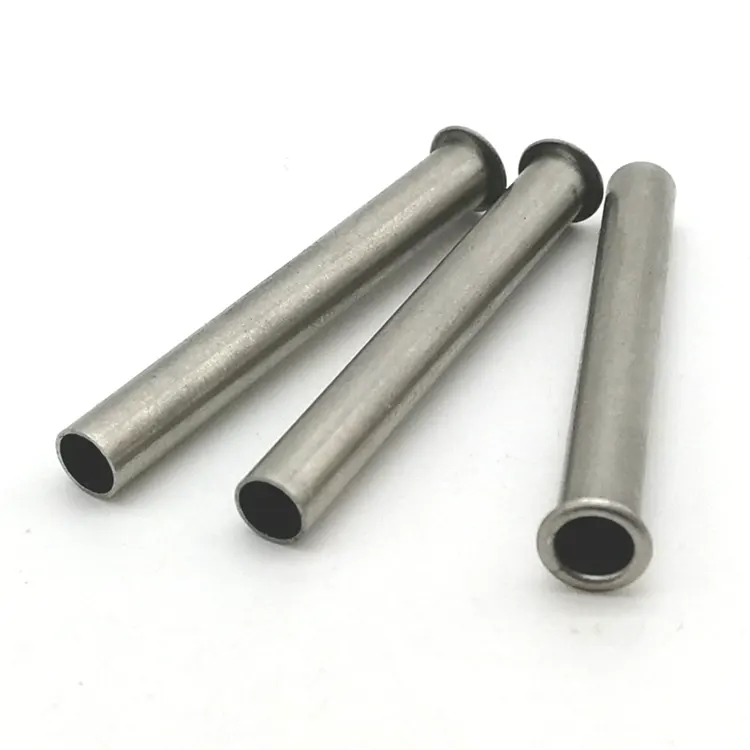
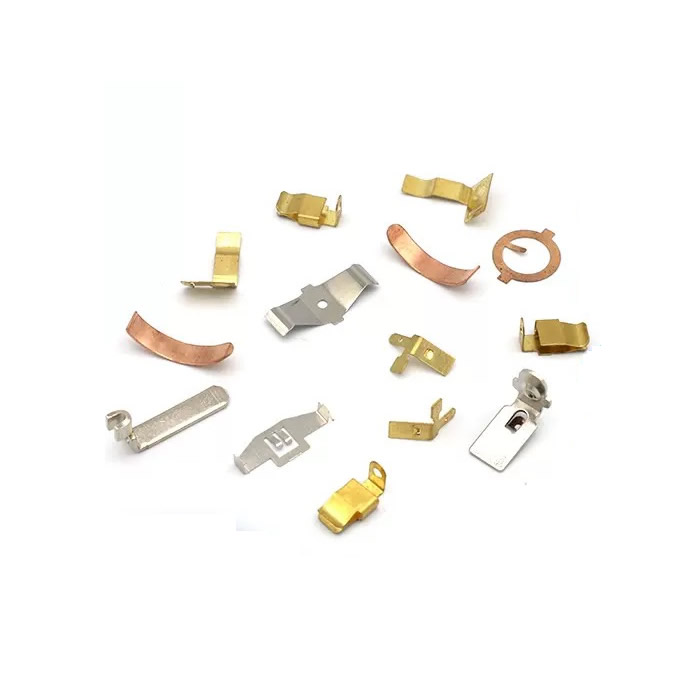
Præcisionsmetalpresninger
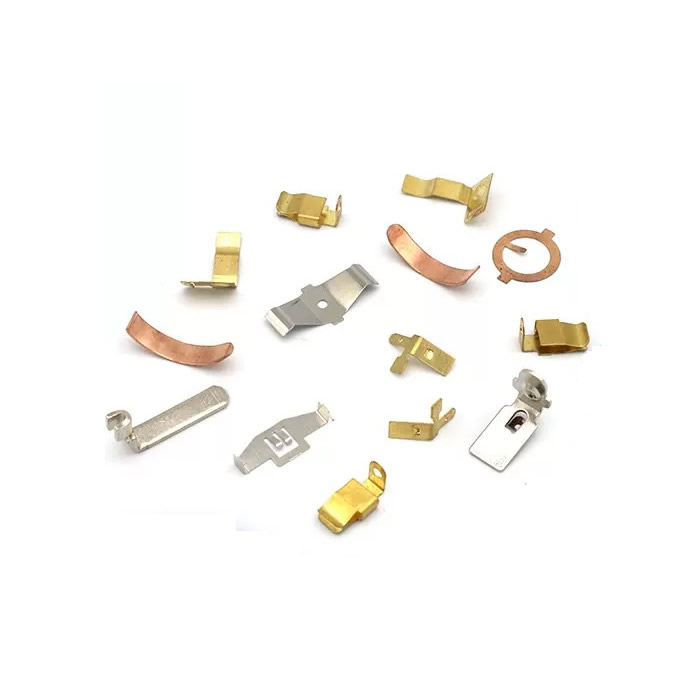
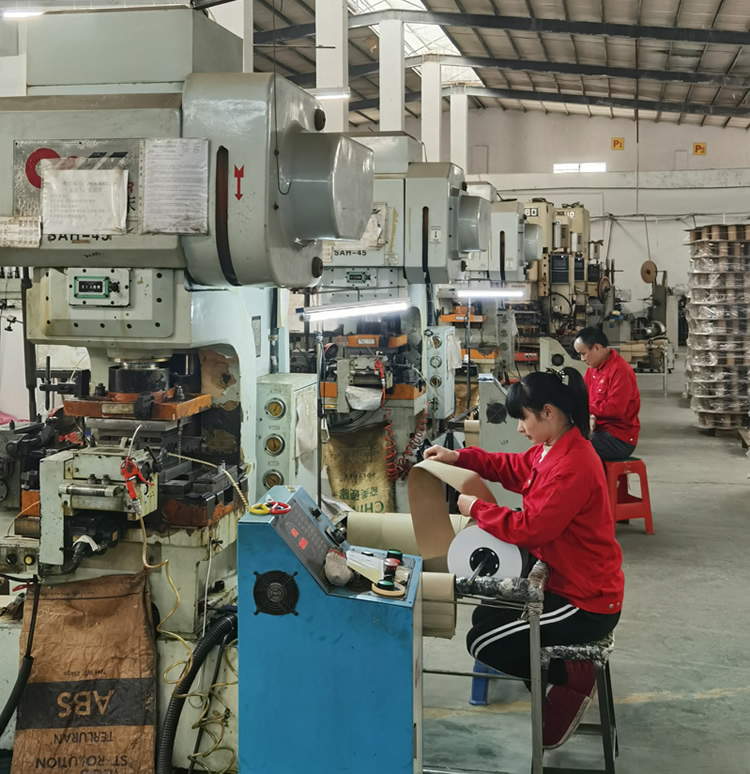
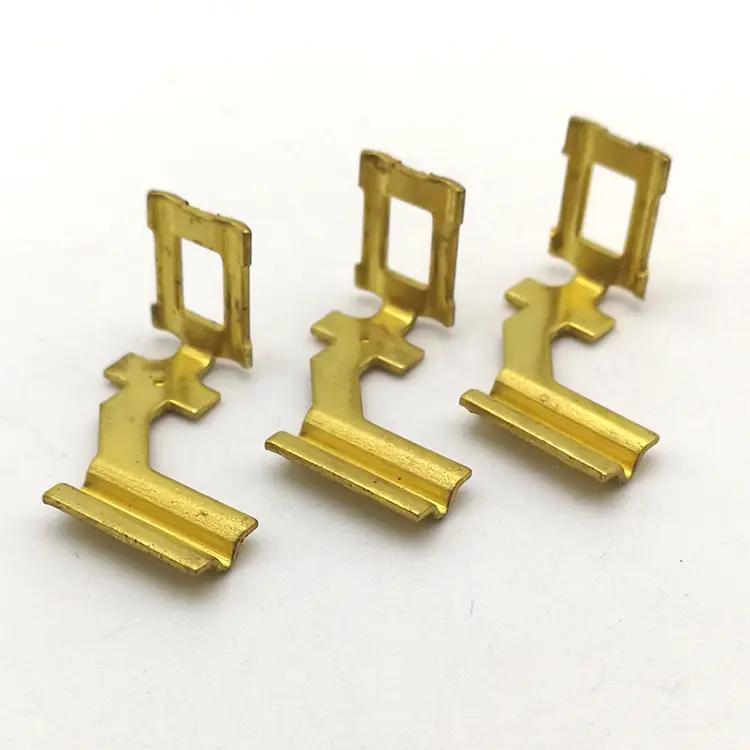
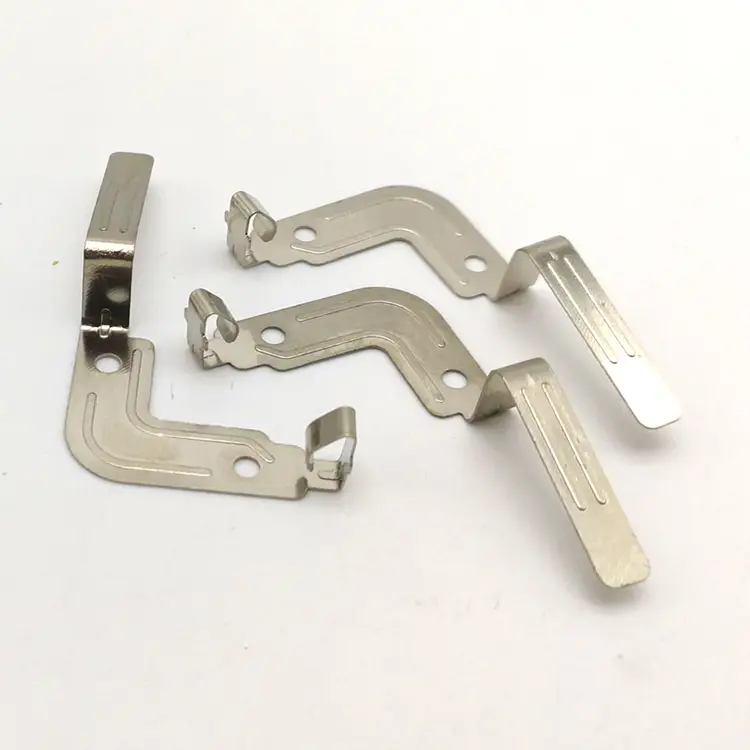
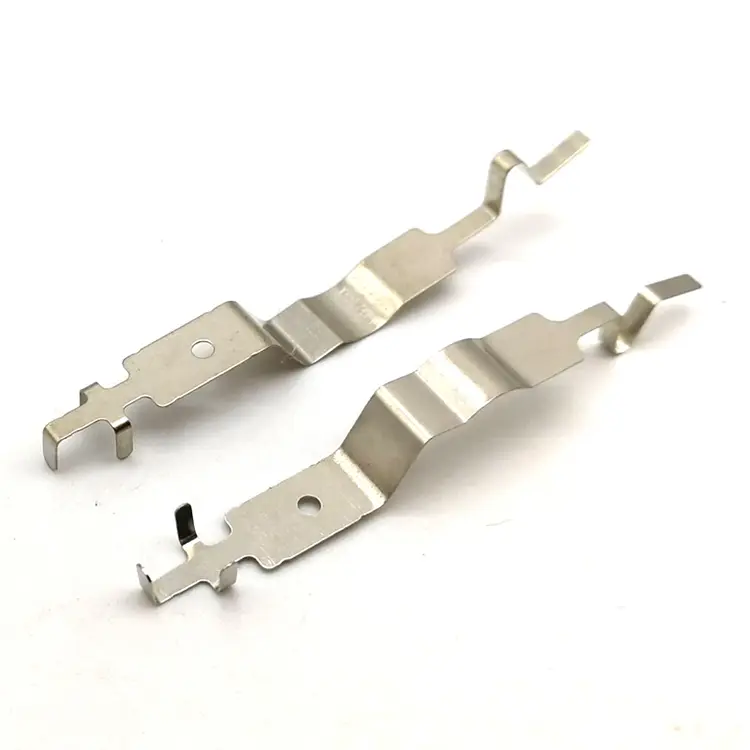
Nuote Metals er en Kina-baseret producent af præcisionsmetalpresninger til bil-, elektronik- og industrikunder. Vi producerer stemplede beslag, kontakter, terminaler, skjolde og konstruktionsdele af stål, rustfrit, aluminium, messing og kobber. Progressive og single-station matricer, internt værktøj, PPAP dokumentation. 20+ års eksporterfaring. Gratis prøver til kvalificerede projekter.
Send forespørgsel
Produkt beskrivelse
Præcisionsmetalpresninger – hvor omkostningerne skabes, før pressen kører
En presning prissættes ikke efter pressetid. Det er prissat af matricen og strimmellayoutet. To leverandører kan køre det samme 1 mm rustfrit beslag på den samme tonnagepresse og angive 40 % forskellige enhedspriser – fordi det ene strimmellayout bruger 62 % af spolens bredde, og det andet bruger 48 %. Pressen kører med samme hastighed. Materialeregningen er ikke den samme.
Præcisionsmetalpresninger er formede komponenter skåret og formet af spole eller plade af en matrice. Matricen bestemmer geometrien. Striplayoutet bestemmer materialeudnyttelsen. Pressen bestemmer cyklushastigheden. En køber, der kun vurderer pressetonnagen og enhedsprisen, mangler de to variabler, der styrer omkostningerne, grat, fladhed og repeterbarhed.
Hos Nuote Metals fremstiller vipræcisionsmetalpresningermed værktøj og båndlayout som de primære omkostnings- og kvalitetsbeslutninger. Denne artikel forklarer, hvordan en presning er prissat, hvor grat og tilbagespring kommer fra, og hvad man skal kontrollere, før man godkender en første artikel.
Presseprocessen – hvad styrer matricen og strimmellayouten
En presning starter som en flad strimmel. Matricen udfører en eller flere operationer: blankning, gennemboring, bøjning, formning, tegning eller prægning. I en progressiv matrice bevæger strimlen sig en pitch pr. slag – hver station udfører en operation, indtil delen er færdig.
Matricen kontrollerer:
- Geometri – hulposition, bøjningsradius, formhøjde.
- Gratretning – den afskårne kant har en væltning og en grat; terningen bestemmer hvilken side.
- Fladhed – bøjning og formning introducerer stress, der forvrænger delen efter udkast.
Striplayoutet kontrollerer:
- Materialeudnyttelse – hvor meget af spolen bliver en del, og hvor meget bliver til skrot.
- Pitch og brobredde - afstanden mellem dele og det materiale, der er tilbage mellem dem.
- Carrier design - hvordan delen understøttes, når den bevæger sig gennem matricen.
Til præcisionsmetalpresninger er båndlayoutet ofte den største omkostningsarm. Et layout, der forbedrer materialeudnyttelsen fra 48 % til 62 %, reducerer materialeomkostningerne med 22 % – uden at ændre pressen, matricematerialet eller cyklustiden.
Hvordan en presning er prissat - Værktøj, materiale og volumen
| Omkostningselement | Hvad det dækker | Hvordan det ændrer sig med volumen |
|---|---|---|
| Værktøj | Matricedesign, bearbejdning, afprøvning | Fast – amortiseres på tværs af ordren |
| Materiale | Spolepris × båndudnyttelse | Forholdsmæssigt – skrot betales, men sendes ikke |
| Tryk tid | Tonnage × cyklushastighed | Proportional – lavere med progressive dies |
| Sekundære operationer | Afgratning, anboring, plettering | Proportional – kan elimineres ved in-die operationer |
| Inspektion | Første artikel, under behandling, sidste | Fast + proportional |
Værktøj er en fast omkostning.For 5.000 styk kan værktøj dominere enhedsprisen. For 500.000 styk bliver det ubetydeligt. Breakeven-volumenet afhænger af delens kompleksitet - simple beslag kan retfærdiggøre værktøj ved 10.000 stykker; komplekse progressive dies kan kræve 100.000.
Materialeudnyttelseer den skjulte omkostning. Et strimmellayout, der efterlader brede broer og store bærere, bruger mere spole pr. del. Skrotet betales til rullepris og sælges til skrotpris - forskellen er tabt. Forpræcisionsmetalpresningeri rustfrit eller kobber kan materialet udgøre 50–70 % af enhedsprisen. Optimering af strimmellayout er ikke valgfri.
Sekundære operationertilføje omkostninger og håndtering. En del, der kræver håndafgratning efter presning, koster mere end en del, hvis grat styres i matricen. Anboring i matricen, afgratning i matricen og inspektion i matricen reducerer håndteringen og forbedrer konsistensen.
Grater, fladhed og tilbagespring – De tre presserende mangler
Burrer den ru kant tilbage, når matricen skærer gennem materialet. Det kan ikke elimineres - kun kontrolleres. Grathøjden afhænger af matricens frigang, værktøjets skarphed og materialetykkelse. For præcisionsmetalpresninger er grat specificeret efter højde og retning. En grat på en kontaktflade øger modstanden; en grat på en glidende kant forårsager slid.
Fladhedændringer efter udstødning. Bøjning og formning indfører restspænding. Delen er flad i matricen og deformeres efter frigivelse. Vi kontrollerer fladheden ved afspændingsudglødning, ved at justere matricen eller ved at præge delen flad i en slutstation.
Springbacker den elastiske genvinding af materialet efter bøjning. Bøjningsvinklen i matricen er ikke bøjningsvinklen i delen. Til højstyrkestål og rustfrit kan tilbagefjedringen være 2–5°. Vi kompenserer ved overbøjning i matricen - matricevinklen er skarpere end delvinklen, og materialet springer tilbage til den specificerede vinkel.
Progressive Die vs. Single-Station – som passer til din volumen
| Faktor | Progressive Die | Single-station Die |
|---|---|---|
| Bind | 50.000+ styk | 1.000-50.000 stk |
| Værktøjsomkostninger | Højere – flere stationer | Sænke – én operation |
| Cyklus tid | Hurtigere – komplet del pr. slag | Langsommere – flere afleveringer |
| Del kompleksitet | Høj – bøjning, piercing, bankning i én matrice | Lav – simpel blank eller bøjning |
| Omstilling | Længere - die er tung | Kortere - lettere matrice |
| Bedst til | Højvolumen præcisionsmetalpresninger | Prototyper, lav volumen, enkle dele |
En progressiv dieer berettiget, når volumen afskriver værktøjet, og delens kompleksitet kræver flere operationer. En enkelt-station matrice er bedre til prototyper og lav volumen - hvor værktøjsomkostningerne dominerer, og delen er enkel.
Et rigtigt eksempel – 0,8 mm rustfri kontaktfjeder
En tysk elektronikproducent havde brug for en 0,8 mm rustfri kontaktfjeder med en gratgrænse på 0,05 mm, 0,1 mm fladhed og en bøjningsvinkel på 90° ±1°. Deres tidligere leverandør brugte et strimmellayout med 52% materialeudnyttelse og håndafgrattede delene - grathøjden varierede fra 0,03 mm til 0,08 mm.
Hvad vi gjorde anderledes:
- Redesignet båndlayoutet til 68 % materialeudnyttelse – reduceret spoleforbrug pr. del.
- Brugte en progressiv matrice med in-die coining - kontrolleret burretning og fladhed i matricen, ikke efter.
- Kompenseret tilbagespring ved overbøjning til 92° - delen sprang tilbage til 90° ±0,5°.
- Verificeret grathøjde og planhed med en optisk komparator for hver 500 stk.
- Sendt 800.000 styk med nul gratafvisninger. Kunden eliminerede håndafgratning og reducerede materialeomkostningerne med 18 %.
Dette er hvadpræcisionsmetalpresningerskal levere: ikke kun en del, der opfylder tegningen, men en del, hvis pris og konsistens er designet ind i strimmellayoutet og matricen.
Ofte stillede spørgsmål
Q1: Hvilke tolerancer kan du holde på præcisionsmetalpresninger?
A: Typiske tolerancer er ±0,05 mm for hulposition og bøjningsplacering, ±0,1 mm for formhøjde og ±0,02 mm for prægningstykkelse. Grathøjden styres til 0,05 mm eller bedre. Fladhed afhænger af delstørrelse og materiale - 0,1 mm kan opnås for små beslag; større dele kan kræve afspændingsudglødning. Forpræcisionsmetalpresninger, tolerance er en funktion af matricekvalitet, pressestabilitet og materialekonsistens - ikke pressetonnage alene.
Spørgsmål 2: Kan du producere presninger med anboring og afgratning?
A: Ja. Progressive matricer kan omfatte tappestationer, afgratningsstationer og møntningsstationer - hvilket eliminerer sekundære operationer og håndtering. In-die anboring kræver en pålidelig strimmelbærer og en anboringsenhed synkroniseret med presseslaget. In-die afgratning udføres ved at præge eller barbere den afskårne kant. Til præcisionsmetalpresninger med gevindhuller eller strenge gratgrænser forbedrer in-die operationer konsistensen og reducerer enhedsomkostningerne.
Q3: Hvilken dokumentation følger med en presseordre?
A: Hver ordre inkluderer en første artikelinspektionsrapport, materialecertifikater og en dimensionsrapport med faktiske målte værdier for kritiske funktioner. Til bilkunder og regulerede kunder leverer vi PPAP-dokumentation – inklusive procesflow, PFMEA, kontrolplan og kapacitetsstudier. Hvis din leverandør af præcisionsmetalpresninger ikke kan levere PPAP eller en første artikelrapport, bærer du selv kvalitetsrisikoen. Nuote Metals leverer fuld dokumentation under vores ISO 9001:2015-system.
Hot Tags: Præcisionsmetalpresning, Kina Præcisionspresning
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik