Produkter
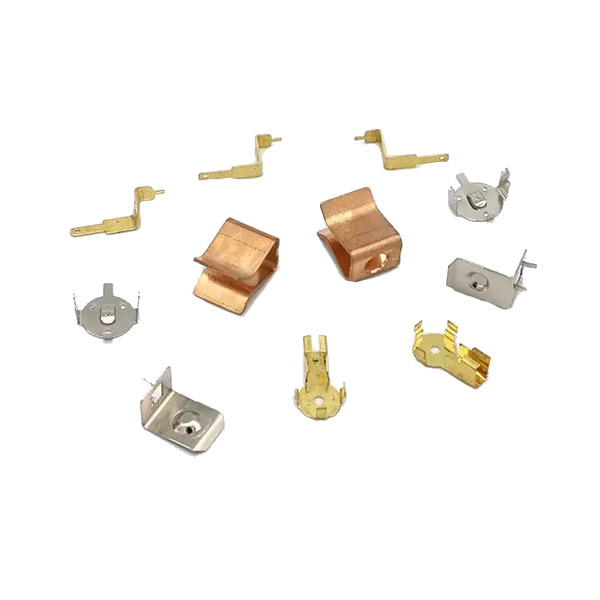
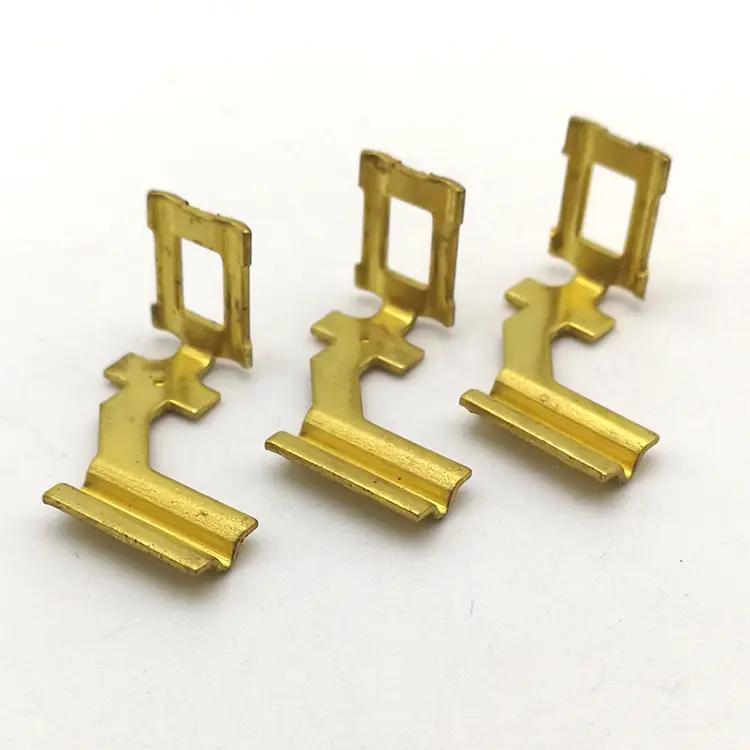
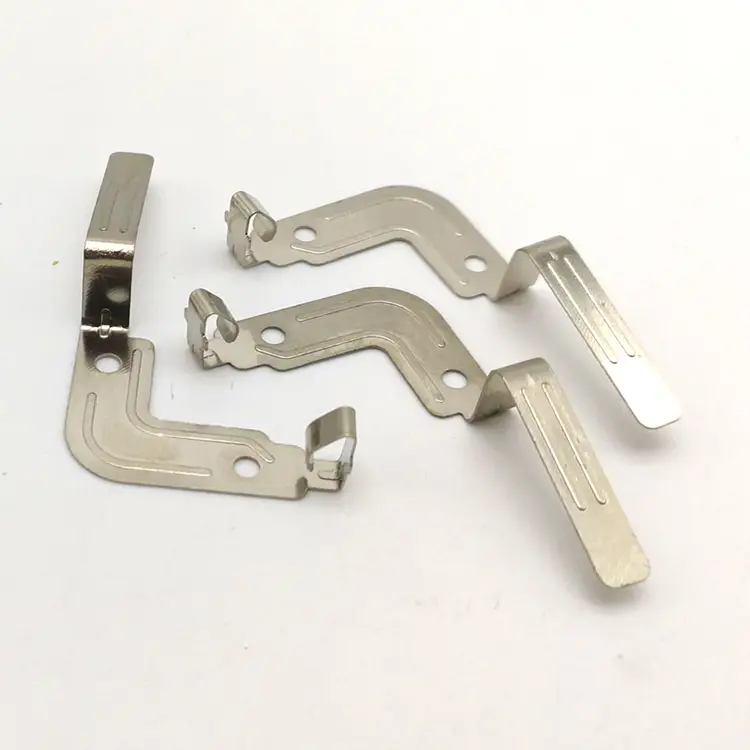
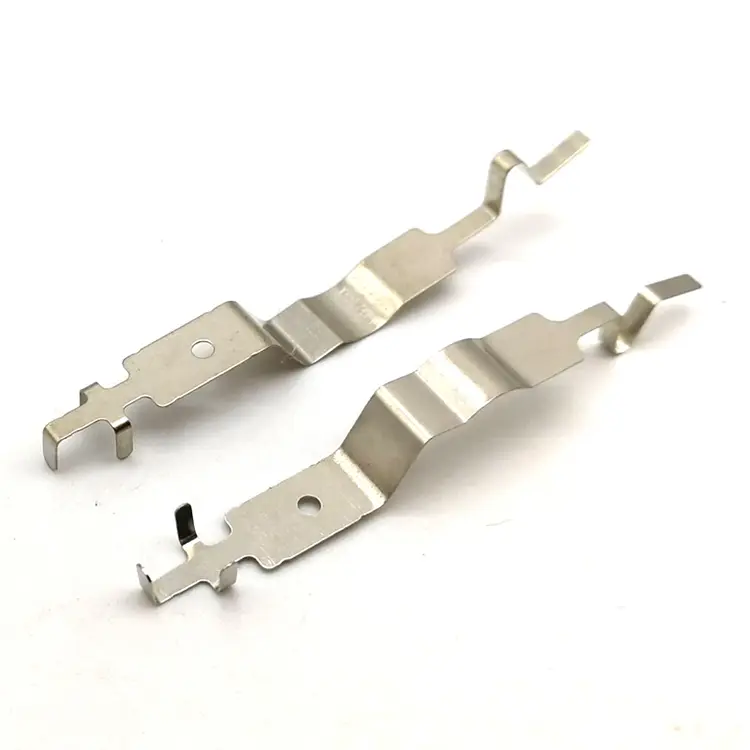
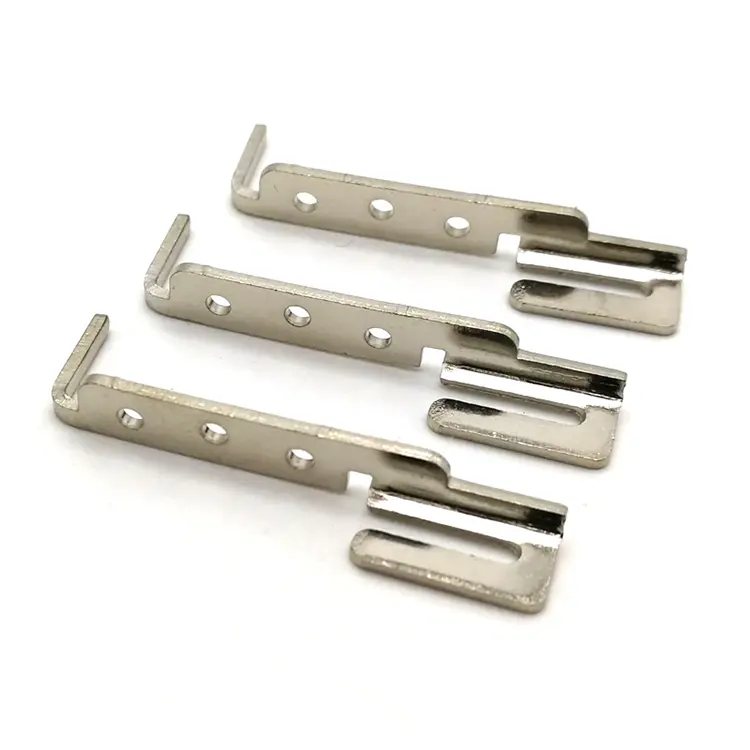
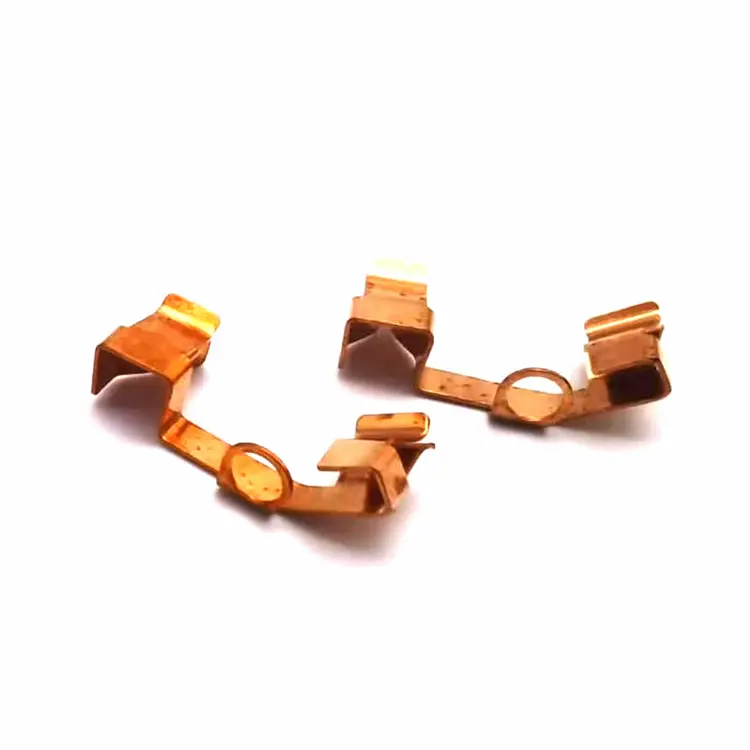
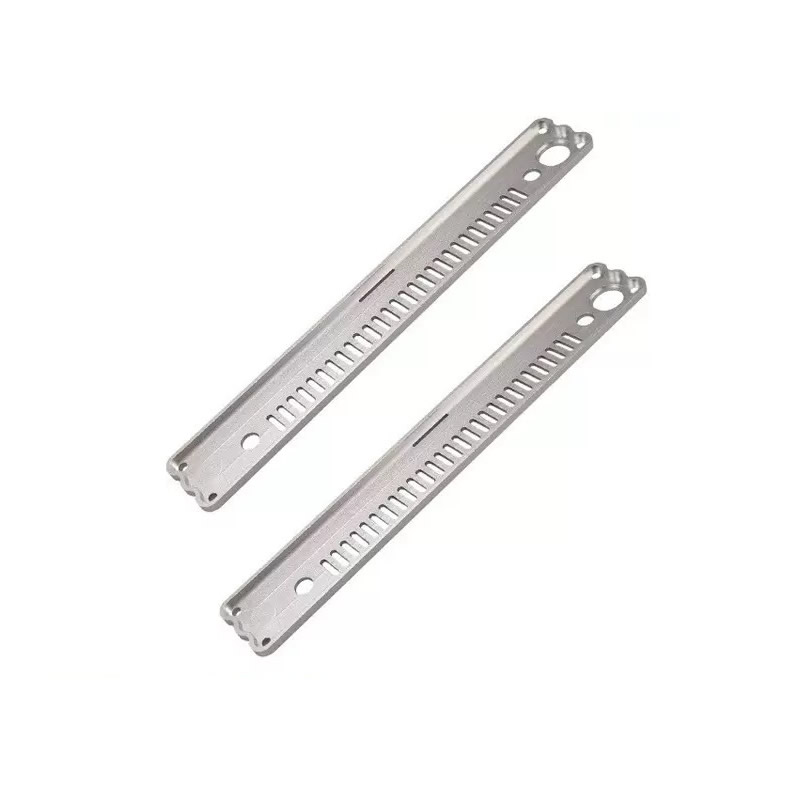
Præcision metal stempling dele
En præcisionsstempling koster tre gange en standardmatrice - fordi matricen er bearbejdet til en brøkdel af deltolerancen, ikke til selve tolerancen. Nuote Metals producerer præcisionsmetalprægedele i Kina med langsom-wire EDM-matricer (±0,003 mm), koordinat-slebne stanser og presser verificeret for glideparallelisme før hver produktionskørsel. ±0,02 mm på kritiske funktioner. PPAP og Cpk dokumenteret.
Send forespørgsel
Produkt beskrivelse
En standard stansematrice er bearbejdet til deltolerancen - hvis tegningen siger ±0,05 mm, er matricen bygget til ±0,05 mm. En præcisionsstempling er bearbejdet til en brøkdel af delens tolerance - hvis tegningen siger ±0,02 mm, er matricen bygget til ±0,005 mm. Matricen koster mere, fordi bearbejdningstiden er længere, EDM er langsommere, og inspektionen er hyppigere. Men matricen efterlader tolerance for pressen, materialet og værktøjsslitage - så delen holder sin tolerance på tværs af batchen, ikke kun ved den første artikel.
Præcisionsmetalstemplingsdele er ikke standardstemplinger med en strammere inspektionsplan. De er dele, der er produceret på et værktøjssystem, hvor matricens nøjagtighed, presnøjagtigheden og in-die-verifikationen alle er afstemt efter den endelige tolerance. En matrice bearbejdet til ±0,05 mm kan ikke producere en del med ±0,02 mm position - matricefejlen opbruger tolerancen, før pressen slår.
Hos Nuote Metals producerer vi præcisionsmetal-stemplede dele ved at matche matricens nøjagtighed, tryknøjagtighed og in-die-verifikation. Denne artikel dækker værktøjssystemet, de prøvejusteringer, der får det til at fungere, og hvad du skal verificere, før du accepterer en præcisionsstempling.
Matricepræcision - Slow-Wire EDM og koordinat slibning
Matricen er den første kilde til præcision. En matrice, der er bearbejdet til ±0,01 mm, kan ikke producere en del med ±0,02 mm position - matricefejlen bruger halvdelen af tolerancen, før pressen selv slår.
Sådan bygger vi præcisionsmatricer:
- Slow-wire EDM (Sodick AQ-serien)til skæreindsatser og stanser – positionsnøjagtighed ±0,003 mm, overfladefinish Ra 0,2μm.
- Koordinat slibning til stanse- og matriceprofiler— profilnøjagtighed ±0,002 mm, kantskarphed kontrolleret.
- Closed-loop wire EDM kontrol—trådpositionen korrigeres i realtid, så matricekonturen matcher programmet, ikke maskinens drift.
- Die clearance matcher materialetl—beregnet for det specifikke materiale og tykkelsen, ikke en standardprocent.
Hvorfor det er vigtigt for præcisionsmetalprægede dele:En matrice bygget til ±0,01 mm efterlader ±0,01 mm til pressen og materialet. En matrice bygget til ±0,003 mm efterlader ±0,017 mm - nok til at holde delens tolerance, selv når pressen og materialet varierer. Matricens nøjagtighed er ikke en omkostning at minimere – det er grundlaget for tolerancen.
Pressenøjagtighed – hvad skal verificeres før hver produktionskørsel
En præcis matrice på en upræcis presse producerer upræcise dele. Pressen skal holde sin parallelitet hen over lejet, gentage sit nederste dødpunkt ved hvert slag og modstå termisk vækst under produktionen.
| Tryk på Parameter | Hvad det påvirker | Præcisionskrav | Hvordan vi verificerer |
|---|---|---|---|
| Skyder parallelisme | Fladhed, bøjningsvinkel | ≤0,02 mm på tværs af sengen | Hamar Laserjustering før produktion |
| Repeterbarhed i bund og dødpunkt | Tykkelse, prægningsdybde | ≤0,01 mm slag-til-slag | Lineær encoder på slæden (±0,001 mm) |
| Termisk vækst | Frihøjde, grathøjde | ≤0,01 mm over 8 timer | Temperatursensorer på rammen |
| Fodernøjagtighed | Hul position | ±0,01 mm pr | Servofoder med lineær encoder |
Skyder parallelismebestemmer, om stansen kommer jævnt ind i terningen. En presse med 0,05 mm hældning producerer en del, der er 0,05 mm tyndere på den ene side - planheden og bøjningsvinklen kan ikke opfylde en præcisionstolerance. Vi verificerer parallelitet med et laserjusteringssystem før produktion og efter enhver formændring.
Repeterbarhed i bund og dødpunktbestemmer møntdybden og den endelige tykkelse. En presse, der varierer med 0,02 mm fra slag til slag, producerer en del, der er 0,02 mm tykkere i den ene ende af batchen end den anden. Vi overvåger slaget med en lineær encoder - ikke et mekanisk stop.
Termisk vækstændrer frigangen, når pressen varmer. En presse, der vokser 0,02 mm i løbet af et 8-timers skift, ændrer matriceafstanden med 0,02 mm – og grathøjden ændres med den. Vi overvåger rammetemperaturen og justerer matriceafstanden, når temperaturen går ud over det indstillede punkt.
Til præcisionsmetalprægede dele er pressen ikke en handelsvare - det er et præcisionsinstrument, der skal verificeres og overvåges.
Prøvejusteringer – hvad vi faktisk ændrer, når den første artikel mislykkes
En præcisionsmatrice producerer ikke en præcisionsdel ved det første slag. Prøvefasen er, hvor tolerancen opnås - ved at måle den første artikel, identificere kilden til fejlen og justere matricen eller pressen.
En typisk prøvesekvens for en positionstolerance på ±0,02 mm:
- Første forsøg: Position måler ±0,035 mm. Fejlen er større end tolerancen.
- Grundårsag: Matriceindsatsen blev bearbejdet til ±0,003 mm, men presseparallellen var 0,03 mm - pressen vippede stansen.
- Justering 1: Laserjuster pressesliden – parallelitet reduceret til 0,012 mm.
- Andet forsøg: Positionen måler ±0,025 mm. Tættere på, men stadig uden for tolerance.
- Grundårsag: Fremføringslængden varierede med 0,008 mm pr. pitch - servofremføringen var ikke indstillet til strimmelmassen.
- Justering 2: Juster servofremføringsprofilen - fremføringsnøjagtigheden forbedret til ±0,003 mm.
- Tredje forsøg: Position måler ±0,015 mm. Inden for tolerance.
- Produktion: In-die-målestifter installeret ved gennemboringsstationen - pressen stopper, hvis positionen glider ud over 0,015 mm.
Hvad dette viser: Præcisionen er ikke i matricen alene - det er i forsøgsjusteringerne, der matcher matricen til pressen og pressen til materialet. For præcisionsstemplingsdele er prøvefasen ikke en formalitet - det er der, hvor tolerancen faktisk opnås.
In-die-verifikation – måling af delen, før den skæres af
En præcisionsstempling kan ikke bekræftes efter kendsgerningen - på det tidspunkt, hvor delen er målt, har matricen allerede produceret tusindvis af dele. Verifikationen skal ske i terningen, før delen skæres af.
Hvad vi bruger in-die:
- In-die-målestifter – en stift griber ind i det gennemborede hul ved en defineret station; hvis hullet er ude af position, går stiften ikke ind, og pressen stopper.
- Tonnageovervågning – en belastningssensor på matricen registrerer en manglende del, et dobbeltemne eller et slidt stempel; pressen stopper, før matricen beskadiges.
- Synsinspektion på den sidste station – et kamera måler kritiske funktioner, før delen falder; uspecifikke dele afvises ved en luftblæsning.
Hvorfor in-die-verifikation er vigtig for præcisionsmetalprægede dele: Ved 200-600 slag i minuttet kan en værktøjsslidhændelse producere hundredvis af dele uden for specifikationen, før den næste prøve måles. In-die-verifikation fanger driften ved det slag, hvor den forekommer – ikke ved slutningen af batchen.
Et rigtigt eksempel – 0,5 mm rustfri kirurgisk klips med ±0,02 mm position
En amerikansk producent af medicinsk udstyr havde brug for en 0,5 mm rustfri kirurgisk klips med en ±0,02 mm hulposition, en 0,03 mm fladhed og en gratgrænse på 0,02 mm. Deres tidligere leverandør bearbejdede matricen til ±0,02 mm og kørte den på en standardpresse - positionen varierede med ±0,04 mm, og 8% af delene mislykkedes ved montering.
Hvad vi gjorde anderledes:
- Ombearbejdet matriceindsatserne med slow-wire EDM-positionsnøjagtighed ±0,003 mm.
- Laserjusteret pressen før produktion - skyder parallelitet 0,015 mm på tværs af sengen.
- Justerede servotilførslen til den 0,5 mm rustfri strimmel – fremføringsnøjagtighed ±0,003 mm.
- Installerede in-die-målestifter ved gennemboringsstationen - pressen stoppede, da positionen drev ud over 0,015 mm.
- Verificeret grathøjde med en optisk komparator for hver 200 stykker—0,015 mm eller bedre.
- Begrænsning: Denne tilgang er valideret for materialetykkelse ≥0,3 mm. For tyndere målere afbøjes strimlen under målestiftens kraft, og in-die-verifikationen bliver upålidelig - disse dele kræver optisk inspektion ved udgangen, ikke in-die-måling.
- Sendte 1,2 millioner styk uden monteringsfejl. Kunden eliminerede indgående inspektion for position og planhed.
Dette er, hvad præcisionsmetalprægede dele skal levere: ikke kun en del, der måler korrekt ved den første artikel, men en del, der holder sin tolerance på tværs af partiet - fordi matricen, pressen og in-die-verifikationen var afstemt efter tolerancen, ikke tegningen.
Ofte stillede spørgsmål
Q1: Hvad er den strammeste tolerance, du kan holde på præcisionsstemplingsdele?
A: Vores standard præcisionstolerance er ±0,02 mm på hulposition, ±0,03 mm på fladhed og ±0,3° på bøjningsvinkel. Snævrere tolerancer - ± 0,01 mm på position - kan opnås med in-die gauging, en matrice bearbejdet til ± 0,003 mm og en presse verificeret for parallelitet. Snævrere tolerance betyder dog højere omkostninger: matricen tager længere tid at bearbejde, pressen kører langsommere, og inspektionen er hyppigere. For præcisionsstemplede metaldele gennemgår vi tolerancen og volumen før citering - ikke efter at den første artikel fejler.
Q2: Hvad sker der, hvis min tolerance er snævrere end ±0,02 mm?
A: Vi gennemgår tolerancen og funktionen, før vi citerer. Hvis tolerancen er snævrere end vores standardpræcisionskapacitet, har vi tre muligheder: (1) In-die gauging - matricen måler funktionen, før delen skæres af, og pressen stopper, hvis den driver. (2) Sekundær drift - funktionen er bearbejdet efter stempling, hvilket øger omkostningerne, men holder snævrere tolerance. (3) DFM-anbefaling – vi foreslår en designændring, der mindsker tolerancen uden at påvirke funktionen. For præcisionsstemplingsdele lover vi ikke en tolerance, vi ikke kan holde - vi fortæller dig, hvilken mulighed der er holdbar, før du afgiver ordren.
Spørgsmål 3: Hvad driver omkostningerne ved præcisionsmetalprægede dele?
A: Tre faktorer: matricens nøjagtighed, pressetid og in-die-verifikation. En matrice bearbejdet med slow-wire EDM og koordineret slibning koster mere end en standard matrice - men den efterlader tolerance for pressen og materialet. In-die måling tilføjer værktøjsomkostninger, men eliminerer skrot fra en drift, der ikke fanges før næste prøve. For præcisionsstemplede metaldele er omkostningerne drevet af værktøjssystemet - ikke materialet alene. Vi giver en omkostningsfordeling sammen med tilbuddet - så du kan se, hvilket element der driver prisen.
Q4: Kan du give DFM-feedback, før jeg afgiver en ordre?
A: Ja. Send os en tegning med materiale, tykkelse, tolerance og volumen. Vores ingeniørteam gennemgår delen for matricens gennemførlighed – positionstolerance, fladhed, grathøjde og funktionsstørrelse – og returnerer en skriftlig DFM-rapport med tilbuddet. For præcisionsmetalprægede dele med tolerancer, der er snævrere end ±0,02 mm, kan vi anbefale en første artikel eller en prøvekørsel, før vi forpligter os til produktionsværktøj. Dette forhindrer den mest almindelige prisoverraskelse - en matrice, der bygges og derefter modificeres, fordi tolerancen ikke var opnåelig.
Hot Tags: Præcisionsmetal stempling dele, Kina metal stempling dele, præcision stempling dele Factory
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik