Produkter
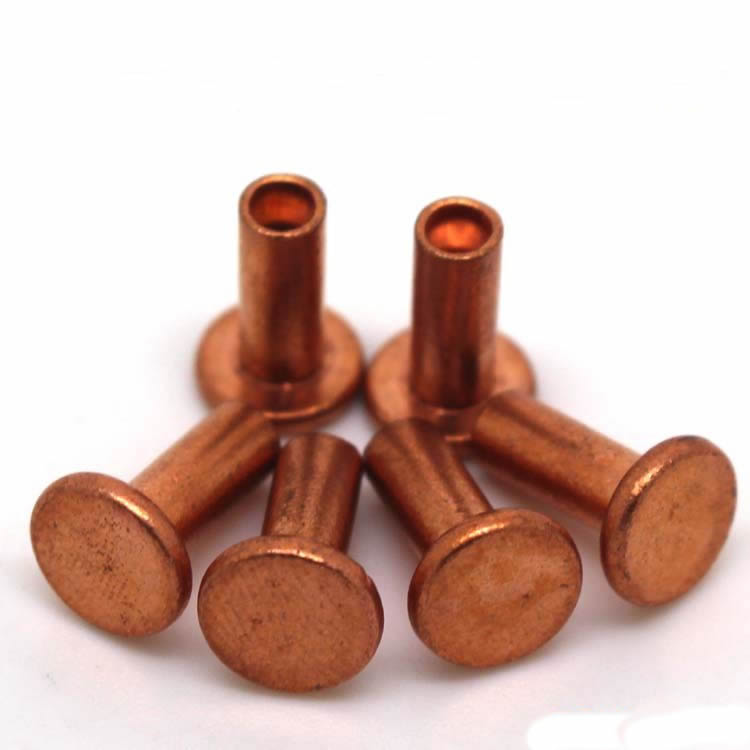
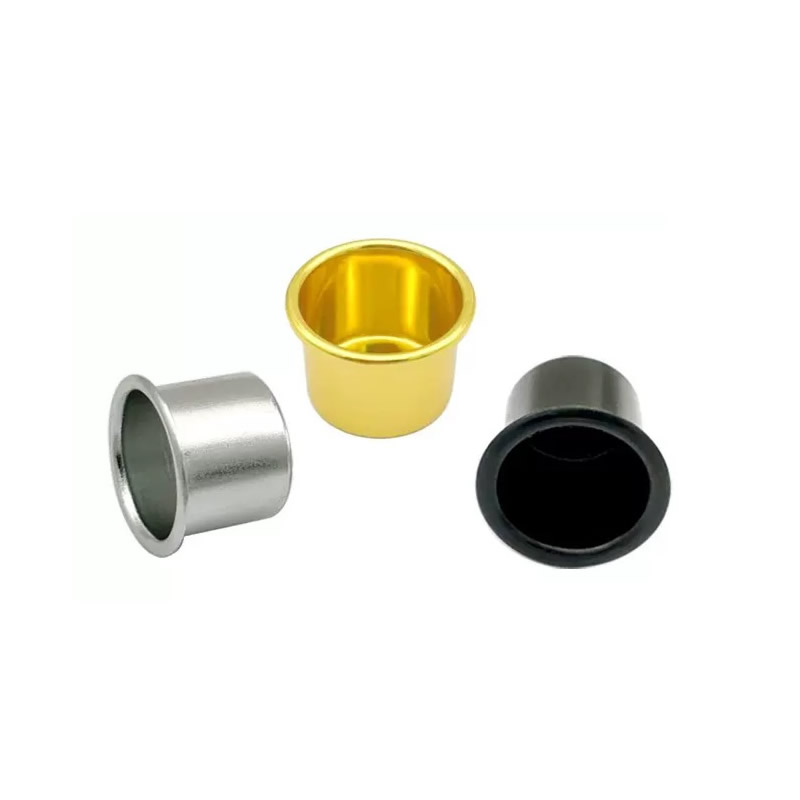
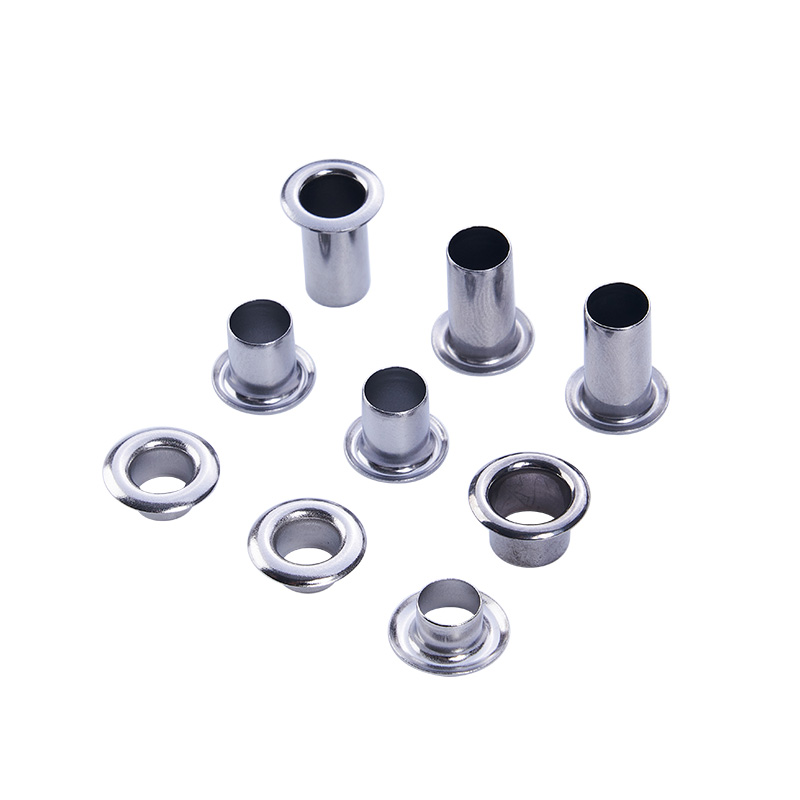
Progressive Die Metal Stamping
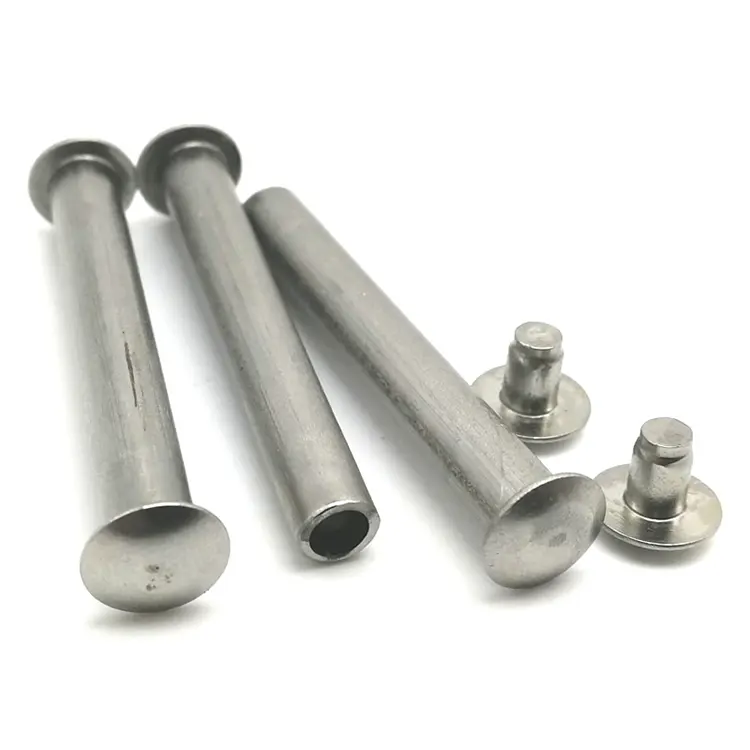
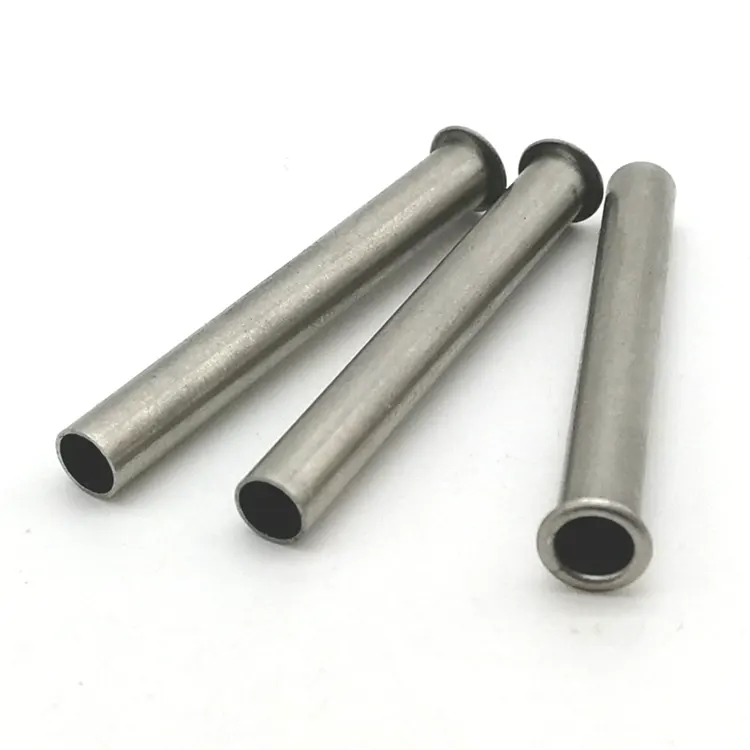
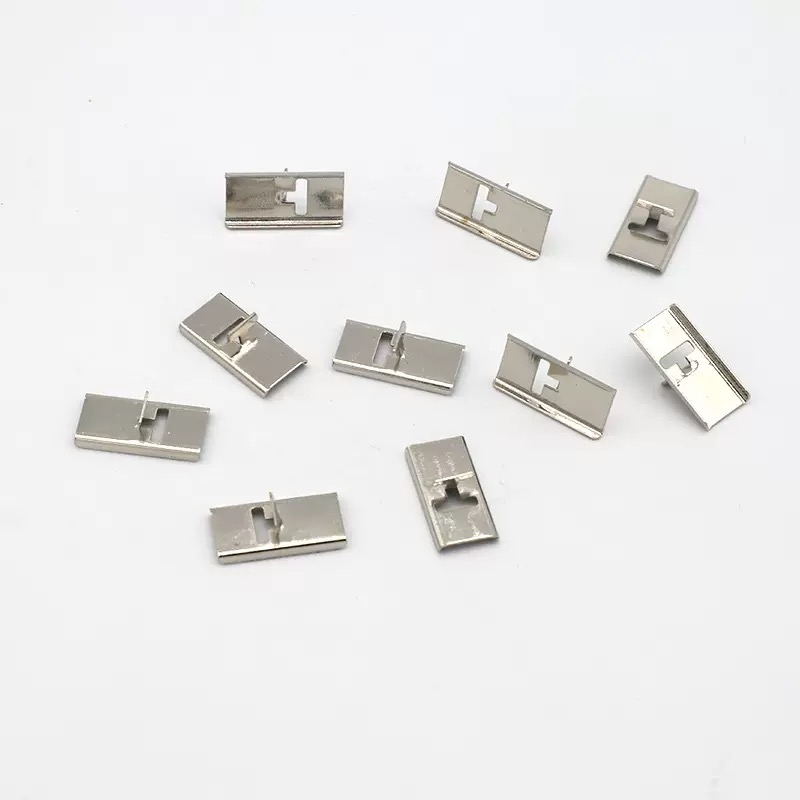
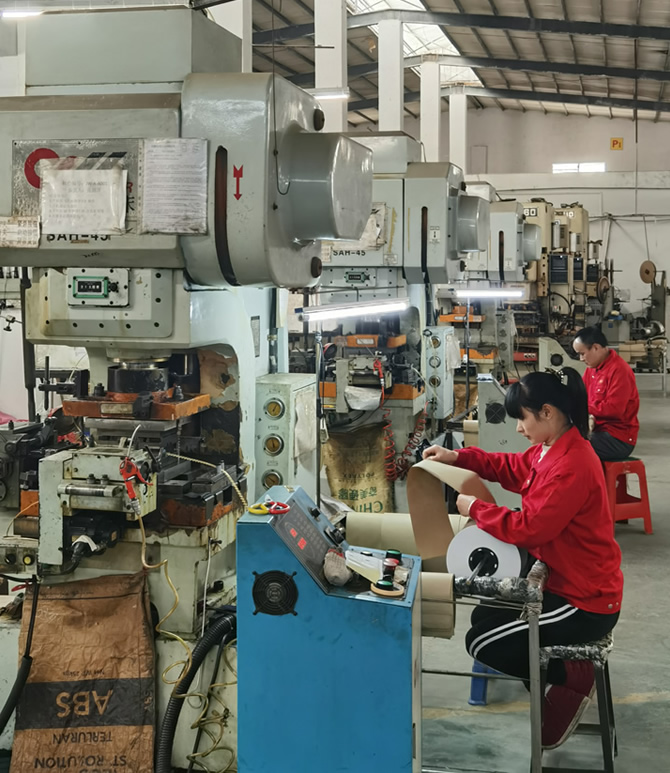
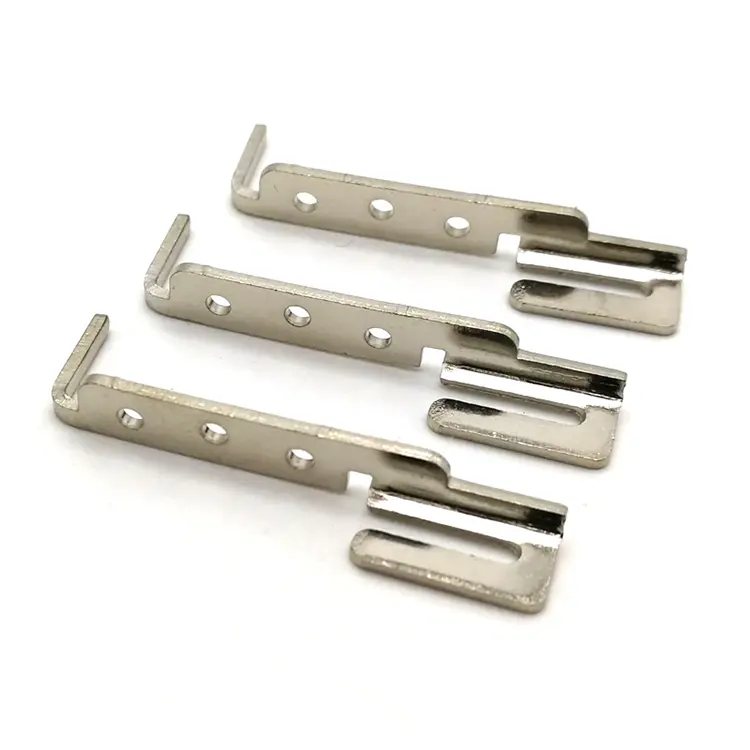
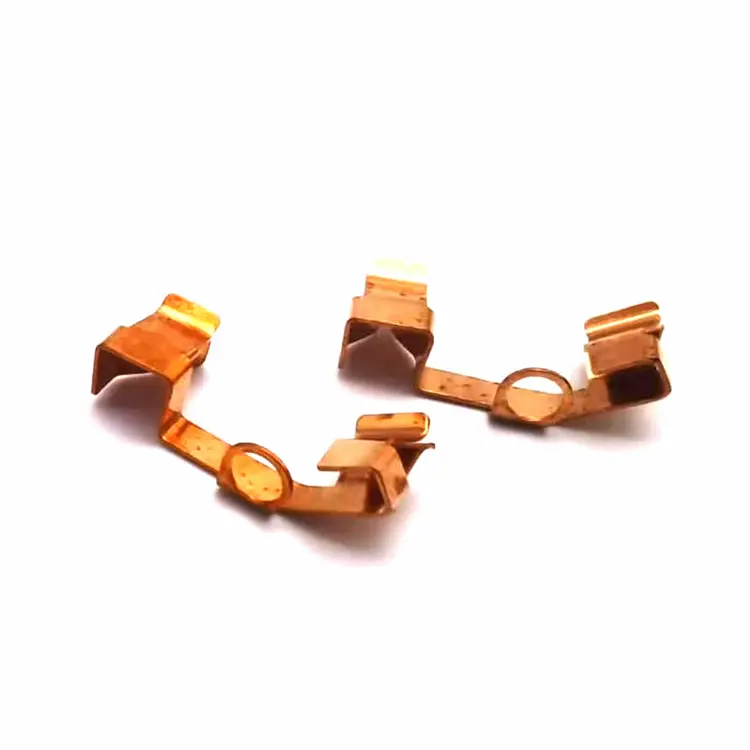
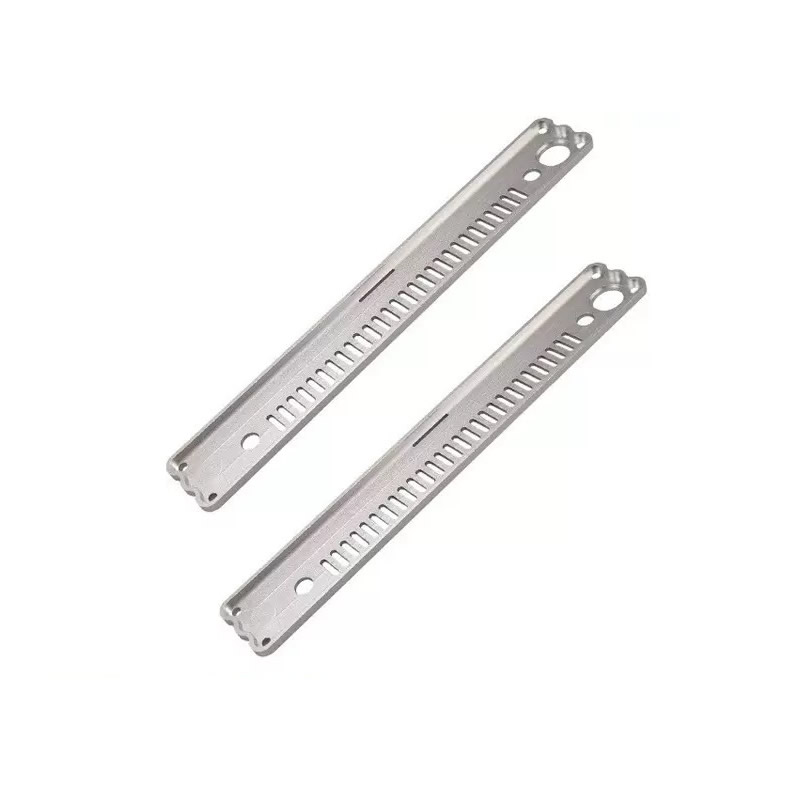
I vores butik i Dongguan laver vi progressiv metalstempling. Sådan laver vi dele, der har brug for flere trin, som at skære, bukke og udstanse huller, alt sammen på én gang. Progressiv stempling af metal lader os lave komplekse dele hurtigt og konsekvent. Vores arbejdere sætter forsigtigt formen op og ser pressen køre. Hver del fra progressiv stansning af metal kommer ud på samme måde. Kunder vælger denne metode, når de har brug for mange identiske dele med snævre tolerancer. Vi kører prøver først for at vise dig, hvordan det fungerer.
Send forespørgsel
Produkt beskrivelse
Progressiv formsmetalstempling producerer en metalkomponent på en multistationsmatrice - en strimmel spole, flere stationer, en færdig del pr. slag. Processen er kontinuerlig: strimlen går frem, pressen slår, delen falder ud. Ved 1,8 sekunder pr. cyklus kan et enkelt tryk producere 20.000 dele pr. skift.
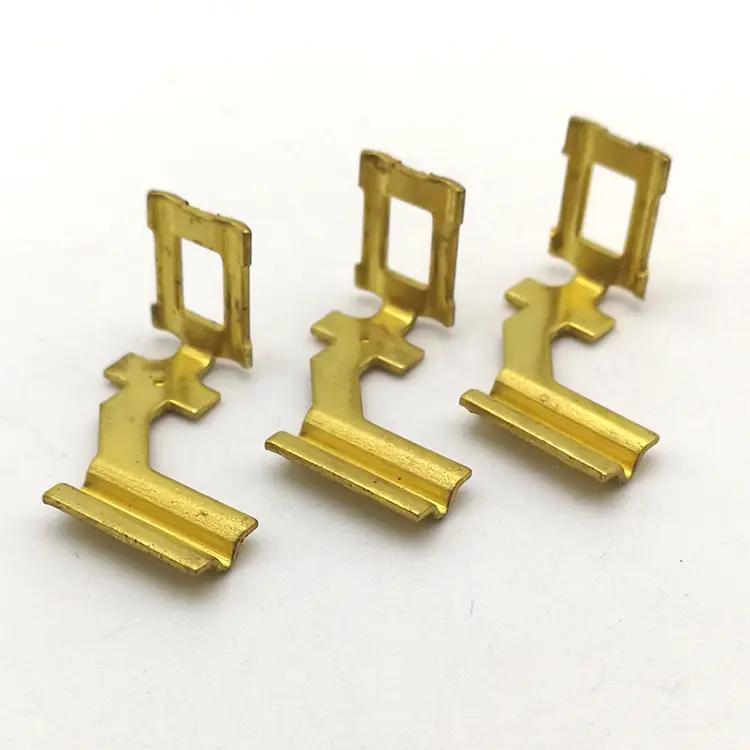
Resultatet er en progressiv stanse-metalkomponent - terminalen inde i et stik, beslaget inde i et apparat, skjoldet inde i et elektronisk kabinet. Disse er små, tynde og produceret i millioner. De er ikke bearbejdet - de er skåret og dannet af strimler. Matricen bestemmer geometrien. Striplayoutet bestemmer materialeudnyttelsen. Pressen bestemmer cyklushastigheden. Og kvaliteten af delen afhænger af, hvor godt alle tre er kontrolleret.
Hos Nuote Metals producerer vi progressive metalstemplingskomponenter til elektronik-, bil- og industrikunder. Denne artikel dækker deltyperne, materialerne, tolerancerne og hvad der skal kontrolleres, før en forsendelse accepteres.
Del typer
| Del Type | Typisk materiale | Tykkelsesområde | Nøglefunktion | Typisk industri |
|---|---|---|---|---|
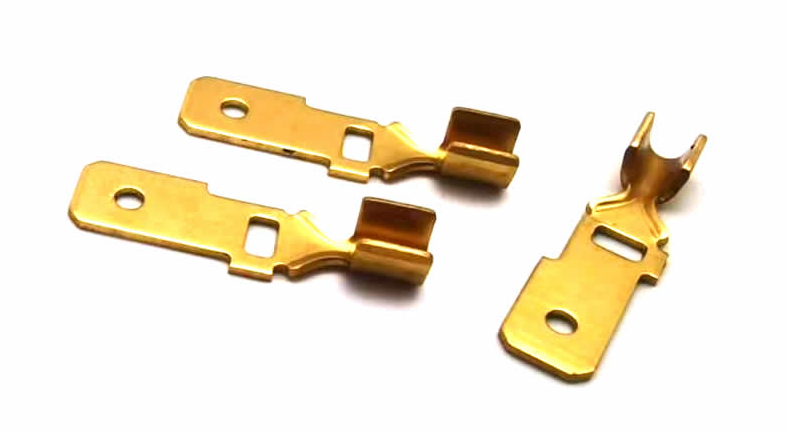
| Terminaler og kontakter | Messing, kobber, fosforbronze | 0,2–1,0 mm | Bøjningsvinkel, gratretning, kontaktflade | Elektronik, stik |
| Stik og overskrifter | Messing, stål, rustfri | 0,3-1,5 mm | Pin position, planhed, plettering kompatibilitet | Automotive, industri |
| Beslag og clips | Stål, rustfrit, aluminium | 0,5-3,0 mm | Bøjningsradius, hulposition, planhed | Biler, apparater |
| Skjolde og dæksler | Aluminium, messing, stål | 0,2–1,0 mm | Formhøjde, planhed, overfladefinish | Elektronik, EMI-afskærmning |
| Kontaktfjedre | Rustfri, fosforbronze | 0,1-0,8 mm | Fjederhastighed, bøjningsvinkel, udmattelseslevetid | Elektronik, kontakter |
Terminaler og kontakterer de mest almindelige progressive metalstemplingsdele. De er små, tynde og produceret i millioner. De kritiske krav er bøjningsvinkel, gratretning og kontaktoverfladefinish - fordi delen skal passe sammen med en anden terminal og føre strøm eller signal.
Stik og overskrifterkombinere stemplede stifter med et støbt hus. Den stemplede del skal holde stiftpositionen inden for 0,05 mm og forblive flad efter udkastning - ellers samles huset ikke.
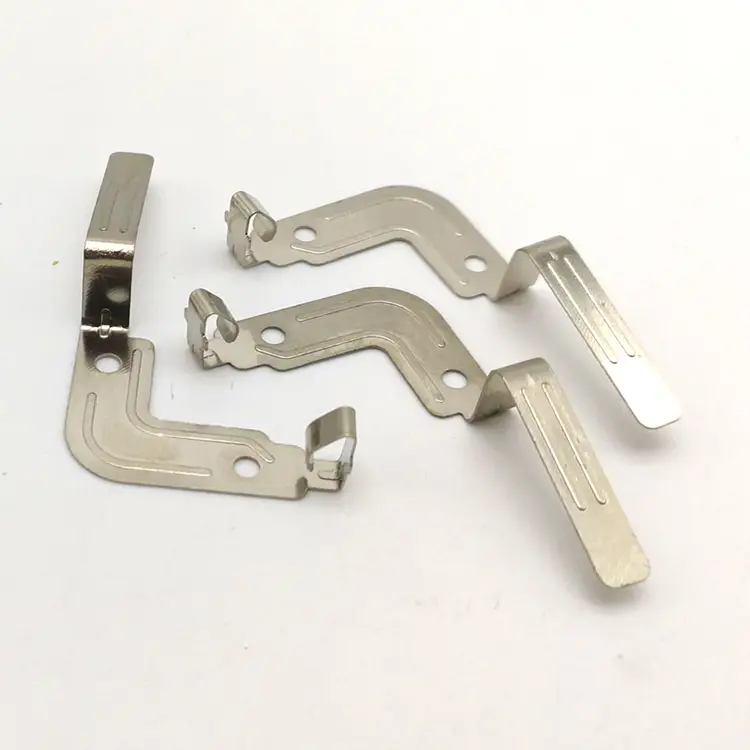
Beslag og clipser større og tykkere. De kritiske krav er bøjningsradius, hulposition og planhed. Disse dele bærer belastning - et beslag, der fjeder tilbage efter bøjning, vil ikke flugte med det tilhørende hul.
Skjolde og dækslerer lavet af tyndt aluminium eller messing. De kritiske krav er formhøjde og fladhed - et skjold, der deformeres efter udstødning, vil ikke sidde på printkortet.
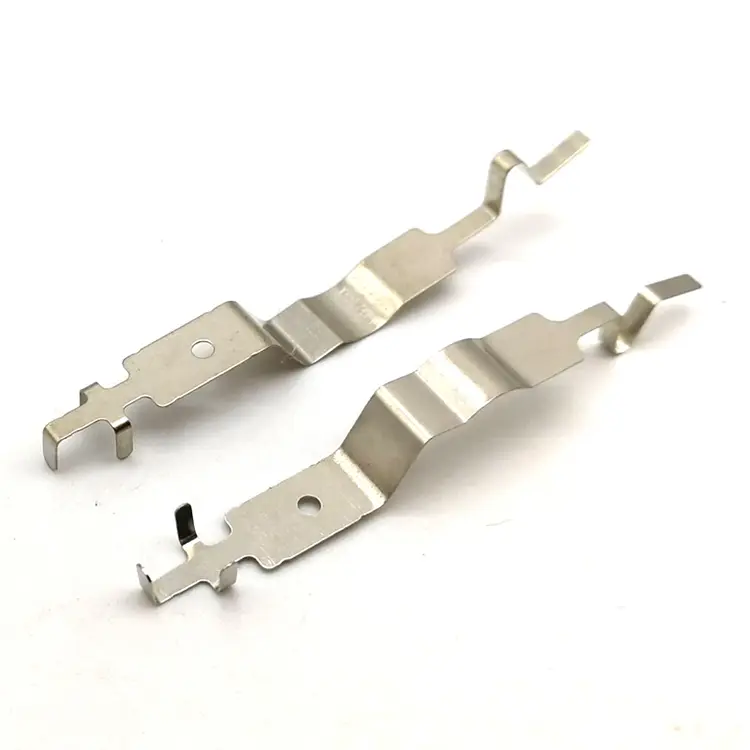
Kontaktfjedreer de mest krævende. Fjederhastigheden afhænger af bøjningsvinkel, materialetykkelse og varmebehandling. En fjeder, der er 2° af i bøjningsvinkel, vil ikke levere den specificerede kontaktkraft.
Materialer og tykkelse – hvad vi stempler
| Materiale | Tykkelsesområde | Nøgleejendomme | Typisk anvendelse |
|---|---|---|---|
| Messing (C26000, C26800) | 0,2-1,5 mm | Ledningsevne, bearbejdelighed | Terminaler, stik |
| Kobber (C11000) | 0,2–1,0 mm | Høj ledningsevne | Samleskinner, kontakter |
| Fosforbronze (C51000) | 0,1-0,8 mm | Fjederegenskaber, træthedsbestandighed | Kontaktfjedre, stik |
| Rustfrit stål (301, 304, 316) | 0,1-2,0 mm | Korrosionsbestandighed, styrke | Beslag, skjolde, clips |
| Kulstofstål (SPCC, SPHC) | 0,5-3,0 mm | Styrke, lave omkostninger | Beslag, konstruktionsdele |
| Aluminium (5052, 6061) | 0,2-2,0 mm | Letvægts, ledningsevne | Skjolde, dæksler, beslag |
Messinger standarden for terminaler og stik. Den leder elektricitet, stempler godt og accepterer plettering. C26000 er den generelle karakter; C26800 tilbyder lidt højere styrke.
Kobberer specificeret, når der kræves maksimal ledningsevne - samleskinner, højstrømskontakter. Den er blødere end messing og tilbøjelig til gratdannelse - kræver skarpe matricer og omhyggelig gratkontrol.
Fosfor bronzeer standarden for kontaktfjedre. Den kombinerer høj træthedsmodstand med gode fjederegenskaber. Bøjningsvinklen og varmebehandlingen bestemmer fjederhastigheden.
Rustfrit ståler specificeret for korrosionsbestandighed og styrke - beslag, skjolde, clips. 301 er spring-temper-karakteren; 304 og 316 giver bedre korrosionsbestandighed.
Kulstofståler det billige valg til beslag og konstruktionsdele. Det kræver plettering for korrosionsbestandighed - zink, nikkel eller pulverlakering.
Aluminiumer specificeret, når vægten betyder noget - skjolde, dæksler, letvægtsbeslag. Den stempler let, men er tilbøjelig til at gnave - kræver smøring og polerede matricer.
Tolerancer og kvalitet – hvad vi kontrollerer
| Karakteristisk | Typisk tolerance | Målemetode |
|---|---|---|
| Hul position | ±0,05 mm | Optisk komparator, CMM |
| Bøj placering | ±0,05 mm | Optisk komparator, CMM |
| Bøjningsvinkel | ±0,5° | Optisk komparator, vinkelmåler |
| Formhøjde | ±0,1 mm | Højdemåler, CMM |
| Burr højde | ≤0,05 mm | Optisk komparator, mikroskopi |
| Fladhed | 0,1 mm (små dele) | Overfladeplade, CMM |
| Materiale tykkelse | ±0,02 mm | Mikrometer |
Burr højdeer angivet efter retning og størrelse. På en kontaktflade øger grat modstanden. På en glidende kant forårsager grat slid. Vi kontrollerer grat ved matricefrigang, værktøjsskarphed og in-die coining - ikke ved håndafgratning efter stempling.
Fladhedændringer efter udstødning. Bøjning og formning indfører restspænding - delen er flad i matricen og vrider sig efter frigivelse. Vi kontrollerer fladheden ved afspændingsudglødning, ved at justere matricen eller ved at præge delen flad i en slutstation.
Bøjningsvinkeler påvirket af tilbagespring. Til højstyrkestål og rustfrit kan tilbagefjedringen være 2–5°. Vi kompenserer ved overbøjning i matricen - matricevinklen er skarpere end delvinklen, og materialet springer tilbage til den specificerede vinkel.
Batchvolumen og levering – hvad du kan forvente
Progressiv stempling af metal er en proces med højt volumen. Matricen er berettiget, når det årlige volumen overstiger 50.000 stykker - og økonomien forbedres, når volumen stiger.
Typiske ordremængder:
Prototype: 1.000–5.000 stykker (enkeltstationsmatrice eller laserskårne emner)
Lav volumen produktion:10.000-50.000 stykker (progressiv matrice, amortiseret værktøj)
Højvolumen produktion:50.000–5.000.000+ stykker (progressiv matrice, optimeret strimmellayout)
Leveringstid:
Første ordre (ny matrice):6-10 uger (design, konstruktion, prøve, første artikel)
Gentag rækkefølge:3-5 uger (materialeindkøb, produktion, inspektion)
Emballage: Dele leveres på ruller, i bakker eller i bulkposer – afhængigt af kundens fodersystem. Til automatiseret montage tilbyder vi tape-and-reel emballage med ensartet hældning og orientering.
Et rigtigt eksempel – 0,4 mm messingterminal til bilstik
En tysk billeverandør havde brug for en 0,4 mm messingterminal med to bøjninger, en gennemboret spalte og en kontaktfladegratgrænse på 0,03 mm. Deres tidligere leverandør afgrattede delene i hånden – grathøjden varierede fra 0,02 mm til 0,06 mm, og 4 % bestod ikke kontaktmodstandstesten.
Hvad vi gjorde anderledes:
- Brugte en progressiv terning med in-die coining - burr kontrolleret ved terningen, ikke efter.
- Verificeret grathøjde med en optisk komparator for hver 500 styk – ikke kun den første artikel.
- Kompenseret tilbagespring i matricen - bøjningsvinkel holdt på ±0,3°.
- Sendte 2,5 millioner stykker uden gratafvisninger. Kunden eliminerede håndafgratning og reducerede indgående inspektion til en prøvekontrol.
Dette er, hvad den progressive metalstempling skal levere: Ikke bare en del, der opfylder tegningen, men en del, der tilføres pålideligt, samles konsekvent og yder i service – million efter million.
Ofte stillede spørgsmål
Spørgsmål 1: Hvad er minimumsbestillingsmængden for progressiv metalstempling?
A: For en ny progressiv matrice er minimumsordren typisk 50.000 styk - derunder dominerer værktøjsprisen enhedsprisen. Til prototyper eller lavvolumen-kørsler kan vi producere dele på en enkelt-station matrice eller ved laserskæring af emner - minimum 1.000 styk. For progressive metalstemplingsdele, der allerede er i produktion, kan gentagne ordrer være så lave som 10.000 stykker. Vi gennemgår volumen og delens kompleksitet, før vi anbefaler den rigtige værktøjstilgang.
Q2: Kan du stemple dele med anboring og afgratning?
A: Ja. Progressive matricer kan omfatte tappestationer, afgratningsstationer og møntningsstationer - hvilket eliminerer sekundære operationer og håndtering. In-die anboring kræver en pålidelig strimmelbærer og en anboringsenhed synkroniseret med presseslaget. In-die afgratning udføres ved at præge eller barbere den afskårne kant. Til progressiv stansning af metal med gevind eller strenge gratgrænser forbedrer in-die operationer konsistensen og reducerer enhedsomkostningerne.
Spørgsmål 3: Hvilken dokumentation følger med en progressiv metalstemplingsordre?
A: Hver ordre inkluderer en første artikelinspektionsrapport, materialecertifikater og en dimensionsrapport med faktiske målte værdier for kritiske funktioner. Til bilkunder og regulerede kunder leverer vi PPAP-dokumentation – inklusive procesflow, PFMEA, kontrolplan og kapacitetsstudier. Hvis din leverandør af progressive metalstempler ikke kan levere PPAP eller en første artikelrapport, bærer du selv kvalitetsrisikoen. Nuote Metals leverer fuld dokumentation under vores ISO 9001:2015-system.
Hot Tags: Progressive Die Metal Stamping, Kina Progressive Die Metal Stamping, Metal Stamping Factory
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik