Produkter
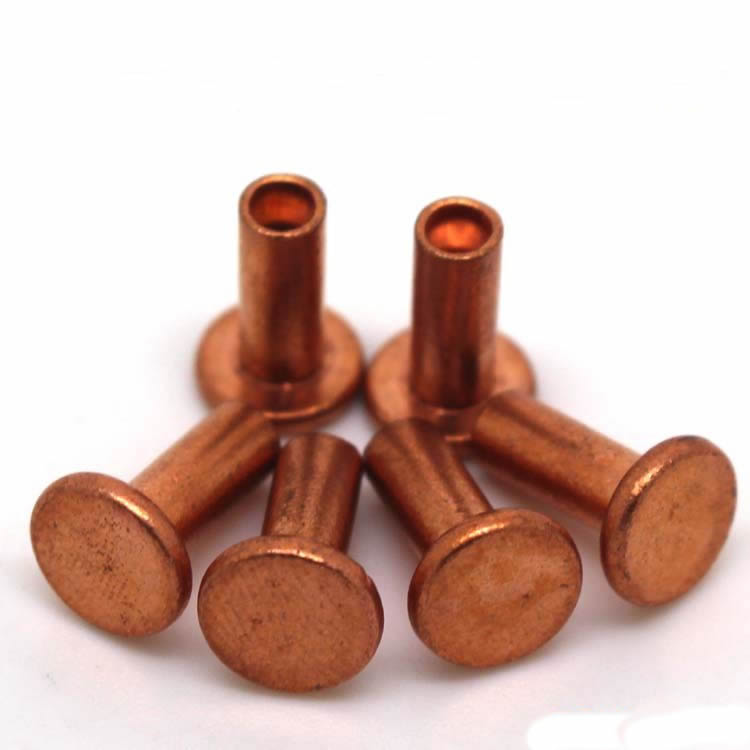
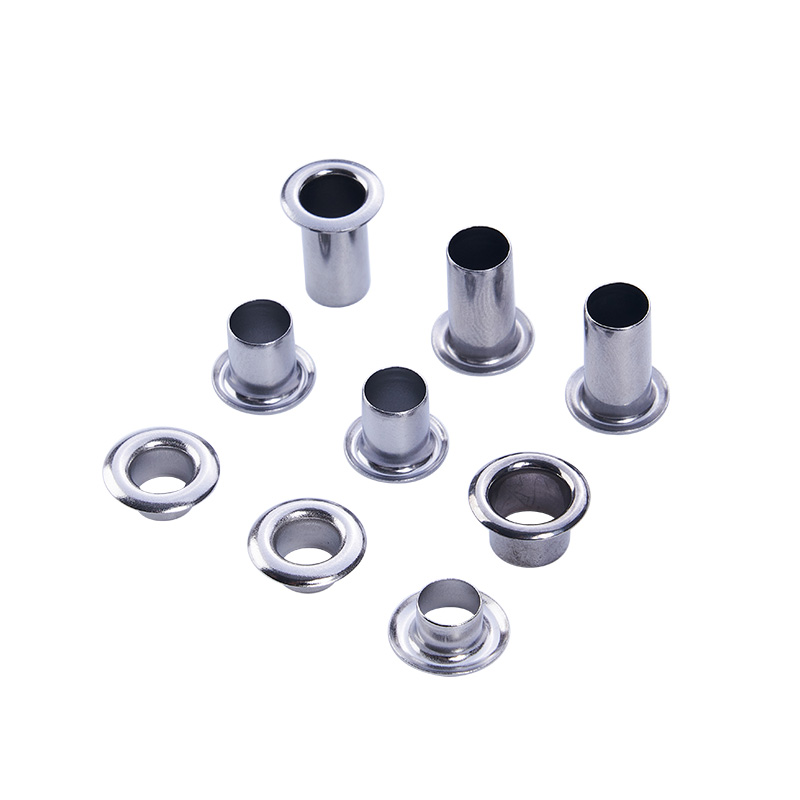
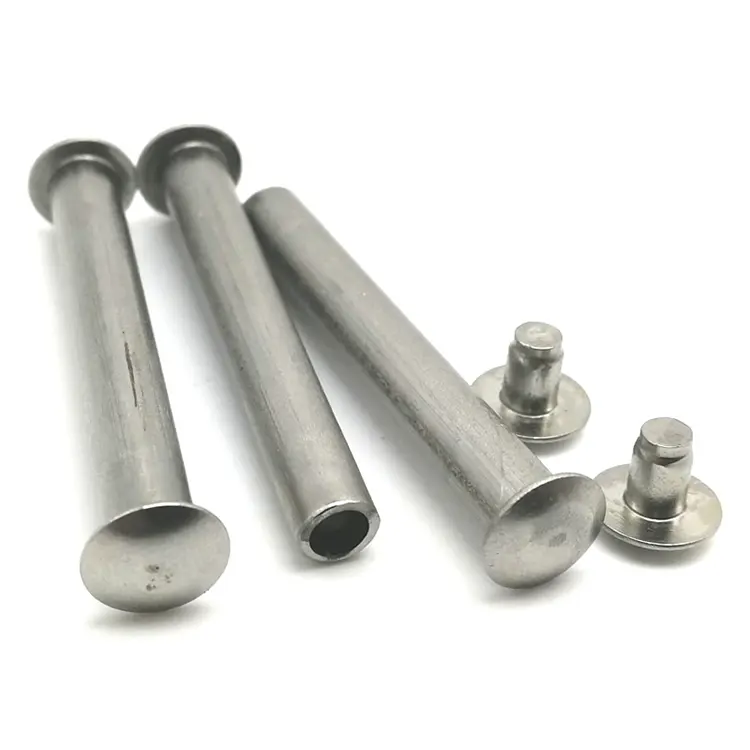
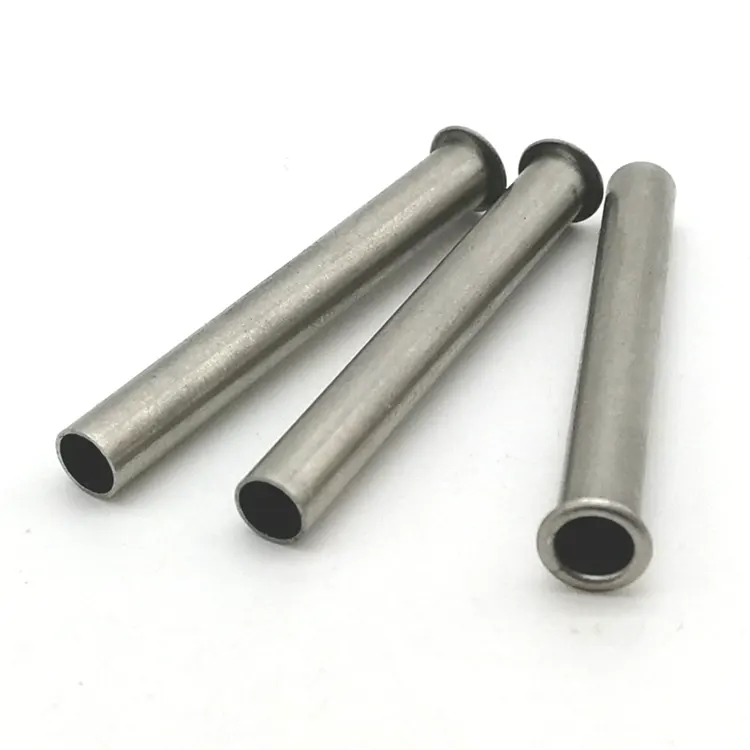
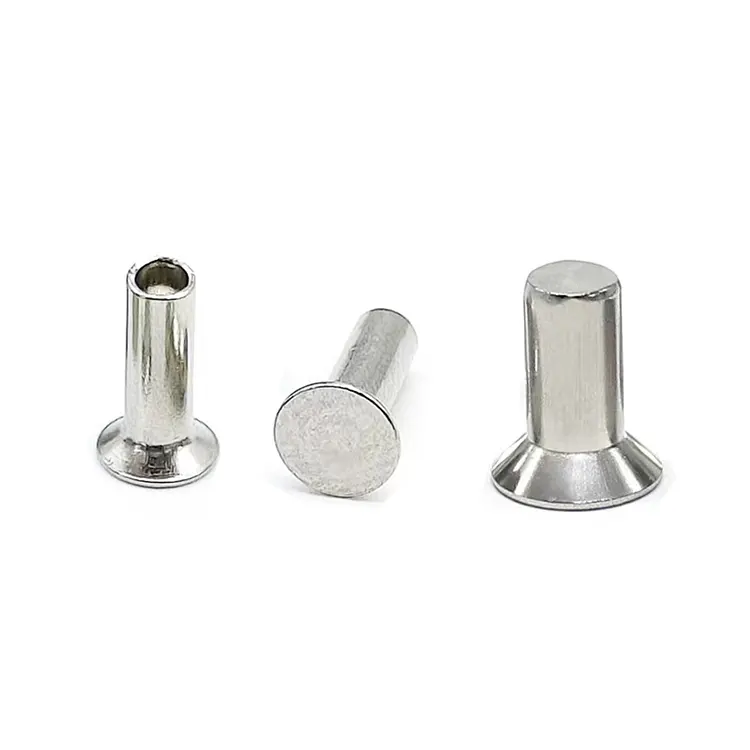
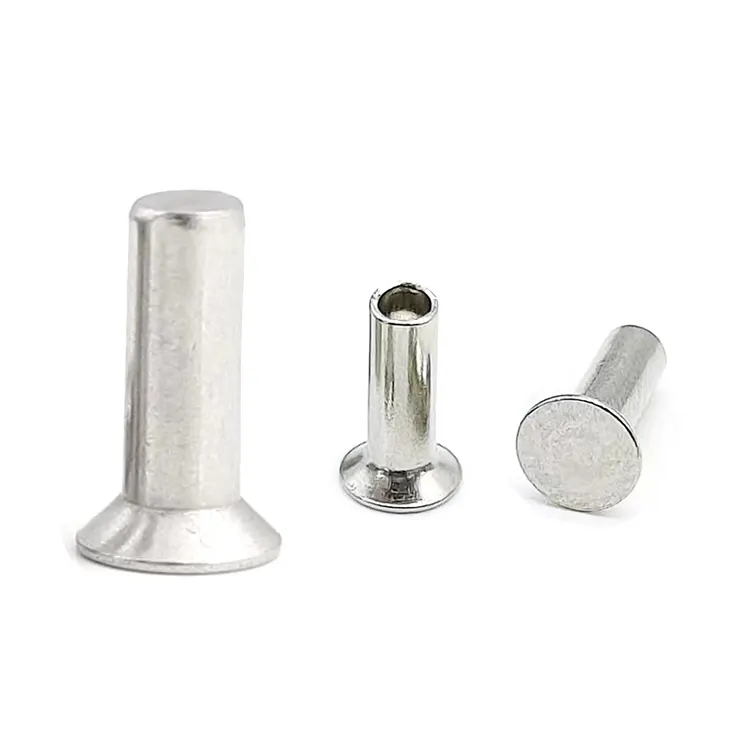
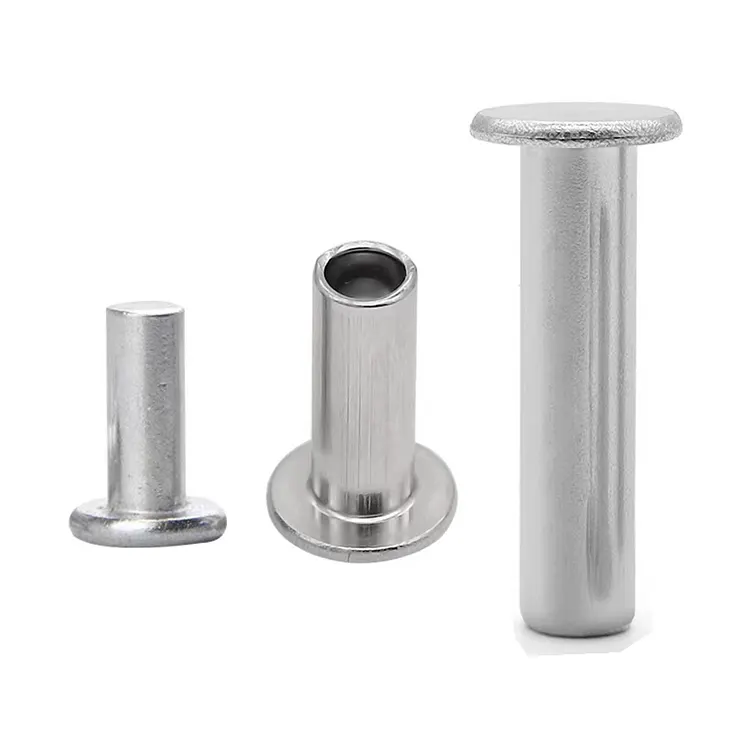
Rustfrit stål forsænkede hovednitter
rustfrit stål forsænkede hovednitter er lavet af rustfrit stål for at sikre korrosionsbestandighed og holdbarhed. Almindelige materialer i rustfrit stål omfatter 304 og 316, og det specifikke materiale, der skal bruges, afhænger af det specifikke anvendelsesmiljø og krav. Nuote Metals har specialiseret sig i produktion af rustfrit stålnitter, herunder forskellige hovedformer, såsom nitter i rustfrit stål med fladt hoved, rustfrit stålnitter med kuppelhoved, rustfrit stålnitter med svampehoved, rustfrit stålnitter med panhoved og mere. Vi glæder os over dine henvendelser.
Send forespørgsel
Produkt beskrivelse
Forsænkede hovednitter sidder flush. Intet fremspring. Ingen hagepunkter. Bare en glat, uafbrudt overflade.
Nitter med forsænket hoved i rustfrit stål tilføjer permanent korrosionsbestandighed til dette plan-finish-design. Ingen belægning at slide af. Ingen rust til at plette den omgivende overflade. Når din samling kræver en plan finish, korrosionsbestandighed og permanent holdekraft - det er de nitter, du specificerer.
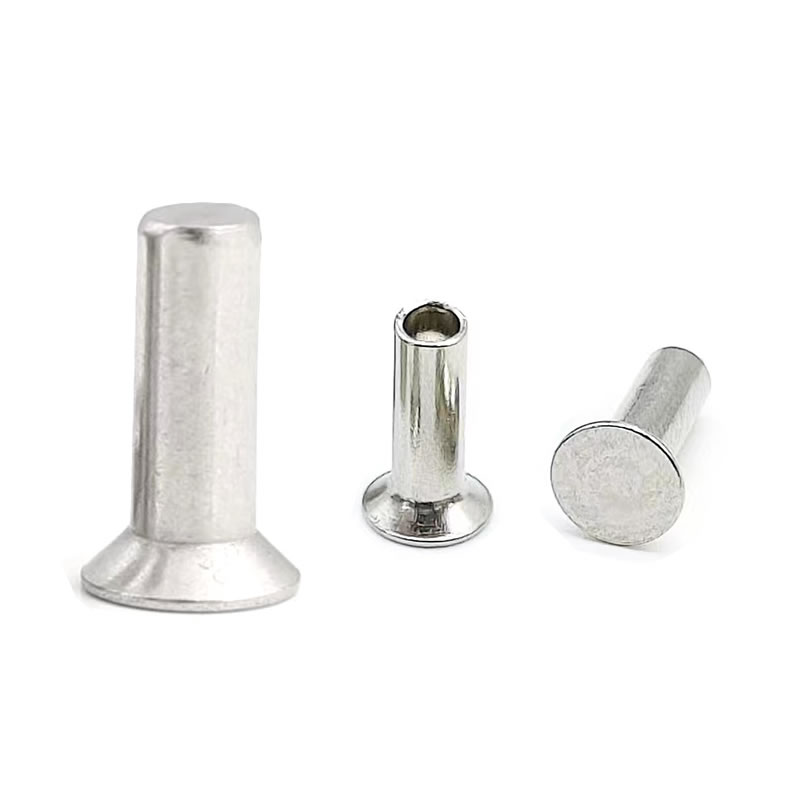
Få den rigtige vinkel, ellers vil den ikke sidde flush
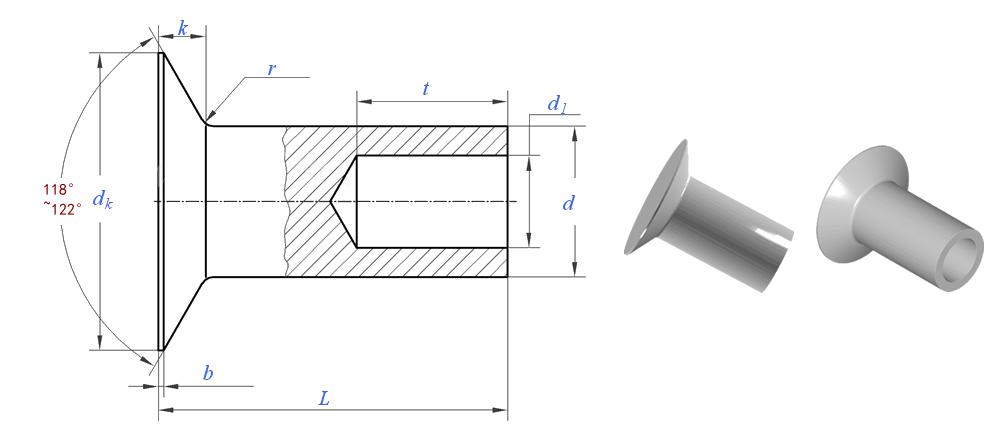
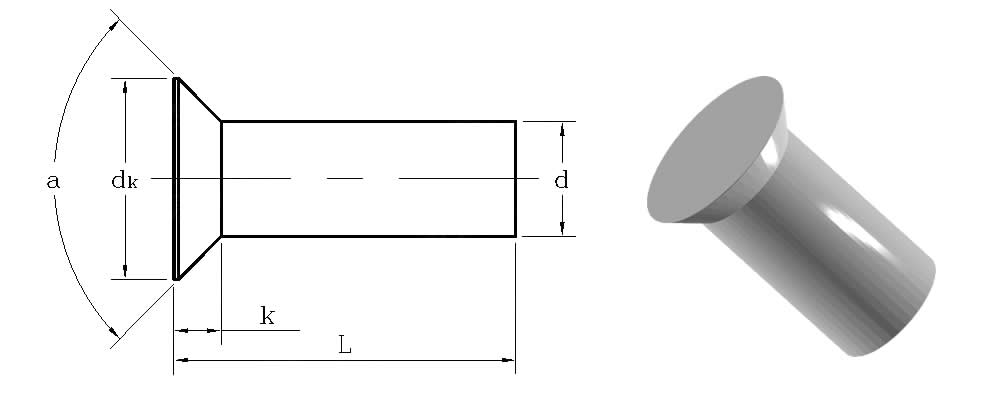
Et forsænket hoved sidder kun flush, hvis hovedvinklen matcher dit forsænkningsværktøj.
| Hovedvinkel | Standard | Bedst til |
|---|---|---|
| 90° | DIN 661, GB/T 1015 | Generel industri, bilindustrien, møbler, elektronik – de fleste standardværktøjer til forsænkning er 90° |
| 120° | ISO 15984, GB/T 874 | Tykkere materialer, tunge enheder – konstruktion, tungt udstyr |
| 100° | Luftfartsstandarder | Luftfart, forsvar – fly og højtydende samlinger |
Vælg 304til almindelig udendørs, fødevareudstyr og industrielle applikationer.Vælg 316til marine, kystnære, saltvands- og kemiske miljøer.
Forsænket vs. fladt hoved – den flush-finish forskel
| Feature | Rustfrit stål forsænkede hovednitter | Rustfrit stålFladhovednitter |
|---|---|---|
| Hovedfremspring | Nul – sidder flush | 0,8-1,2 mm |
| Hulforberedelse | Lige hul + forsænkning | Kun lige hul |
| Bedst til | Planflader, parringsdele, glidende samlinger | Lav profil, pladsbegrænset |
Solideller semi-rørformet?
Solid– Maksimal styrke for strukturelle samlinger og bærende enheder.
Halvrørformet– 70 % mindre indstillingskraft, 80–90 % af styrken. Hurtigere at hærde, skånsommere mod tynde materialer. Vælg dette til højvolumenproduktion.
Én rigtig applikation – Marine Navigation Console Panel
En producent af marinenavigationskonsol havde brug for flush-finish fastgørelsesanordninger til skærmmontering. Panelerne røres dagligt af operatører - ethvert fremspringende hoved ville hænge fast. Havmiljøet krævede korrosionsbestandighed.
Vi leverede 316 halvrørsnitter i rustfrit stål med forsænket hoved – 3,0 mm skaft, 6,0 mm hoved, 90° vinkel, 8,0 mm cylinderlængde, passiveret finish. Hovederne sad i plan med paneloverfladen. 316-kvaliteten leverede mere end 1.000 timers salttågebestandighed. Efter 18 måneders saltvandseksponering, nul korrosion, nul fejl. Kunden bestiller nu 150.000 styk årligt.
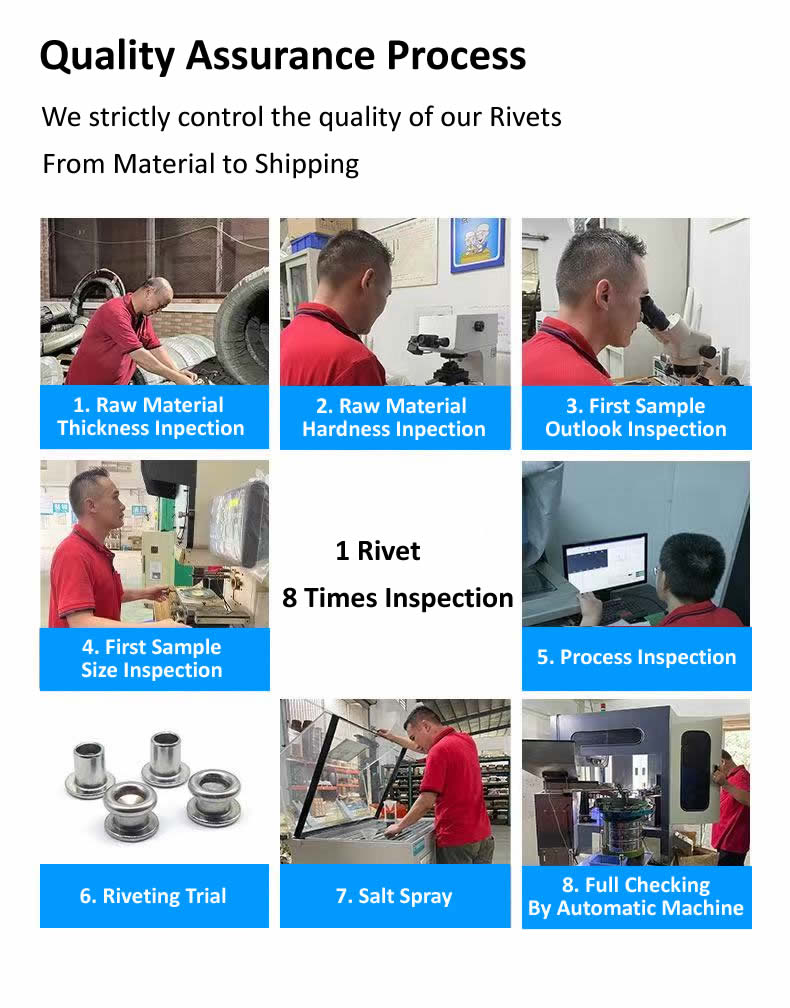
Én nitte, otte kontroller – kvalitetssikring
Hver batch passerer otte porte før forsendelse:
Tråddiameter– Lasermikrometer, ±0,02 mm
Tråd hårdhed– Rockwell tester, HRB 80–95
Første artikeloptræden– 10× forstørrelse til revner, blitz, defekter
Første artikel dimensioner– Optisk komparator: hovedvinkel, hoveddiameter, skaft, længde, hulrum
I gang– 5 nitter for hver 500 stk
Test indstilling– For hver 2.000 stykker, sæt i dit materiale med undersænkning, bekræft, at den passer til planen
Salt spray– ASTM B117 (304: 200-500 timer; 316: 1.000+ timer) hvis det kræves
Endelig sortering– 100 % optisk inspektion + AQL manuel verifikation
Optegnelser opbevaret i fem år. Fuld dokumentation ved hver forsendelse.
Tre spørgsmål, vi besvarer ofte
Q: "Kan jeg få prøver til test - hvad er leveringstiden og omkostningerne?"
A: Ja. For standard lagerførte specifikationer er prøver gratis - du betaler kun forsendelse. Prøvegennemløbstid er 5-7 dage. For tilpassede størrelser, kontakt os for prøveomkostninger og tidslinje.
Spørgsmål: "Rustfrit stål vs. aluminiumsnitter - hvilken skal jeg bruge og hvornår?"
A: Valget afhænger af dit miljø og hvad du slutter dig til.
Rustfri stålnitterer det rigtige valg, når korrosionsbestandighed er kritisk. Brug dem til marine og kystnære applikationer, fødevareforarbejdningsudstyr, udendørs strukturer, medicinsk udstyr og kemiske miljøer. De er stærke, rustsikre og holder sig i våde, fugtige eller kemisk aggressive forhold.
Aluminiumsnitterer det rigtige valg, når vægttab er i højsædet. Brug dem til droner og UAV'er, bærbart udstyr, elektroniske kabinetter, sportsartikler og rumfartsinteriør. De vejer omkring en tredjedel af stål og ikke-magnetiske, men blødere og svagere end rustfrit.
Den vigtigste tommelfingerregel:Hvis samlingen bliver våd eller udsat for kemikalier, skal du vælge rustfri. Hvis vægten er den primære bekymring, skal du vælge aluminium. Hvis du ikke er sikker, så send os dine ansøgningsoplysninger - vi vil anbefale det rigtige materiale baseret på din belastning, miljø og budget.
Spørgsmål: "Hvordan påvirker det semi-rørformede design installationskraften?"
A: En 5 mm solid rustfri stålnitter med forsænket hoved har brug for omkring 3,5 tons. Den halvrørformede diameter har brug for omkring 1,0–1,2 tons – 70 % mindre. Lettere presser, hurtigere cyklusser, mindre risiko for at beskadige tynde materialer. Hvis din presse er sat op til solide nitter, skal du reducere trykket til omkring 30% af din sædvanlige indstilling og justere indtil clinchen danner rent.
Hot Tags: Rustfrit stål nitter med forsænket hoved,Kina Nitter med forsænket hoved, Producent af nitter med forsænket hoved
Relateret kategori
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik