Produkter
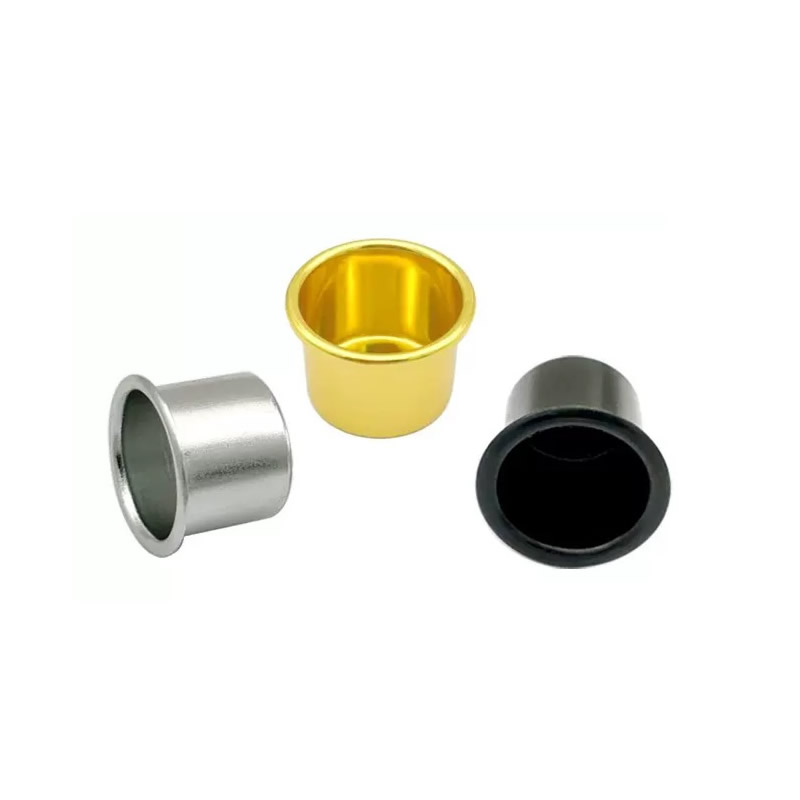
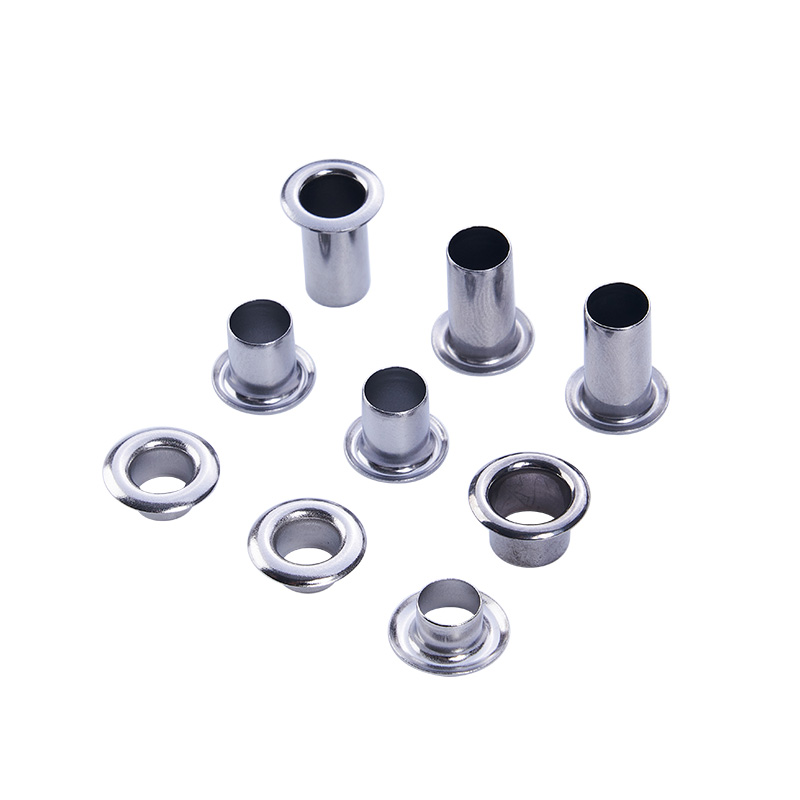
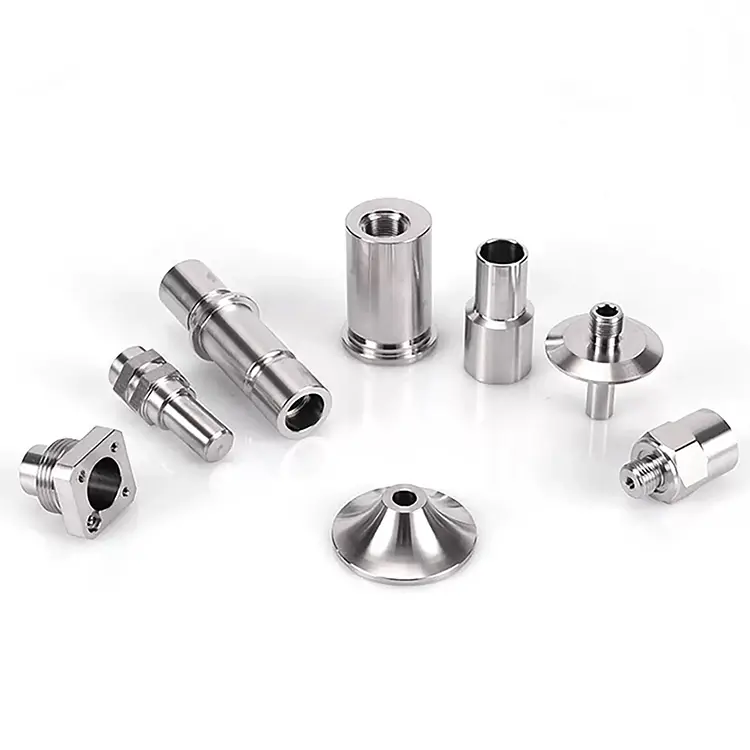
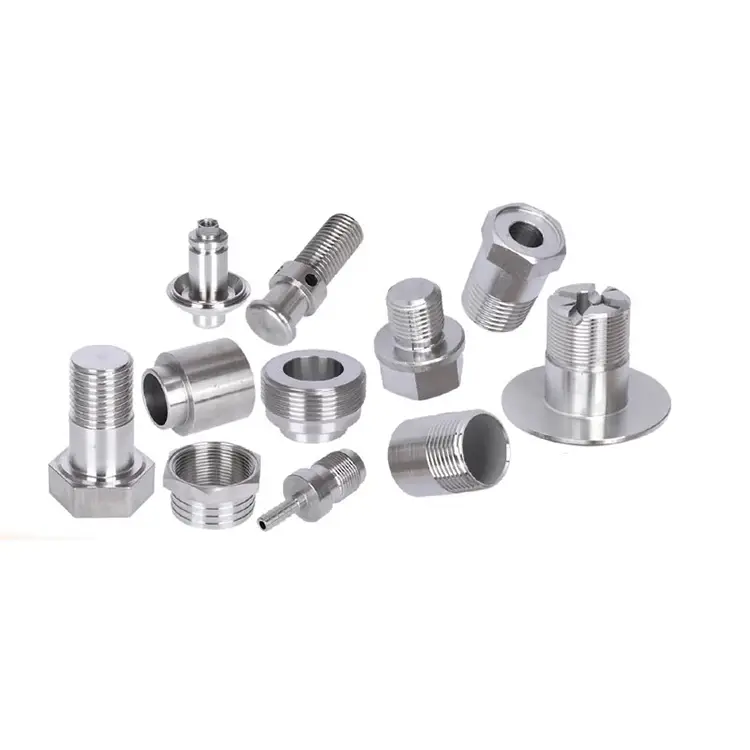
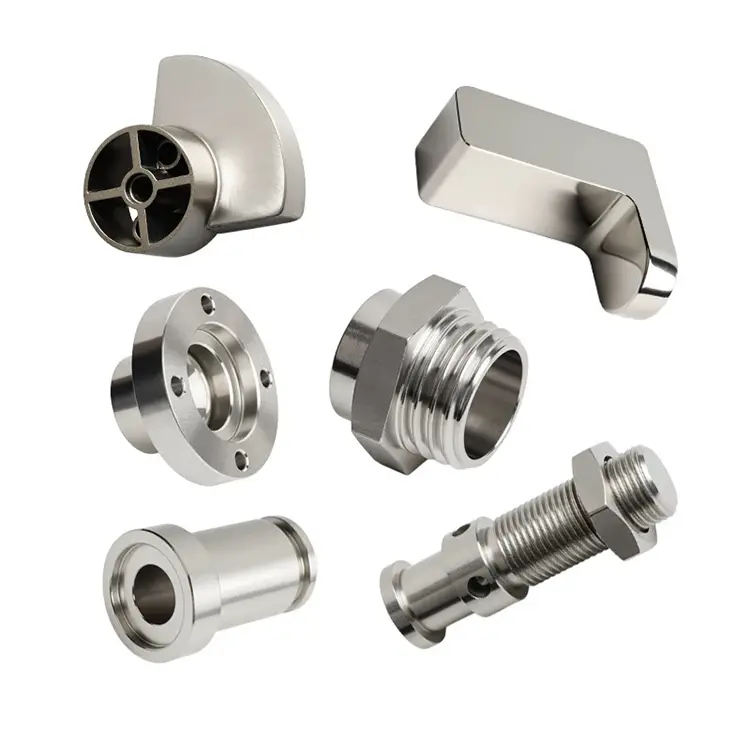
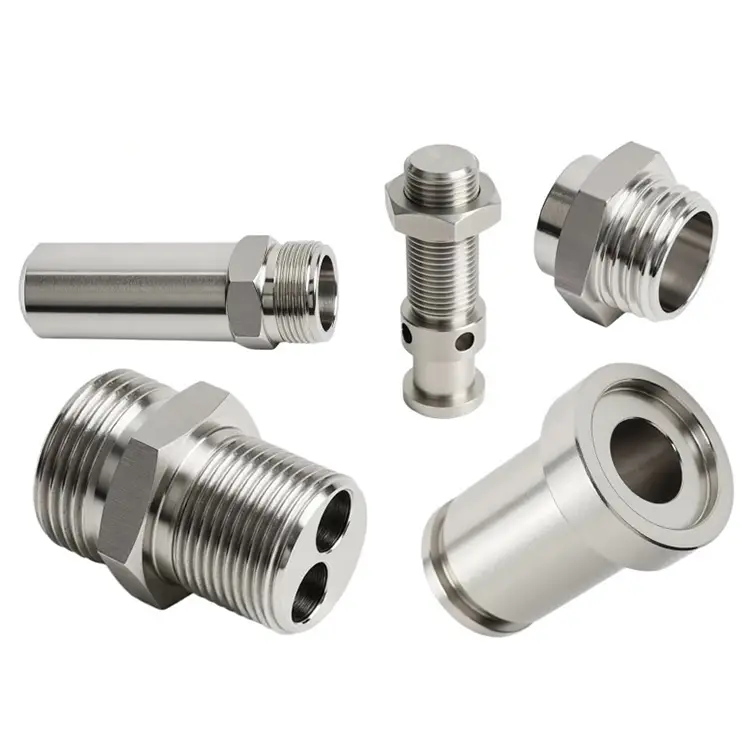
Drejedele i rustfrit stål
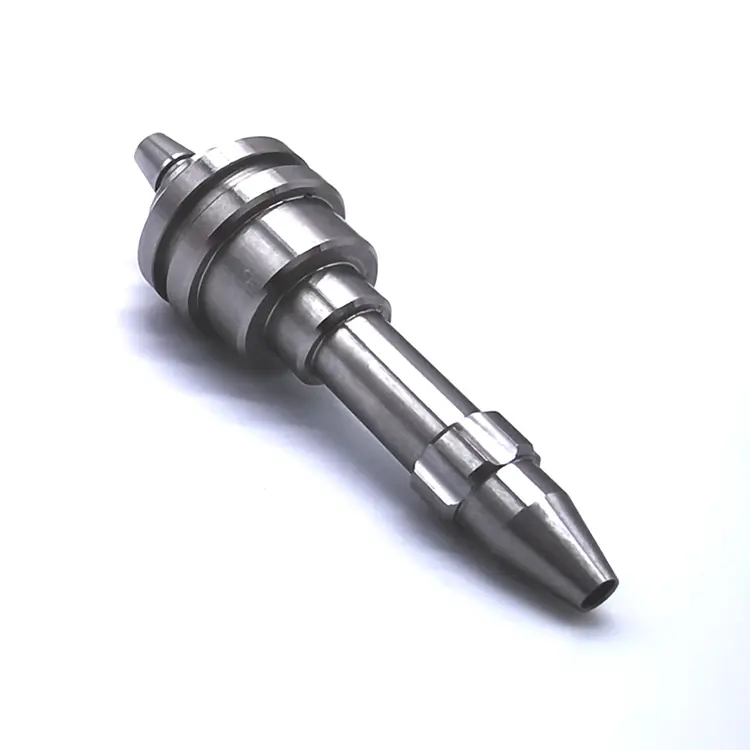
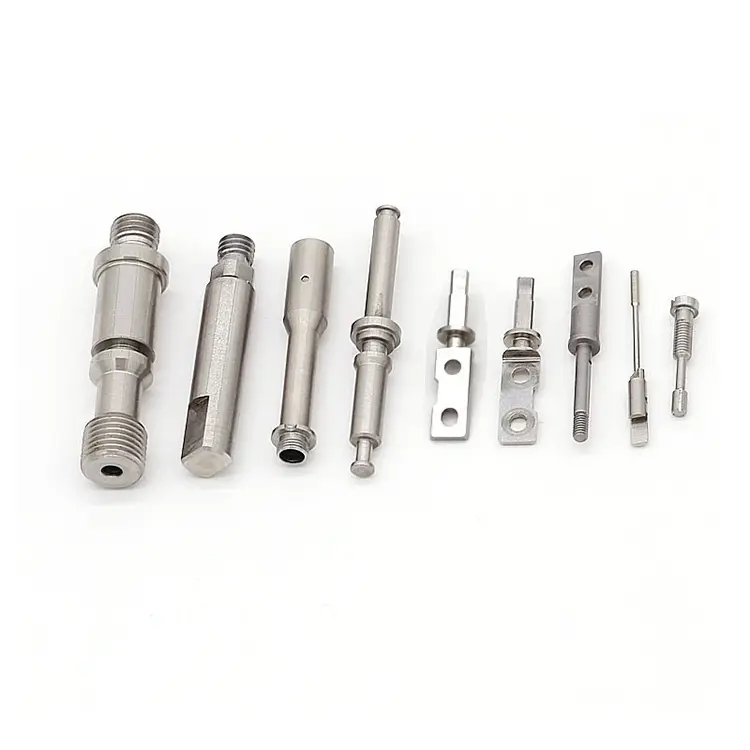
Nuote Metals tilbyder drejningsdele i rustfrit stål med høj præcision, vi er beliggende i Dongguan, Kina. Bearbejdning af rustfrit stål er processen med at forme rustfrit stål ved at skære materialet af et emne væk eller ved at bearbejde en indre radius ind i overfladen.
Send forespørgsel
Produkt beskrivelse
Drejedele i rustfrit stål – når korrosionsbestandighed møder bearbejdningsbesvær
Rustfrit stål er ikke bare "stål, der ikke ruster." Det er en familie af legeringer, der hærder aggressivt, producerer snorlige spåner, der omslutter værktøj og kræver overfladeintegritet, som kulstofstål aldrig kræver. Mange maskinværksteder behandler rustfrit som 1045 kulstofstål - og resultatet er dårlig finish, kort værktøjslevetid og høje skrotmængder.
Nuote Metals maskiner rustfrit stål drejedele anderledes. Vi vælger værktøj, kølevæske og skæreparametre specifikt til rustfrit stål. Vi verificerer overfladeintegritet, ikke kun dimensioner. Og vi forstår, at for medicin-, fødevare- og marinekunder er en ridse eller en udtværet overflade en funktionsfejl – ikke en kosmetisk.
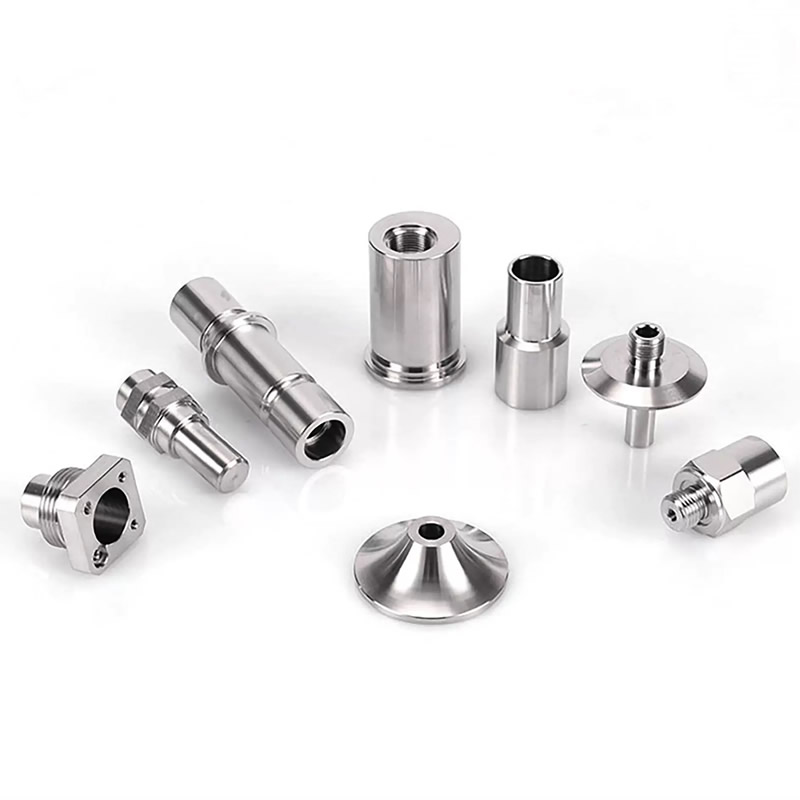
De skjulte omkostninger ved rustfri drejning – det er ikke materialet, det er skrotet
Stænger i rustfrit stål koster mere end kulstofstål - men det er ikke her, projekter går over budgettet. De reelle omkostninger er skrot: dele, der ikke har overfladefinish, dimensionsforskydning eller passiveringskrav. Tre fejltilstande tegner sig for de fleste drejningstab i rustfrit stål.
1. Arbejdshærdende afdrift.
Rustfrit arbejde hærder, når værktøjet gnider i stedet for at skære. Overfladen bliver hårdere end underlaget, sløver næste gang og skubber dimensionen ud af tolerance. På det tidspunkt, hvor operatøren bemærker, er snesevis af dele skrot.
2. Spånindpakning og overfladeskader.
Rustfrit producerer snorlige, gummiagtige spåner – især 304 og 316. Hvis spåner vikler sig rundt om værktøjet eller delen, ridser de overfladen. For medicinske dele og fødevaredele kan en Ra 0,4μm finish blive Ra 1,6μm på få sekunder.
3. Inkonsekvent passivering.
Rustfrit bygger på et passivt kromoxidlag for korrosionsbestandighed. Hvis bearbejdningen udtværer overfladen eller efterlader indlejrede jernpartikler, mislykkes passiveringen. Delen kan se ren ud, men korroderer under brug.
Sådan bearbejder vi rustfrit - forskelligt værktøj, forskellige regler
Vi citerer ikke rustfri job ved kulstofstålhastigheder og -tilførsler. Hver rustfri del får en dedikeret procesplan.
Værktøj:
Vi bruger skarpe, højpositive riveskær med PVD-belagt hårdmetal (TiAlN eller AlCrN) designet specielt til rustfrit stål. For 17-4 PH og 440C skifter vi til CBN for målpas. Skarpe kanter skæres rent i stedet for at gnide - dette er den vigtigste enkeltfaktor for at forhindre arbejdshærdning.
Kølevæske:
Højtrykskølevæske (70–100 bar) rettet mod skærkanten. Dette bryder spåner, styrer varme og undertrykker arbejdshærdning. Til 304 og 316 bruger vi nitrogenkølet drejning ved efterbehandling.
Parametre:
Lav overfladehastighed, høj tilspændingshastighed. Vi skærer hurtigt nok til at holde os over arbejdshærdningstærsklen, men langsomt nok til at undgå hurtigt slid på værktøjet. For 316 er den typiske overfladehastighed 120-150 m/min – omkring halvdelen af, hvad vi bruger på 1045 kulstofstål.
Verifikation:
Overfladeruhed testet med et bærbart profilometer. Passivering verificeret med en kobbersulfattest eller ferroxyltest. Dimensionel inspektion med CMM på alle kritiske funktioner.
Rustfri kvaliteter, vi bearbejder – og hvad de er til
| Grad | Bearbejdelighed | Korrosionsbestandighed | Typisk hårdhed | Bedste applikation |
|---|---|---|---|---|
| 303 | Fremragende | Moderat | 160-200 HB | Højvolumen drejede dele, møtrikker, fittings |
| 304 | Moderat | God | 150-200 HB | Fødevareudstyr, medicinsk, generelt |
| 316 | Moderat | Fremragende (marine) | 150-200 HB | Marine, kemisk, farmaceutisk |
| 17-4 PH | Vanskelig | Meget godt | 40-45 HRC (H900) | Luftfart, højstyrke aksler |
| 440C | Vanskelig | God | 58–62 HRC | Lejer, ventiler, skæreværktøj |
En note om 303 vs. 304:303 indeholder svovl for forbedret bearbejdelighed - det drejer hurtigere og producerer kortere spåner. Men svovl reducerer korrosionsbestandighed og svejsbarhed. Til medicinske dele eller fødevaredele kræves normalt 304 eller 316. Vi hjælper kunder med at vælge den rigtige kvalitet baseret på deres anvendelse, ikke kun hvad der er nemmest at bearbejde.
Et rigtigt eksempel - 316 rustfri manifold til medicinsk analysator
En europæisk producent af medicinsk udstyr havde brug for en 316 rustfri manifold med en Ra 0,4 μm indvendig finish og 0,01 mm boringstolerance. Deres tidligere leverandør leverede dele, der mislykkedes ved passiveringstestning - indlejrede jernpartikler forårsagede korrosion i analysatorens væskebane.
Hvad vi gjorde anderledes:
- Brugt dedikeret værktøj, der kun er forbeholdt 316 rustfrit - ingen krydskontaminering fra kulstofstål.
- Skiftet til nitrogenkølet tænding af efterbehandlingen for at forhindre udtværing.
- Tilføjet en ferroxyl-test for at verificere passivering før forsendelse.
- Sendte 3.000 styk med nul passiveringsfejl. Kunden eliminerede deres indgående inspektion for overfladeintegritet.
Ofte stillede spørgsmål om drejningsdele i rustfrit stål
Q1: Hvad er forskellen mellem 303 og 304 rustfrit for drejede dele?
A: 303 indeholder svovl (0,15-0,35%) for at forbedre bearbejdeligheden. Det drejer hurtigere, giver kortere spåner og giver en bedre overfladefinish. Men svovl reducerer korrosionsbestandighed og gør svejsning vanskelig. 304 har ingen svovl - den giver bedre korrosionsbestandighed og svejsbarhed, men er sværere at bearbejde. Til højvolumen drejede dele, der ikke udsættes for barske miljøer, er 303 omkostningseffektiv. Til medicinske, fødevarer eller marine applikationer, vælg 304 eller 316. Nuote Metals kan rådgive baseret på din applikation og miljø.
Q2: Hvordan forhindrer du arbejdshærdning, når du drejer rustfrit?
A: Arbejdshærdning opstår, når værktøjet gnider i stedet for at skære. Forebyggelse kræver: (1) skarpe, højpositive riveværktøjer - brug aldrig slidte skær; (2) skærehastigheder over arbejdshærdningstærsklen (typisk 120-150 m/min for 316); (3) høje tilspændingshastigheder for at holde værktøjet i indgreb; (4) højtrykskølevæske rettet mod skærkanten. Hos Nuote Metals programmerer vi rustfrie job med disse parametre og verificerer overfladens hårdhed efter bearbejdning for at bekræfte, at der ikke er dannet et hærdet lag.
Q3: Kan du opnå Ra 0,4μm på drejede dele i rustfrit stål?
A: Ja. Ra 0,4μm kan opnås på rustfrit med korrekt værktøj og parametre. Til indvendige boringer anvender vi borestænger med polerede skær og nitrogenkølet drejning. Til udvendige overflader bruger vi viskerindsatser på finishpassagen. Vi verificerer overfladeruheden med et bærbart profilometer og inkluderer resultaterne i inspektionsrapporten. For Ra 0,2μm eller bedre anbefaler vi lapning eller polering som en sekundær operation. Nuote Metals gennemgår krav til overfladefinish på hver tegning og bekræfter opnåelig Ra før citering.
Sådan anmoder du om et tilbud på drejningsdele i rustfrit stål
Send os din tegning (STEP, IGES, PDF eller DWG) med:
- Rustfri kvalitet (303, 304, 316, 17-4 PH, 440C eller andet)
- Krav til overfladefinish (Ra-værdi)
- Passiverings- eller korrosionstestkrav, hvis det er relevant
- Tolerancekrav for kritiske dimensioner
- Årlig volumen og batchstørrelser
Vores ingeniørteam gennemgår hver forespørgsel inden for 24 timer og returnerer et detaljeret tilbud med DFM-feedback om bearbejdelighed, gennemførlighed af overfladefinish og krav til passivering.
Hot Tags: Drejedele i rustfrit stål
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik