Produkter

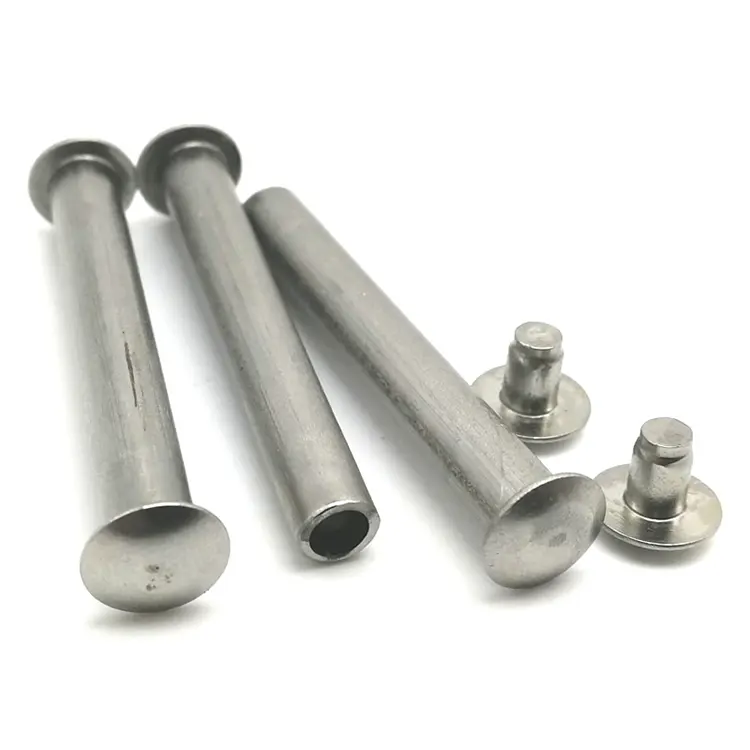
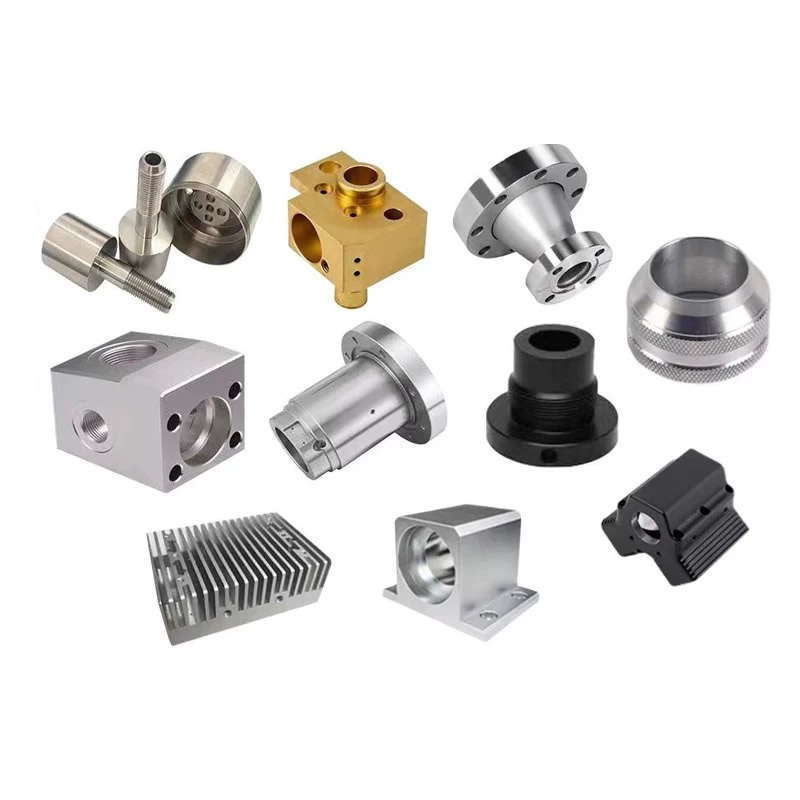
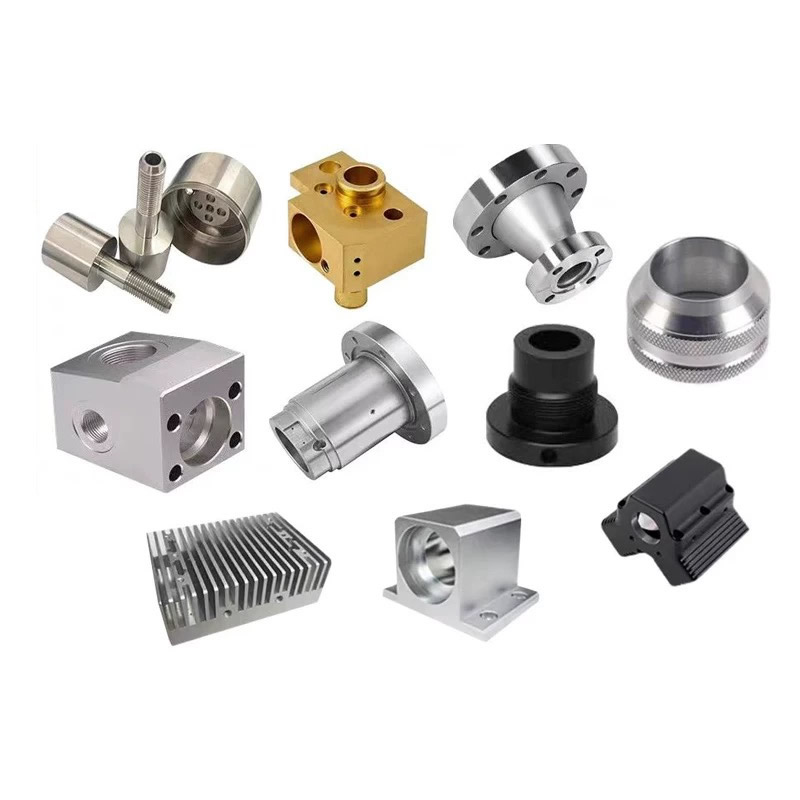
Drejede og fræsede dele
Ikke alle drejede og fræsede dele behøver et 5-akset fræsedrejningscenter. Det, den har brug for, er en opsætningsplan, der matcher funktionsrelationerne: funktioner, der skal tilpasses, går i én opsætning; funktioner, der ikke kan flyttes mellem maskiner. Nuote Metals producerer drejede og fræsede dele i Kina med opsætningsplanlægning drevet af tegningens funktionsforhold – ikke af maskinens kapacitetsliste. ±0,005 mm på kritiske forhold.
Send forespørgsel
Produkt beskrivelse
Drejede og fræsede dele – Funktionsforholdet bestemmer opsætningen
En drejet og fræset del bliver ofte citeret som "mølle-drejning" - én maskine, én opsætning, færdig. Men ikke alle dele har brug for det. Det, den har brug for, er en opsætningsplan, der matcher funktionsrelationerne på tegningen. Et krydshul, der skal flugte med en boring inden for 0,02 mm, har brug for én opsætning - forholdet kan ikke overleve en re-klemme. En monteringsflade, der kun behøver at være parallel med aksen inden for 0,1 mm, kan fræses i en anden opsætning - tolerancen er løs nok til at absorbere nulpunktforskydningen.
Drejede og fræsede dele er ikke defineret af maskinen - de er defineret af forholdet mellem funktioner. Opsætningsplanen følger relationerne: stramme relationer går i ét setup; løse forhold kan flytte sig. En leverandør, der fræser alt på et 5-akset center, overbehandler de løse funktioner. En leverandør, der flytter alt mellem maskiner, mister de tætte relationer.
Hos Nuote Metals producerer vi drejede og fræsede dele med opsætningsplanlægning drevet af tegningens egenskabsforhold. Denne artikel dækker de tre relationstyper, hvornår separate opsætninger er acceptable, og hvad der skal kontrolleres, før du accepterer en del.
Tre funktionsforhold, der kræver én opsætning
Beslutningen om at bruge en opsætning eller to er ikke en præference - den bestemmes af tolerancen mellem funktionerne.
| Funktionsforhold | Eksempel | Tolerance, der kræver én opsætning | Hvad sker der hvis split |
|---|---|---|---|
| Krydshul til at bore | Hydraulisk port til hovedboring | Position ≤0,03 mm | Re-clamp flytter hullet med OD-tolerancen |
| Flad til akse | Montering fladt til akselakse | Parallelisme ≤0,02 mm | Anden opsætning refererer til en anden overflade |
| Slot til at bore | Kilegang til lejeboring | Symmetri ≤0,05 mm | Fixturskift roterer slidsen i forhold til boringen |
Krydshul til at boreer det mest almindelige forhold, der kræver én opsætning. Krydshullet skal skære boringen i den korrekte position - hvis delen er fastspændt igen, og fiksturen refererer til den ydre diameter, forskydes krydshullet med OD-tolerancen. En 0,05 mm OD-tolerance bliver en 0,05 mm krydshulspositionsfejl – uden for 0,03 mm-kravet.
Flad til aksekræver én opsætning, når paralleliteten er stram. En monteringsflade, der skal være parallel med akselaksen inden for 0,02 mm, kan ikke fræses i en anden opsætning - den anden armatur refererer til en anden overflade, og paralleliteten driver.
Slot til at borekræver én opsætning, når symmetrien er stram. En kilegang, der skal være symmetrisk med lejeboringen inden for 0,05 mm, kan ikke overleve et fiksturskifte - spalten roterer i forhold til boringen.
For drejede og fræsede dele bestemmer forholdet – ikke antallet af funktioner – opsætningsplanen.
Standard reference:Positions- og parallelitetstolerancer følger ASME Y14.5 og ISO 1101, medmindre en snævrere forklaring er specificeret.
Når separate opsætninger er acceptable
Ikke alle funktioner behøver én opsætning. Funktioner med løse relationer kan flytte mellem maskiner - og flytning af dem er billigere end at tilføje en 5-akset opsætning.
Funktioner, der kan flytte:
- Monteringshullermed positionstolerance ≥0,1 mm—re-clamp shift absorberes af tolerancen.
- Lejlighedermed parallelitet ≥0,05 mm – den anden armatur er nøjagtig nok.
- Gevindportemed position ≥0,1 mm—gevindindgrebet absorberer mindre forskydning.
- Afgratning og affasning— slet ikke noget forhold til datumet.
Omkostningsafvejningen:Et 5-akset mølledrejecenter koster mere i timen end en drejebænk eller en 3-akset mølle. Hvis halvdelen af funktionerne kan flyttes til en anden opsætning, er delen billigere at producere på en drejebænk plus en mølle - ikke på et mølledrejecenter. Opsætningsplanen er lige så meget en omkostningsbeslutning som en tolerancebeslutning.
En almindelig fejl:Citerer hver drejet og fræset del på et 5-akset center, fordi "det er mere nøjagtigt." For dele med løse forhold tilføjer det 5-aksede center omkostninger uden at tilføje værdi - den anden opsætning ville have holdt tolerancen alligevel.
Udstyr og kapacitet
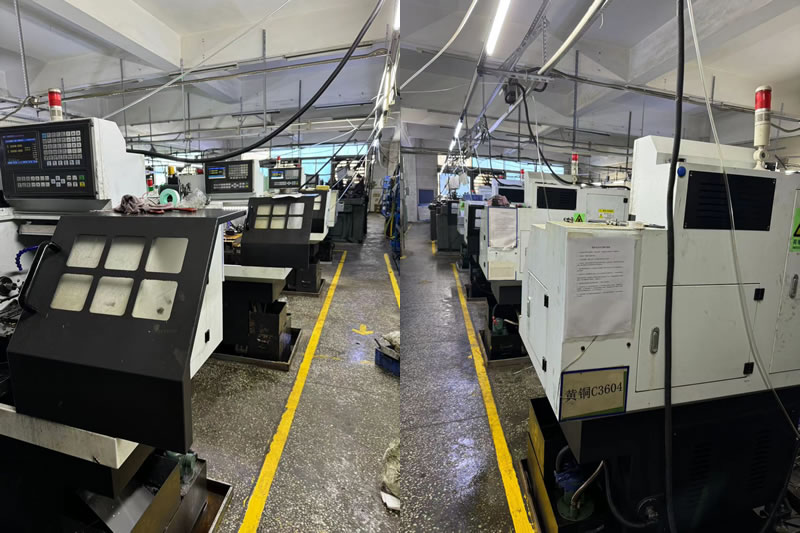
Nuote Metals driver både 5-aksede mølledrejecentre og separate drejebænke og bearbejdningscentre - så opsætningsplanen følger delen, ikke maskinens tilgængelighed.
- 5-aksede mølledrejecentre(DMG MORI NHX 5000, Mazak Integrex) – til dele med tætte funktionsforhold.
- CNC drejebænke med strømførende værktøj(Haas ST-20Y)—til drejede dele med enkle krydshuller og flade.
- 3-aksede og 4-aksede bearbejdningscentre—til sekundær fræsning på løse funktioner.
- CMM med scanningssonde(Zeiss Contura 7/10/6) - fastgjort på bearbejdningsnulpunktet.
Certificering:ISO 9001:2015 (certifikat tilgængeligt på anmodning). Årlig kapacitet: 2,5 millioner drejede og fræsede dele på tværs af hydrauliske, medicinske og automotive programmer.
Begrænsning:Den relationsbaserede opsætningsplan antager, at de stramme funktioner er tilgængelige i én spænding. For dele med tætte forhold i begge ender – der kræver to opsætninger uanset – gennemgår vi datumoverførslen og kan anbefale en anden geometri eller en funktionel måler.
Et rigtigt eksempel – to forhold, to opsætninger, 20 % sparet
En tysk producent af bilsensorer havde brug for et 6061 aluminiumshus med en drejet boring, en fræset monteringsflade ved 0,02 mm parallelitet med boringsaksen og fire monteringshuller ved ±0,15 mm.
Hvad vi anbefalede:
- Én opsætning til boring og monteringsflade— 5-akset mølledrejningscenter, paralleliteten holdt på 0,015 mm.
- Anden opsætning for de fire monteringshuller—3-akset mølle, re-clamp shift absorberet af ±0,15 mm tolerancen.
- Den tidligere leverandør citerede hele delen på et 5-akset center—20% dyrereend splitplanen.
En lektie vi lærte:Tidligt i vores opsætningsplanlægningsprogram opdelte vi en del med et 0,04 mm slot-til-boring-symmetrikrav på tværs af to opsætninger. Re-clamp-rotationen flyttede slidsen med 0,06 mm - 3% af batchen blev kasseret. Siden da er spalte-til-boringssymmetri under 0,05 mm altid bearbejdet i én opsætning.
Begrænsning:Spaltningsplanen er valideret for denne geometri - det tætte forhold er på boringsfladen, og de løse huller er på flangen. Hvis et tæt forhold var på flangeenden, ville opdelingen ikke fungere.
Sendte 2.000 dele uden monteringsfejl. Dette er, hvad drejede og fræsede dele skal levere: Ikke den mest dygtige maskine, men opsætningsplanen, der matcher relationerne – stramme funktioner i én opsætning, løse funktioner, hvor de hører hjemme.
Ofte stillede spørgsmål
Q1: Hvordan ved jeg, hvilke funktioner der kræver én opsætning på en drejet og fræset del?
A: Match trækforholdet med tolerancen. Et krydshul til at bore i position ≤0,03 mm kræver én opsætning. En flad til akse ved parallelitet ≤0,02 mm kræver en opsætning. En spalte til at bore ved symmetri ≤0,05 mm kræver én opsætning. Funktioner med tolerancer ≥0,1 mm kan normalt flyttes til en anden opsætning—re-clamp shift absorberes. For drejede og fræsede dele bestemmer forholdet – ikke antallet af funktioner – opsætningsplanen.
Q2: Er et 5-akset mølledrejecenter altid bedre til disse dele?
A: Nej – det er bedre for dele med tætte funktionsforhold. For dele med løse forhold tilføjer det 5-aksede center omkostninger uden at tilføje værdi - den anden opsætning holder tolerancen. Maskinen er valgt for relationen, ikke for funktionslisten. En del med et tæt krydshul og ti løse huller kan være billigere på en drejebænk plus en mølle - ikke på et mølledrejecenter.
Q3: Hvad sker der, hvis en stram funktion er delt mellem to opsætninger?
A: Re-clamp shift tilføjer til funktionspositionen. En 0,05 mm OD-tolerance bliver en 0,05 mm krydshulspositionsfejl – uden for et krav på 0,03 mm. Hvis tolerancen er stram nok, kan den delte opsætning ikke holde den - funktionen skal bearbejdes i én opsætning, eller henføringspunktet skal overføres med en funktionsmåler.
Spørgsmål 4: Tilføjer den opdelte opsætningsplan omkostninger til inventar eller inspektion?
A: Den opdelte plan tilføjer et andet armatur og et andet inspektionstrin – men det sparer den 5-aksede maskintid. For dele med løse funktioner er de samlede omkostninger lavere med opdelingsplanen. Vi leverer en omkostningsopdeling, der viser opspændings- og inspektionsomkostningerne i forhold til den 5-aksede maskintid - så du kan se, hvilken plan der er billigere for din del.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik