Produkter

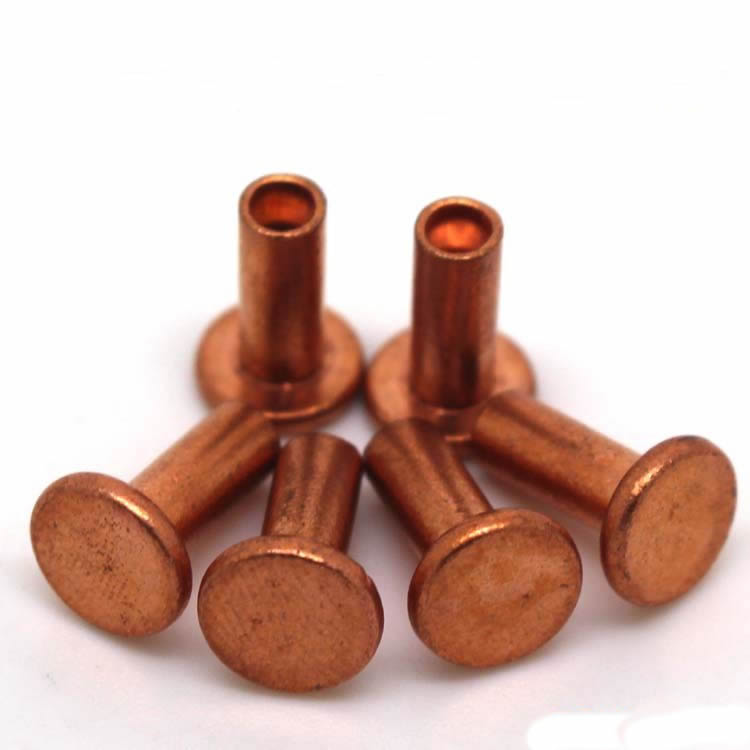
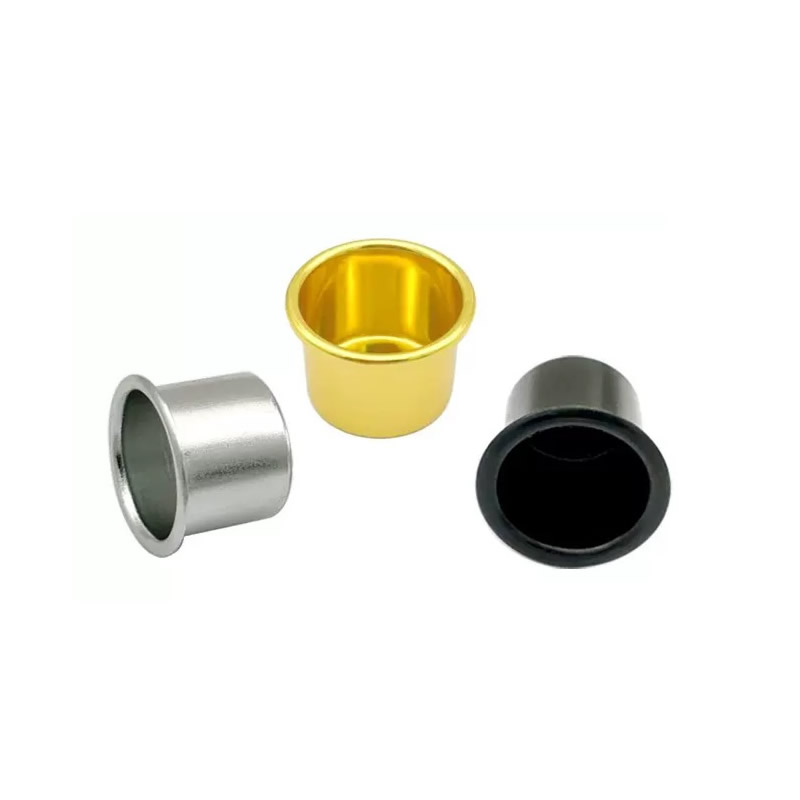
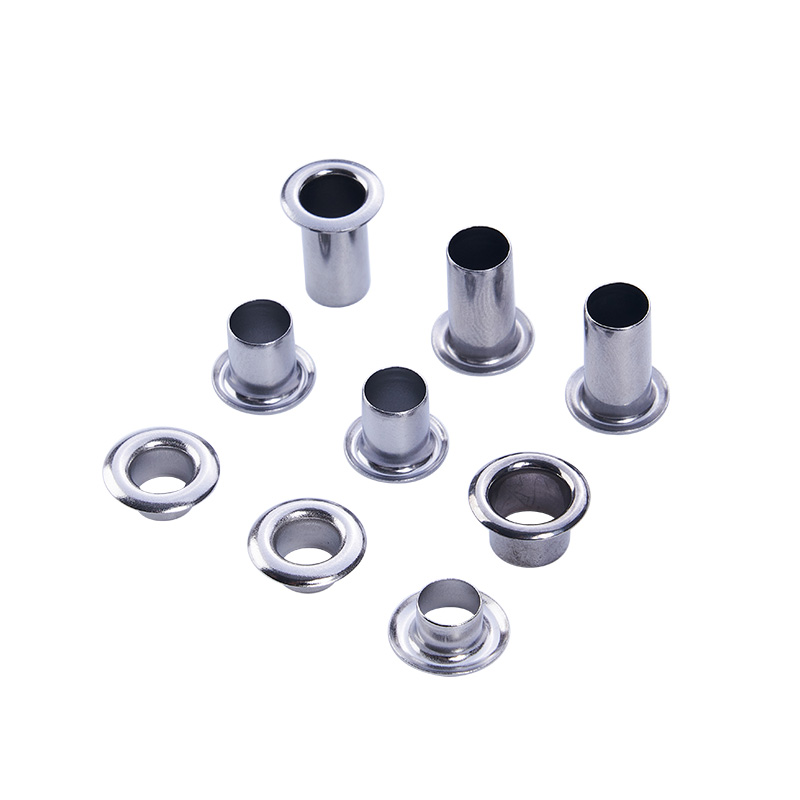
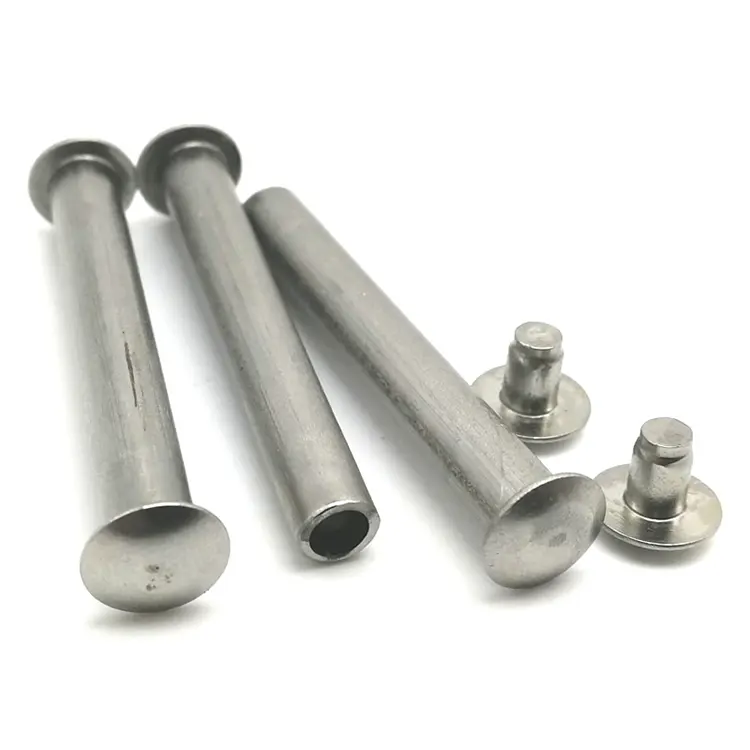

Dybttrukket metalstempling
En dybttrukket del svigter på en af to måder - flangen rynker eller sidevæggen rives. Begge styres af de samme tre variabler: råemneholderkraft, matriceradius og smøring. Nuote Metals producerer dybtrukne metalstemplinger i Kina med disse variabler matchet til hvert materiale og hvert tegnetrin. Kopper, skaller og huse fra 0,1 mm til 6,0 mm tykke. PPAP dokumenteret.
Send forespørgsel
Produkt beskrivelse
En dybttrukket del fejler på en af to måder. Flangen rynker - materialet spænder, fordi emneholderen ikke holder det fladt. Eller sidevæggen rives - materialet strækker sig ud over dets formningsgrænse, fordi stansekraften er for høj, og matricens radius er for skarp. Rynker og rivning er modsatte fejl: den ene kommer fra for lidt tilbageholdenhed, den anden fra for meget kraft.
Dybttrukket metalstempling er processen med at afbalancere disse to fejl - at holde flangen flad nok til at forhindre rynkning, samtidig med at materialet tillader at flyde ind i matricen uden at rive sidevæggen. Vægten styres af tre variabler: råemneholderkraft, matriceradius og smøring. Når alle tre er afstemt efter materialet og trækstadiet, tegner delen rent. Når en er forkert, fejler delen - og fejltilstanden fortæller dig, hvilken variabel du skal ændre.
Hos Nuote Metals producerer vi dybtrukne metaldele med emneholderkraft, matriceradius og smøring tilpasset hvert materiale og træktrin. Denne artikel dækker de to fejltilstande, de tre variabler, og hvad du skal verificere, før du accepterer en dybttrukket del.

Rynker vs. rivning – Sådan læser du fejlen
Fejltilstanden fortæller dig, hvilken variabel der er forkert. En krøllet flange og en revet sidevæg er ikke det samme problem - og løsningen er ikke den samme.
| Fejltilstand | Hvor det vises | Grundårsag | Hvad skal justeres |
|---|---|---|---|
| Flange rynker | Yderkant, mellem emneholder og matrice | Blankholderkraften er for lav – eller for høj | Juster tomholderens kraft, så den passer til scenen |
| Sidevæg i stykker | Punch næse, nederste hjørne | Matriceradius for skarp, friktion for høj | Øg matricens radius, forbedre smøringen |
| Vægudtynding | Punch næse, sidevæg | Tegningsforholdet er for aggressivt for materialet | Reducer trækforholdet pr. trin |
| Appelsinskal | Sidevægs overflade | Grov kornstruktur, utilstrækkelig udglødning | Bekræft materialets kornstørrelse, udglød før tegning |
Flangerynkning opstår, når emneholderen ikke styrer flangen. For lidt kraft - materialet spænder. For meget kraft - materialet kan ikke flyde, og sidevæggen rives i næste træk. Kraften skal tilpasses scenen.
Sidevægsrivning forekommer ved slagnæsen - punktet for den største belastning. Årsagerne er en skarp dyseradius, høj friktion eller et aggressivt trækforhold. Rettelsen er ikke mere blank-holder-kraft - det gør riven værre.
Vægudtynding er en forløber for rivning - væggen tynder ud, før den revner. Hvis vægtykkelsen ved stansenæsen falder til under 80 % af emnets tykkelse, er delen i fare i næste træktrin.
For disse dele er fejltilstanden diagnosen - den fortæller dig, hvilken variabel du skal ændre. En leverandør, der øger blankholderens kraft til at rette en flænge, vil gøre flængen værre. En leverandør, der reducerer kraften til at rette en rynke, vil gøre rynken værre.
Variabel 1 – Blank-Holder Force: The Wrinkle Control
Emneholderen holder flangen flad, mens stansen skubber materialet ind i matricen. Kraften skal være høj nok til at forhindre rynkning - men lav nok til at tillade materialet at flyde indad uden at rives.
Hvordan emneholderkraft ændrer sig med materiale og scene:
- Første træk – højeste kraft – flangen er størst og mest tilbøjelig til at rynke.
- Andet træk - lavere kraft - flangen er mindre, og materialet er allerede arbejdshærdet.
- Rustfrit stål – højere kraft end kulstofstål – rustfrit arbejde hærder hurtigere og modstår flow.
- Aluminium – lavere kraft end stål – aluminium flyder lettere og rynker mindre.
Sådan styrer vi det:
- Hydraulisk emneholderpude med trykregulering - ikke en mekanisk fjeder.
- Tving indstillet pr. træktrin – ikke en enkelt indstilling for hele sekvensen.
- In-die-kraftovervågning - en vejecelle registrerer en ændring i kraft og signalerer pressen om at justere.
I denne operation er emneholderkraften ikke et enkelt tal - det er en profil, der ændres med træktrinnet og materialet.
Variabel 2 – Die Radius: The Tear Control
Matriceradius er den krumning, materialet flyder over, når det kommer ind i matricen. En skarp radius koncentrerer belastningen - materialet strækker sig mere i radius, og sidevæggen rives ved punch-næsen. En større radius fordeler belastningen.
Minimum matriceradius efter materiale:
- Kulstofstål – ≥6× materialetykkelse
- Rustfrit stål – ≥8× materialetykkelse
- Aluminium – ≥4× materialetykkelse
- Kobber – ≥5× materialetykkelse
Sådan styrer vi det:
- Matriceradius angivet pr. materiale og tykkelse - ikke en standardværdi for alle dele.
- Matriceindsatser kan udskiftes - radius kan øges uden at genopbygge hele matricen, hvis det første forsøg revner.
- Radius poleret til Ra 0,2μm - en grov radius øger risikoen for friktion og rivning.
Til dyb tegning er matricens radius ikke en detalje - det er forskellen mellem en del, der trækker, og en del, der rives.
Variabel 3 – Smøring: Friktionskontrollen
Friktion mellem emnet og matricen styrer, hvor let materialet flyder. For meget friktion - materialet modstår flow, slagkraften stiger, og sidevæggen rives. For lidt friktion - materialet flyder for let, og emneholderen kan ikke styre flangen.
Smøremiddel efter materiale:
- Kulstofstål – standard vandbaseret eller oliebaseret træksmøremiddel.
- Rustfrit stål – smøremiddel med høj filmstyrke – rustfri galder, hvis filmen går i stykker.
- Aluminium – vandbaseret smøremiddel – oliebaseret kan plette overfladen før anodisering.
- Kobber – højviskositetssmøremiddel – kobber galder let og kræver en film, der forbliver på emnet.
Sådan styrer vi det:
- Smøremiddel tilpasset materialet – ikke et enkelt smøremiddel til alle metaller.
- Filmtykkelse kontrolleret - en ensartet film, ikke en oversvømmelse.
- Rengøring før udglødning - resterende smøremiddel kan karbonisere i ovnen og påvirke næste træk.
Et rigtigt eksempel – 304 rustfrit dybttrukket hus med flangerynke
En tysk pumpeproducent havde brug for et 304 rustfrit hus med en vægtykkelse på 1,5 mm, 45 mm trækdybde og en flange fri for rynker. Deres tidligere leverandør tegnede huset i to trin - flangen krøllede ved det første træk, og leverandøren øgede emneholderens kraft til at reparere den. Rynken forsvandt, men sidevæggen rev i slagnæsen i det andet træk.
Hvad vi gjorde anderledes:
- Reducerede blankholderkraften ved første træk - rynken var forårsaget af for meget kraft, ikke for lidt. Kraften pressede flangen sammen og begrænsede flowet.
- Øgede matricens radius fra 6× til 9× materialetykkelse - den skarpere radius var koncentrerende belastning ved punch-næsen.
- Skiftet til et smøremiddel med høj filmstyrke til rustfrit - standardsmøremidlet brød sammen under træktrykket.
- Tilføjet en mellemudglødning mellem træk - genoprettet duktilitet før det andet træk.
- Sendte 180.000 styk med nul rynker og nul tårer. Kunden justerede indgående inspektion til en prøve på 5 stykker pr. lot – vores CMM- og planhedsdata blev accepteret som kvalitetsregistrering.
Dette er, hvad dybttrukket metalstempling skal levere:ikke bare en kop, der måler korrekt, men en del, hvis flange er flad, og hvis sidevæg er intakt - fordi de tre variabler blev tilpasset til materialet og trækstadiet, ikke justeret ved forsøg og fejl.
Standard reference:Trækforhold og matriceradier følger DIN 8584 (standard for dybtrækningsproces) og ISO 2768-mK, medmindre en snævrere forklaring er specificeret. Presseudstyr: Aida og Schuler servopresser fra 100 til 600 tons.
Ofte stillede spørgsmål
Q1: Hvorfor rynker flangen ved dybttrukket metalstempling?
A: Flange-rynkning opstår, når emneholderens kraft ikke passer til træktrinnet. For lidt kraft - materialet spænder. For meget kraft - materialet kan ikke flyde, og sidevæggen rives i næste træk. Hvis forøgelse af kraften forårsager rivning, er det virkelige problem matricens radius eller smøringen - ikke emneholderen. For dybttrukket metalstempling er rynker og rivning modsatte fejl - løsningen for den ene kan forårsage den anden, hvis den grundlæggende årsag er fejldiagnosticeret.
Spørgsmål 2: Hvorfor rives sidevæggen i næsen?
A: Sidevægsrivning forekommer på det punkt, hvor den største belastning er. Årsagerne er: matriceradius for skarp, smøring utilstrækkelig, trækforhold for aggressivt eller materiale utilstrækkeligt udglødet. Rettelsen er ikke mere blank-holder-kraft - det gør riven værre. Løsningen er en større matriceradius, bedre smøring, et lavere trækforhold eller en ekstra udglødning. Rivningsplaceringen fortæller dig, hvilken variabel der er forkert - ved slagnæsen er det en belastning; ved matricens radius er det friktion.
Q3: Hvad driver prisen på dybtrukne metaldele?
A: Tre faktorer: antal træktrin, udglødningscyklusser og matricekompleksitet. En del, der kræver tre træk og to udglødninger, koster mere end en del, der kræver et træk - pressetiden, udglødningstiden og håndteringen mellem trinene øger omkostningerne. Matriceradius og emneholderpuden øger værktøjsomkostningerne - en hydraulisk pude er dyrere end en mekanisk fjeder. Vi giver en omkostningsfordeling sammen med tilbuddet, der viser, hvilken fase der driver prisen.
Q4: Hvad er minimumsordremængden for dybtrukne metaldele?
A: For en ny dybtrækker er minimumsordren typisk 30.000 styk – derunder dominerer værktøjsomkostningerne. Til prototyper eller lavvolumen-kørsler kan vi producere dele på en enkelt-trins trækning eller ved at spinde - minimum 1.000 stykker. For dele, der allerede er i produktion, kan gentagne ordrer være så lave som 10.000 styk. Vi gennemgår volumen og trækforholdet, før vi anbefaler den rigtige værktøjstilgang.
Q5: Hvornår er dyb tegning ikke den rigtige proces?
Sv: Dybttrækning er ikke det rigtige valg, når: (1) trækdybden er mindre end 0,5× diameteren - en standardstempling med en formet fordybning er billigere; (2) volumen er under 5.000 stykker - værktøjsomkostningerne kan ikke amortiseres, og spinding eller bearbejdning kan være mere økonomisk; (3) materialet er for tykt i forhold til diameteren - stansekraften overstiger pressekapaciteten, og varmformning eller bearbejdning er påkrævet. Til dybttrukket metalstempling fortæller vi dig, hvornår processen ikke passer - før du investerer i værktøj.
Q6: Kan du give DFM-feedback, før jeg afgiver en ordre?
A: Ja. Send os en tegning med materiale, tykkelse, trækdybde og flangekrav. Vores ingeniørteam beregner trækforholdet, kontrollerer matricens radius i forhold til materialet og bekræfter, om delen kan trækkes i det antal trin, du forventer - eller om den har brug for flere udglødninger eller et større emne. For en trækdybde, der er større end 1,5× diameteren, kan vi anbefale en teststrimmel eller en første artikel, før vi forpligter os til produktionsværktøj.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.

X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik