Produkter
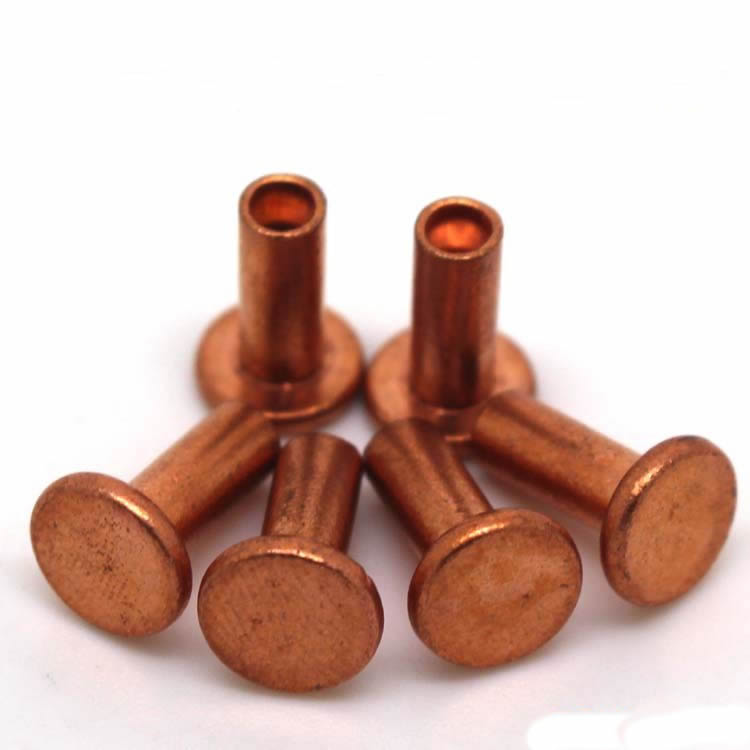
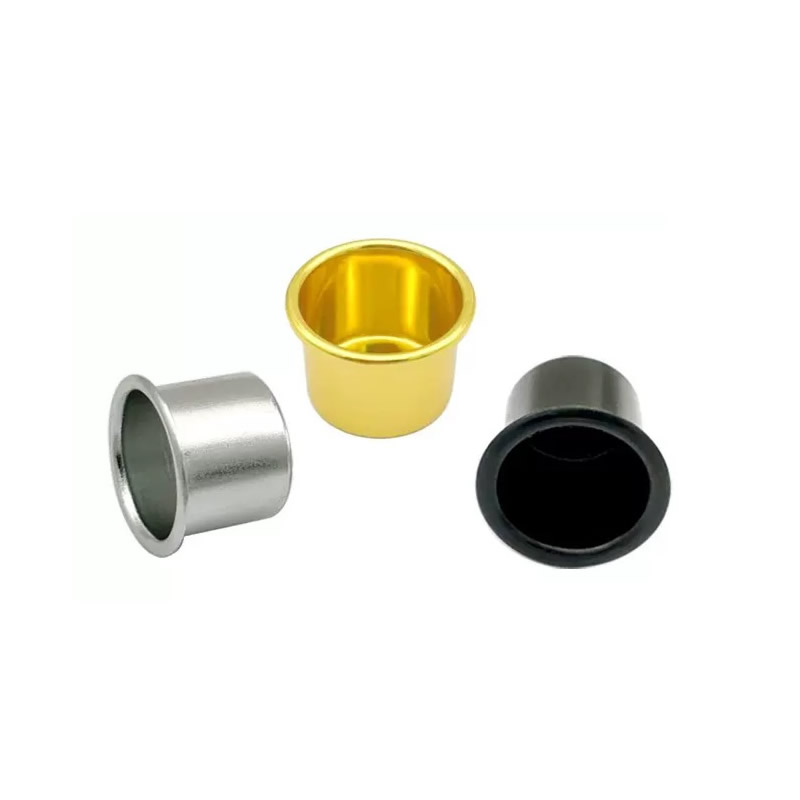
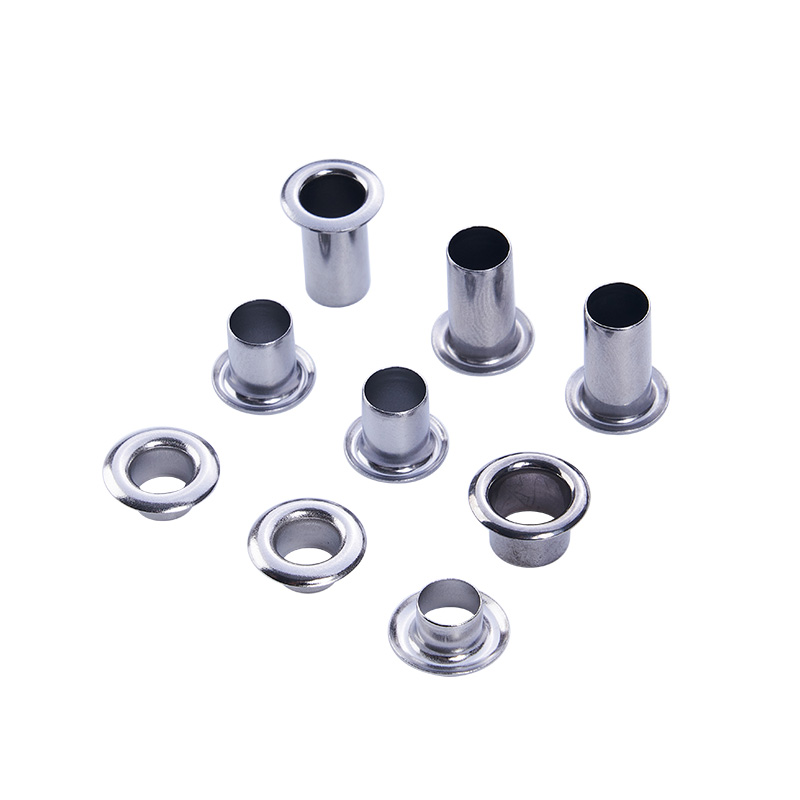
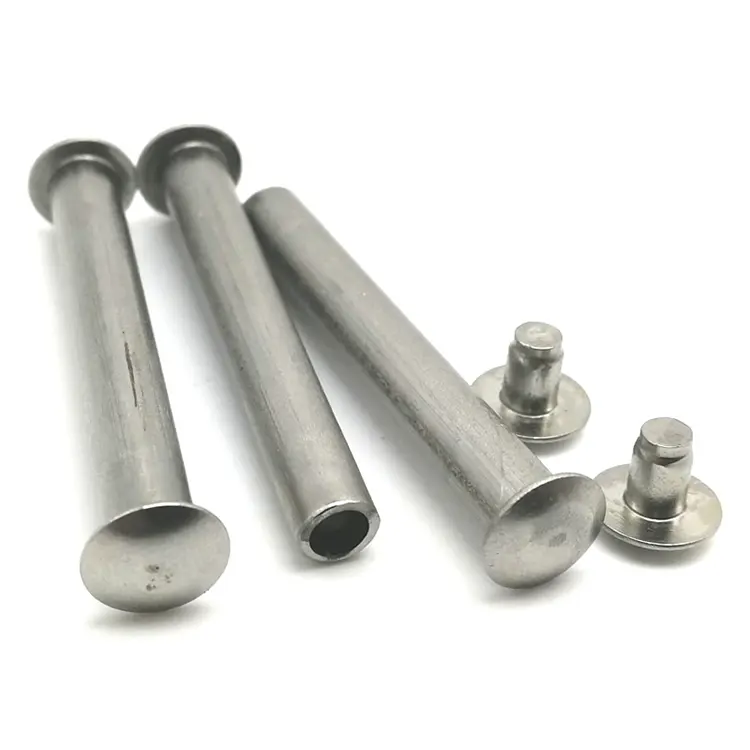
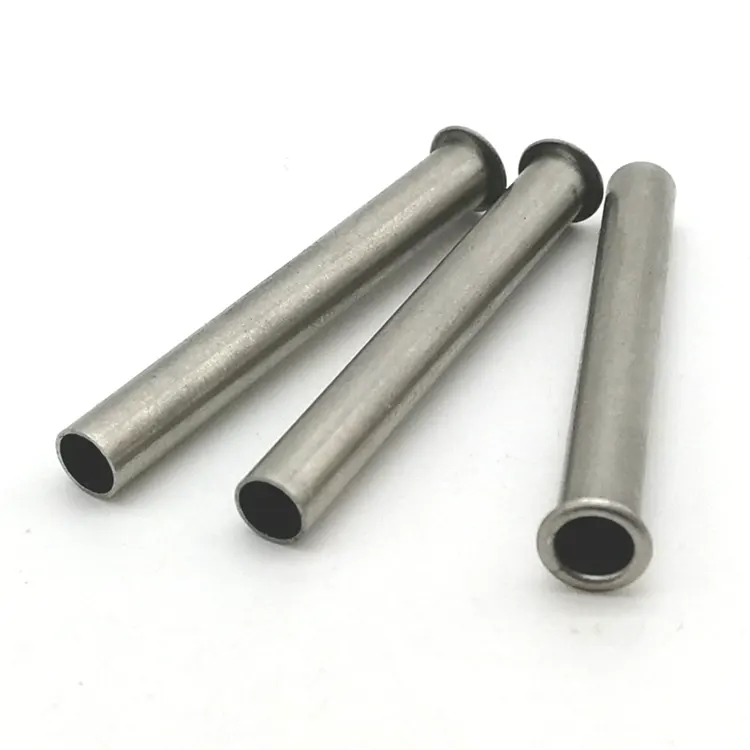
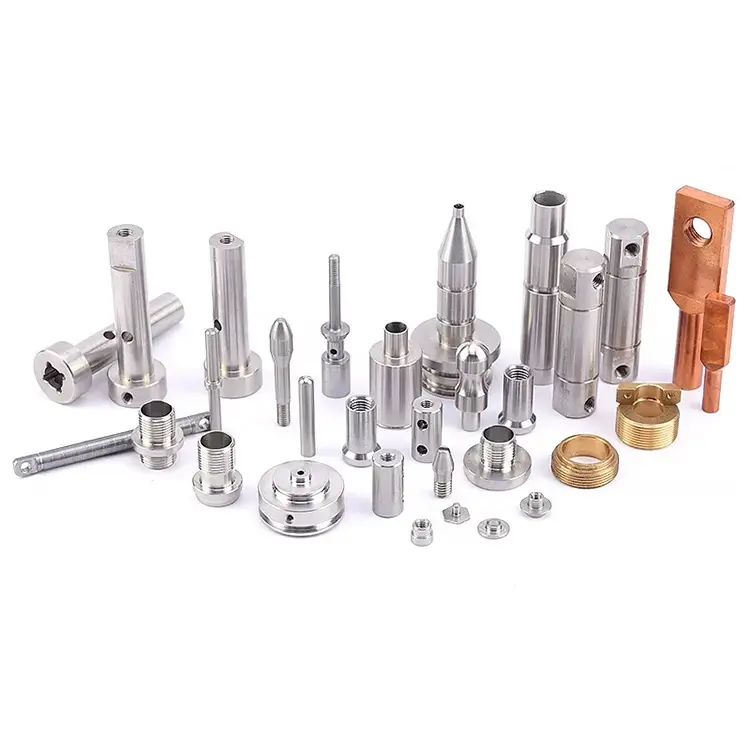
Maskinbearbejdede komponenter
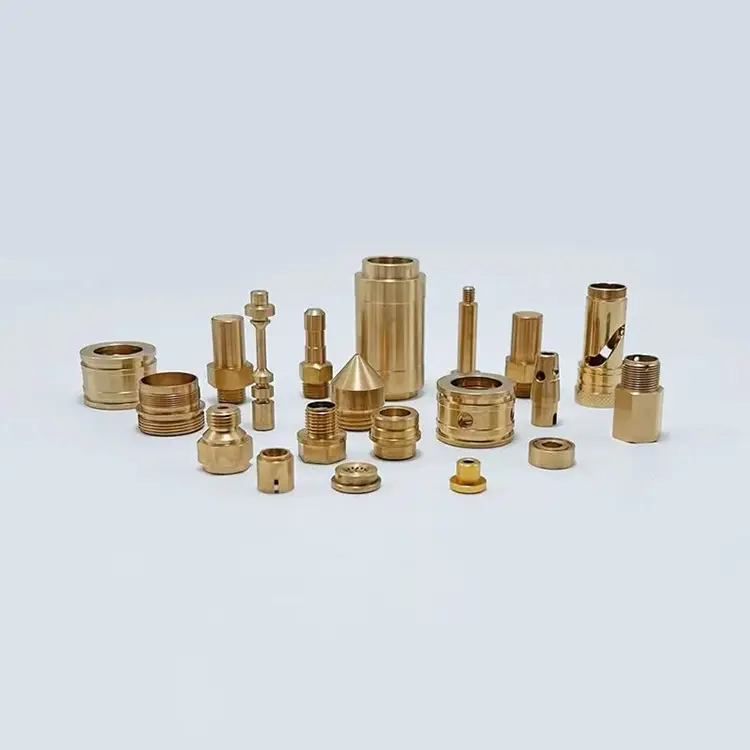
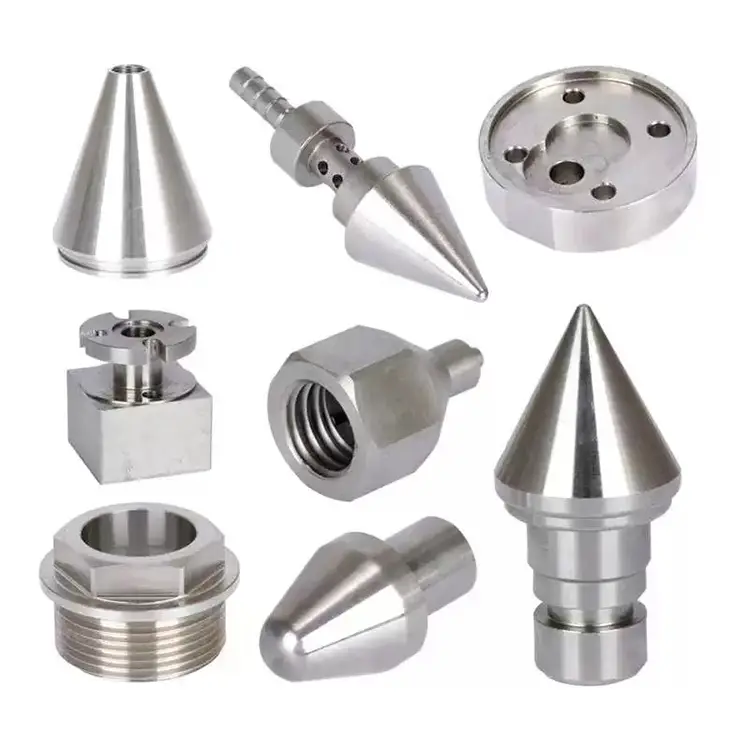
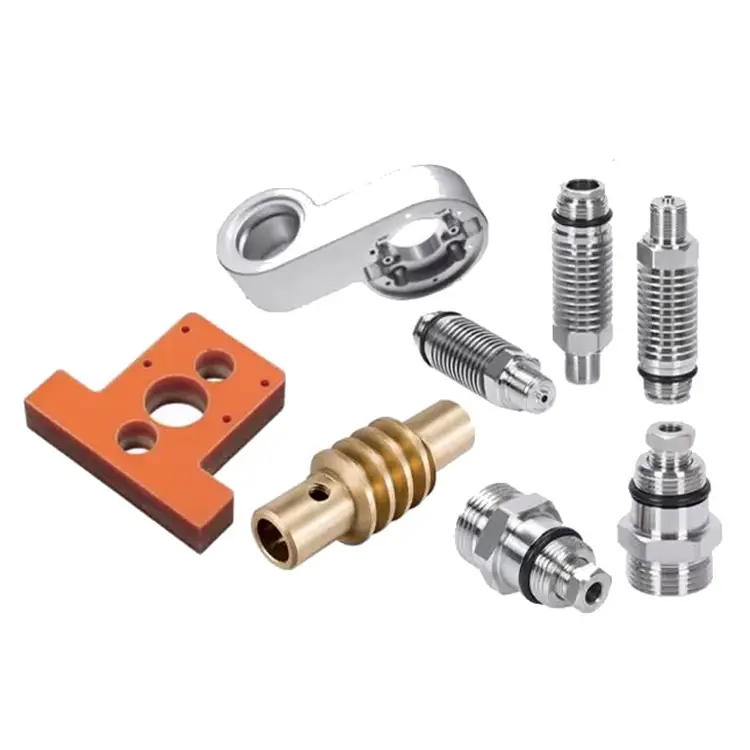
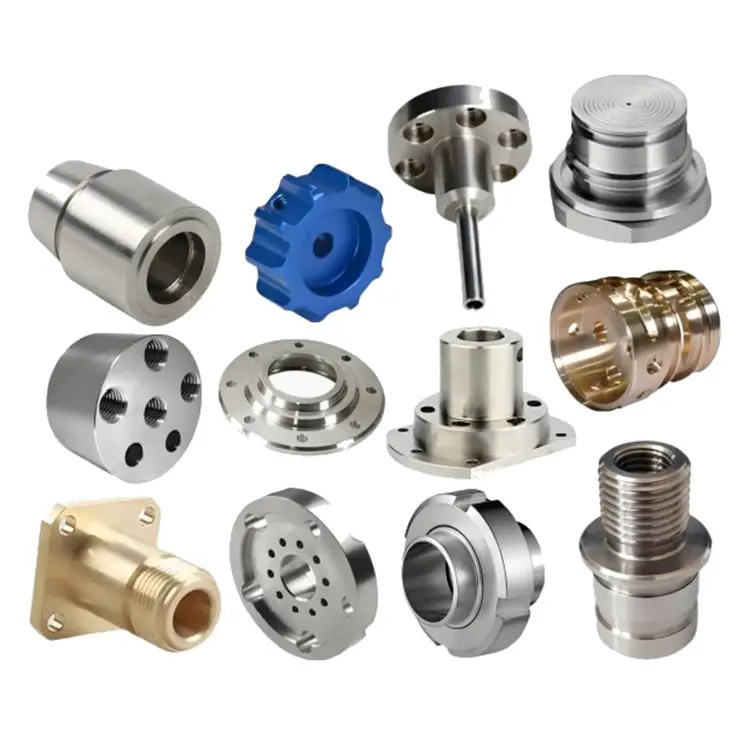
Nuote Metals er specialiseret i bearbejdede komponenter, der fremstilles af forskellige materialer, herunder aluminium, stål, rustfrit stål, messing og titanium. Med fokus på præcision og effektivitet bruger vi fuldautomatiske CNC-maskiner til at opnå uovertruffen dimensionel repeterbarhed og produktivitet.
Send forespørgsel
Produkt beskrivelse
Maskinbearbejdede komponenter – Start med funktionen, ikke maskinen
De fleste købere sender en tegning og spørger: "Kan du lave denne?" Tegningen specificerer materiale, tolerance og overfladefinish. Men det forklarer sjældent hvorfor. Hvorfor 4140 i stedet for 1045? Hvorfor 28–32 HRC i stedet for 45 HRC? Hvorfor Ra 0,4μm på denne boring, men Ra 1,6μm på den?
Når funktionen ikke er forstået, bearbejdes komponenten til tegningen - og fejler i drift. Et skaft der slides for tidligt. Et hus, der revner under vibrationer. En bøsning, der sætter sig fast efter tre måneder. Tegningen blev opfyldt. Funktionen var ikke.
Hos Nuote Metals fremstiller vibearbejdede komponenterved at starte med funktionen: hvad delen skal gøre, hvad skal den overleve, og hvordan vil den fejle, hvis noget er galt. Derefter vælger vi det materiale, varmebehandling og bearbejdningsproces, der passer til. Denne artikel forklarer, hvordan det omvendte valg fungerer, og hvorfor det producerer komponenter, der holder længere end tegningen alene.
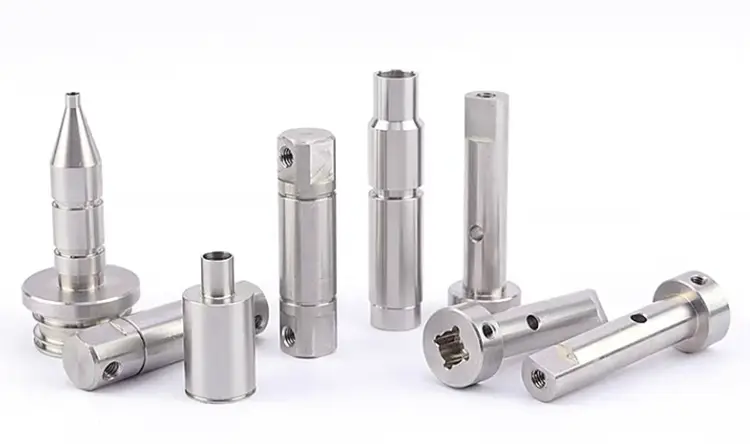
De fire funktioner, der driver komponentvalg
Hver bearbejdet komponent tjener mindst én primær funktion. Funktionen bestemmer materialet, varmebehandlingen og de kritiske inspektionspunkter.
1. Slidstyrke.
Komponenter, der glider, roterer eller kommer i kontakt med slibende medier - bøsninger, slidplader, ventilsæder, knastfølgere. Materialet skal modstå tab af overflademateriale. Hårdhed og mikrostruktur betyder mere end trækstyrke. Typiske valg: 440C, D2, karbureret 8620, nitreret 4140.
2. Træthedsmodstand.
Komponenter, der roterer eller cykler under belastning - aksler, aksler, plejlstænger, fjedre. Materialet skal modstå revneinitiering og udbredelse. Renlighed, korngennemstrømning og overfladefinish betyder mere end bulkhårdhed. Typiske valg: 4340, 4140, 17-4 PH, kugleblæsede overflader.
3. Korrosionsbestandighed.
Komponenter, der er udsat for fugt, kemikalier eller salt - marine armaturer, dele til fødevareudstyr, kemiske ventilhuse. Materialet skal modstå elektrokemiske angreb. Legeringskemi og passivering betyder mere end styrke. Typiske valg: 316, 17-4 PH, duplex rustfri, titanium.
4. Præcisionspasning.
Komponenter, der samles med snæver spillerum eller interferens - spoler, ærmer, optiske holdere, instrumentdele. Materialet skal holde dimension under termisk cykling. Termisk ekspansion og bearbejdelighed betyder mere end hårdhed. Typiske valg: 6061, 7075, 303, messing, bronze.
En komponent kan tjene mere end én funktion. En hydraulisk ventilspole skal modstå slid (glidekontakt) og holde præcisionspasning (frigang). Materialet og varmebehandlingen skal opfylde begge dele - derfor gennemgår vi funktionen, før vi anbefaler en karakter.
Fra funktion til fremstilling – hvordan vi vælger omvendt
Når funktionen er klar, følger fremstillingsruten. Her er den logik, vi bruger til fællesbearbejdede komponenter:
| Fungere | Materiale Retning | Varmebehandling | Kritisk bearbejdningspunkt | Inspektionsfokus |
|---|---|---|---|---|
| Slidstyrke | Kulstof-/værktøjsstål | Gennemhærdning eller saghærdning | Slib efter hærdning, ikke vend | Hårdhed, kassedybde, Ra |
| Træthedsmodstand | Legeret stål, ren smelte | Sluk & temperament | Kornstrøm, ingen skarpe fileter | Overfladefinish, restspænding |
| Korrosionsbestandighed | Rustfri, titanium | Løsning udglødning / passiver | Undgå udtværing, kontroller varmen | Passivationstest, kemi |
| Præcis pasform | Aluminium, messing, rustfri | Afspænding før afslutning | Termisk kompensation | CMM, rundhed, koncentricitet |
| Kombineret slid + pasform | 4140 nitreret, 17-4 PH | Nitrid eller H900 | Hård drejning eller slibning efter behandling | Hårdhed + CMM + Talyrond |
Hvorfor denne tabel er vigtig:En køber, der specificerer 4140 ved 28–32 HRC for en slidanvendelse, underspecificerer komponenten. En køber, der specificerer 440C ved 58 HRC for en træthedskritisk aksel, overspecificerer hårdhed og underspecificerer renlighed. Funktionen bestemmer den korrekte kombination – ikke tegningen alene.
Almindelige fejltilstande – og hvordan bearbejdning forhindrer dem
Hver maskinbearbejdet komponent fejler på en forudsigelig måde. Hver fejltilstand peger tilbage på en bearbejdnings- eller materialebeslutning, der blev truffet – eller undgået – under produktionen.
Slidsvigt.Tab af overflademateriale accelererer, når hårdheden er utilstrækkelig, eller overfladefinishen er for ru. En bøsning drejet til Ra 1,6μm vil slides hurtigere end én jord til Ra 0,4μm - selv med samme materiale og hårdhed. For slidkritiske komponenter sliber eller hårddrejer vi den funktionelle overflade og verificerer Ra med et profilometer.
Træthedsfejl.Revner starter ved overfladedefekter - værktøjsmærker, slibeforbrændinger, skarpe fileteradier. Et skaft med en 0,2 mm filetradius vil svigte hurtigere end et med 0,5 mm, selvom begge opfylder tegningen. For udmattelseskritiske komponenter specificerer vi generøse fileteradier og inspicerer for slibebrænding ved hjælp af en nitalætsningstest.
Korrosionsfejl.Rustfri komponenter fejler, når bearbejdning udtværer overfladen eller indlejrer jernpartikler. Det passive lag kan ikke dannes, og pitting begynder. Til korrosionskritiske komponenter bruger vi dedikeret værktøj, nitrogenkølet efterbehandling og verificerer passivering med en ferroxyltest.
Tilpasningsfejl.Komponenter, der binder eller lækker, svigter normalt, fordi der ikke blev taget højde for termisk ekspansion - eller fordi datumet skiftede mellem operationer. For præcisionstilpassede komponenter bearbejder vi i en temperaturstyret celle og bruger det samme datum til drejning, fræsning og inspektion.
Et rigtigt eksempel – 4140 nitreret slidbøsning
En nordamerikansk producent af landbrugsudstyr havde brug for en 4140 stålbøsning til et jordindgribende værktøj. Bøsningen kom i kontakt med slibende jord ved høj belastning. Deres tidligere leverandør bearbejdede delen til tegningen - 4140, 28-32 HRC, Ra 1,6 μm - og bøsningen blev slidt op på seks uger.
Problemet: Tegningen specificerede hårdhed, men ikke nitreringstrinnet. Ved 28–32 HRC var overfladen for blød til slibende slid. Ra 1,6μm finish accelererede materialetab.
Hvad vi gjorde anderledes:
- Gennemgik funktionen (slibende glidende slid) og anbefalede nitrering til 55–62 HRC kassehårdhed – ikke kun gennemhærdning.
- Bearbejdet boringen overstørrelse for at kompensere for nitreringsvækst.
- Jord boringen efter nitrering til Ra 0,4μm – ikke vendt.
- Sendt 2.000 stk. Bøsningens levetid steg fra 6 uger til 14 måneder. Kunden ændrede tegningen til at specificere nitrering og Ra 0,4μm.
Dette er hvadbearbejdede komponenterskal levere: ikke bare en del, der opfylder tegningen, men en del, der opfylder den funktion, tegningen skulle beskrive.
Ofte stillede spørgsmål om komponentvalg
Q1: Kan du anbefale en materiale- og varmebehandling baseret på min ansøgning?
A: Ja. Vi foretrækker at starte med funktionen – hvad komponenten skal modstå, hvordan den bevæger sig, og hvilket miljø den opererer i. Ud fra det anbefaler vi materiale, varmebehandling og kritiske inspektionspunkter. Når vi anmelderbearbejdede komponenterfor kunder kontrollerer vi, om tegningens specifikationer matcher den påtænkte funktion. Hvis der er en uoverensstemmelse – såsom 4140 ved 28 HRC for en slibende slid-applikation – markerer vi det, før vi citerer. Dette forhindrer en komponent, der opfylder tegningen, men fejler i drift.
Q2: Hvad er den mest almindelige fejl, du ser i komponenttegninger?
A: Angivelse af hårdhed uden at specificere varmebehandlingsprocessen. "4140, 28-32 HRC" fortæller os bulkhårdheden, men ikke om overfladen skal nitreres, karbureres eller induktionshærdes. Til slidanvendelser betyder kassens hårdhed og kassedybde mere end kernehårdheden. Ved træthedsapplikationer betyder renlighed og overfladefinish mere end hårdhed. Vi gennemgår hver tegning for dette hul og anbefaler den manglende specifikation før produktion.
Q3: Hvordan verificerer du, at en bearbejdet komponent vil udføre sin funktion?
A: Vi verificerer de funktioner, der styrer funktionen – ikke kun målene på tegningen. For en slidkomponent verificerer vi overfladehårdhed, kassedybde og Ra. For en udmattelseskomponent verificerer vi filetradier, overfladefinish og restspænding (hvor specificeret). For en korrosionskomponent verificerer vi passivering og kemi. For en præcis tilpasningskomponent verificerer vi rundhed, koncentricitet og pasform med en funktionel måler. Inspektionsrapporten afspejler funktionen, ikke kun tegningen. Sådan sikrer vi detbearbejdede komponenterfra Nuote Metals udfører i service – ikke kun på inspektionsbænken.
Hot Tags: Leverandør af bearbejdede komponenter, producent af præcisionsbearbejdede dele, Custom CNC-bearbejdningstjenester
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik