Produkter
Præcisionsbearbejdningsservice
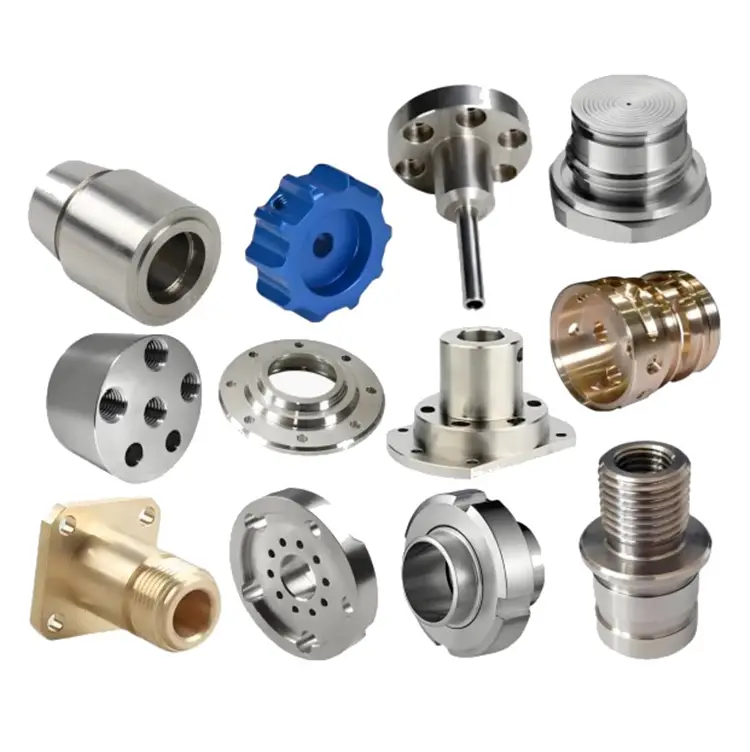
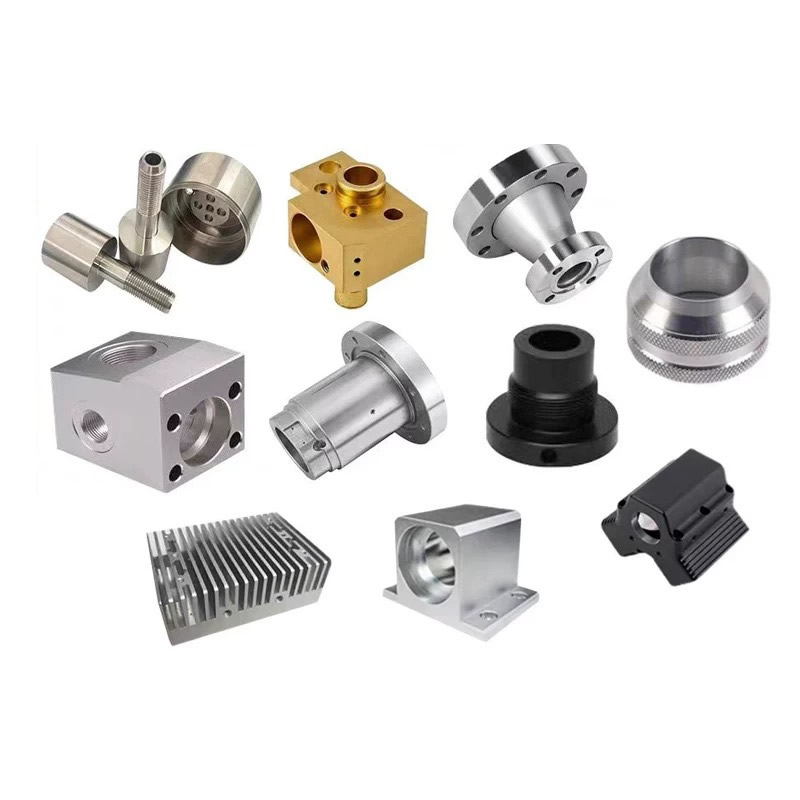
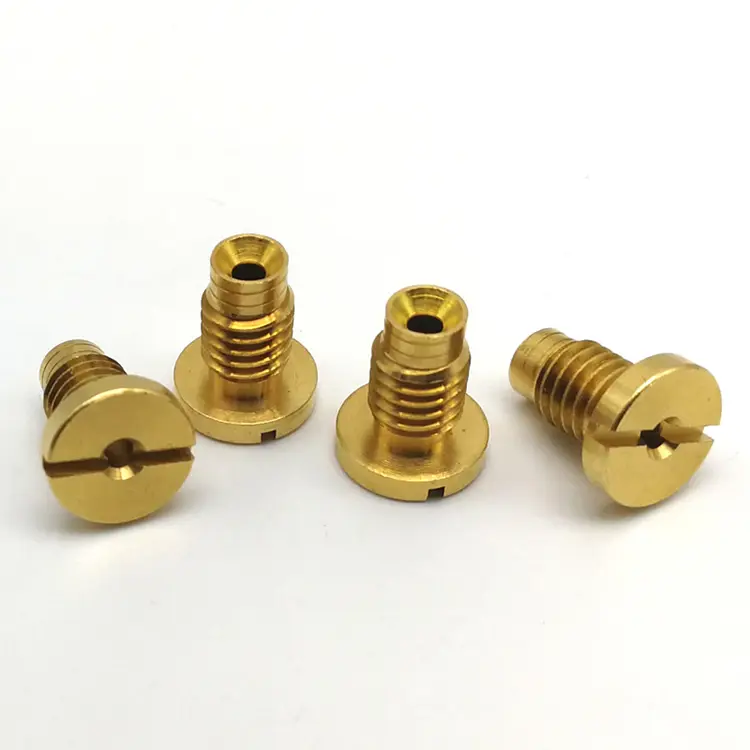
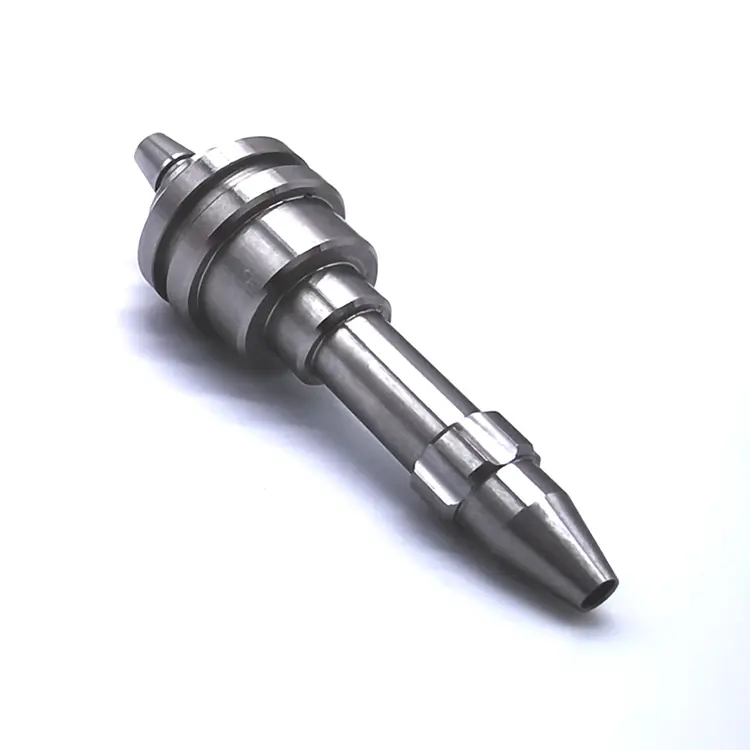
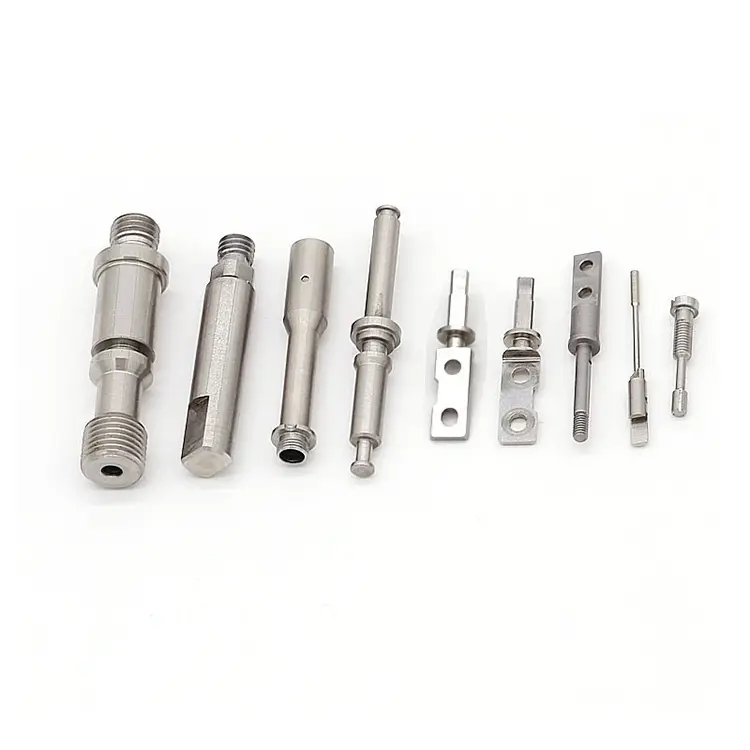
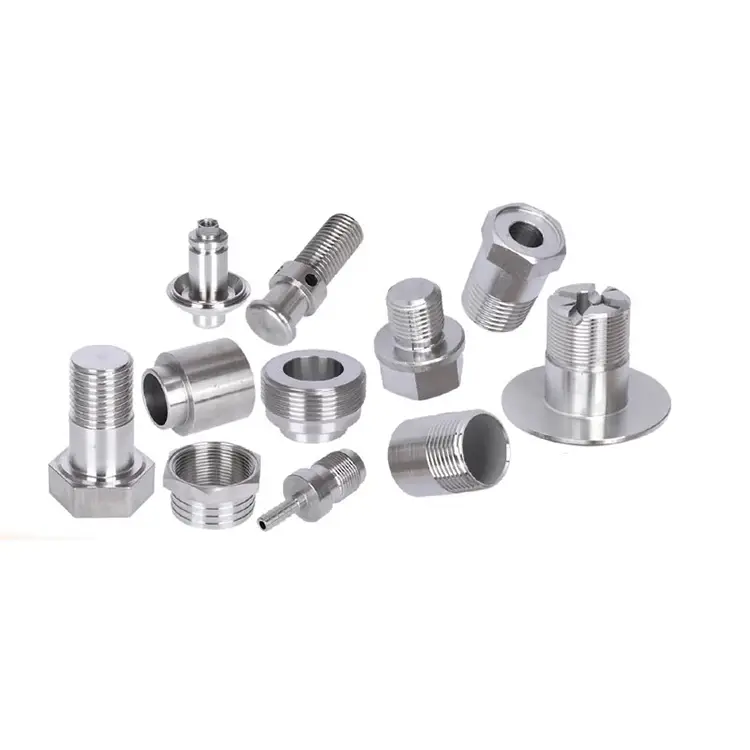
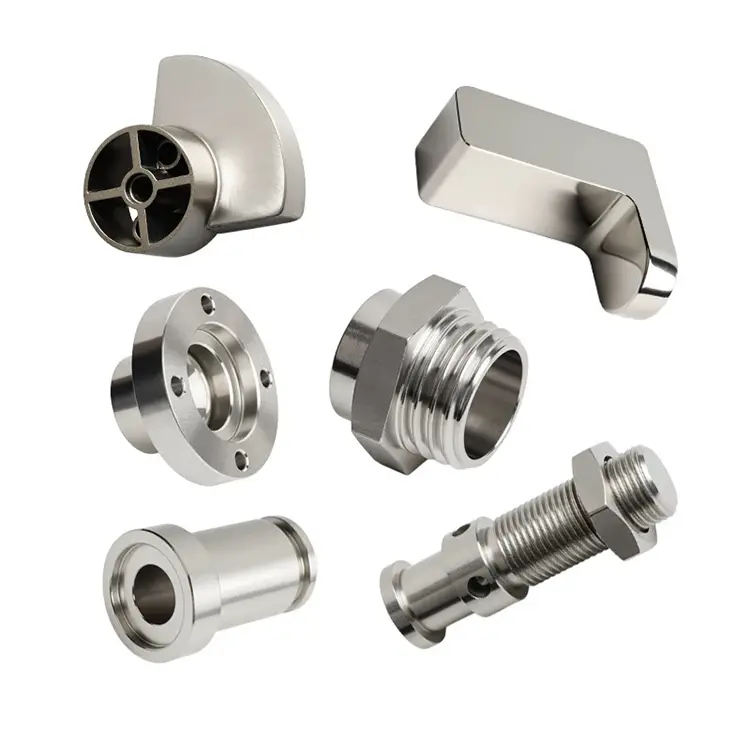
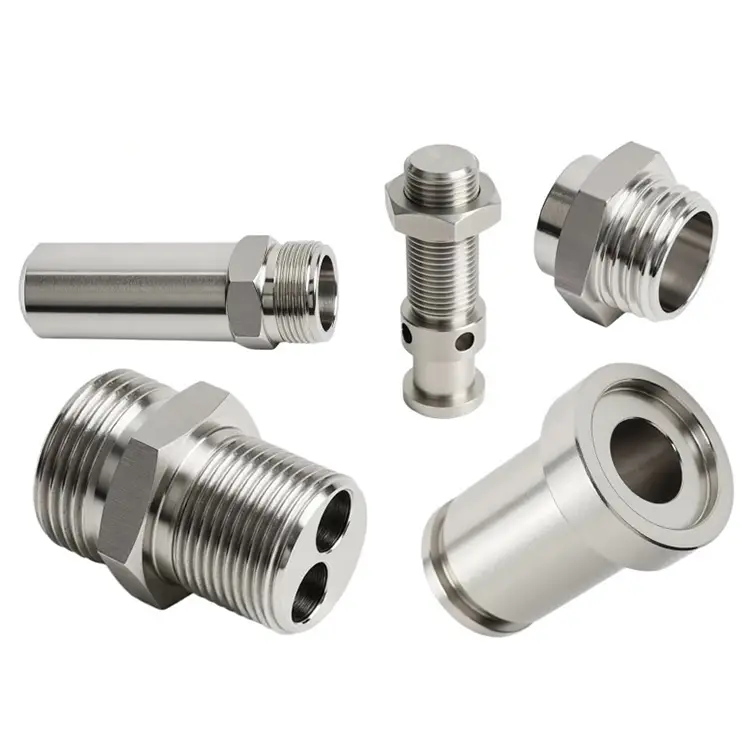
Nuote Metals tilbyder præcisionsbearbejdning i Dongguan, Kina, de CNC-bearbejdede dele fremstillet af Nuote er præcise komponenter formet af computerstyrede maskiner, der følger programmerede instruktioner.
Send forespørgsel
Produkt beskrivelse
Præcisionsbearbejdning – Det rigtige arbejde starter mellem operationerne
En præcisionsdel fejler sjældent, fordi en operation blev udført dårligt. Det mislykkes, fordi to operationer ikke stemte overens. Drejeværkstedet refererede til ét datum. Fræseriet henviste til en anden. Varmebehandleren flyttede delen, og kværnen kunne ikke rette den. Hver leverandør leverede det, de blev bedt om. Monteringen fungerede stadig ikke.
Præcisionsbearbejdninghandler ikke om at køre flere maskiner. De handler om at styre rummet mellem operationer – datumoverførslerne, lagergodtgørelserne, inspektionsoverdragelserne og tolerancekæden, der forbinder det ene trin til det næste. Hos Nuote Metals koordinerer vi hver operation under én datumstrategi og én inspektionsfil. Denne artikel forklarer, hvordan denne koordinering fungerer, og hvorfor den betyder mere end nogen enkelt maskinspecifikation.
Multi-Process Tolerance Problemet – Hvorfor sælgere er uenige
Når en del kræver drejning, fræsning, varmebehandling og slibning, introducerer hver operation variation. Problemet er ikke selve variationen – det er manglen på koordinering mellem de mennesker, der forårsager det.
Dato uoverensstemmelse.Den drejende sælger refererer til ansigtet og boringen. Fræseleverandøren refererer til den ydre diameter. Inspektionsleverandøren henviser til hvilken overflade der er lettest at fastspænde. Funktioner, der bør tilpasses, gør det ikke, fordi ingen var enige om den samme oprindelse.
Gæt på lagergodtgørelse.Drejeleverandøren efterlader 0,3 mm til varmebehandlingsforvrængning. Varmebehandleren flytter delen med 0,5 mm. Kværnen kan ikke genvinde tolerancen, fordi der ikke er nok lager tilbage. Hver leverandør gjorde, hvad de troede var rigtigt - men ingen målte den faktiske forvrængning, før de fastsatte godtgørelsen.
Inspektionsafleveringshuller.Drejeleverandøren måler før varmebehandling. Kværnen måler efter. Ingen måler dimensionen imellem, så ingen ved, hvor meget delen bevægede sig - eller hvilken operation der forårsagede afdriften.
En præcisionsbearbejdningstjeneste, der styrer flere processer, skal løse disse tre problemer, før den første spån skæres. Det er det, der adskiller en koordineret service fra en liste over maskinkapaciteter.
Vores servicedækning – hvad vi koordinerer internt vs. partnerskab
Vi hævder ikke at gøre alt selv. Vi hævder at kontrollere alt under ét kvalitetssystem – uanset om driften foregår på vores etage eller hos en partner.
| Behandle | Hvor det kører | Hvad vi kontrollerer |
|---|---|---|
| CNC drejning | In-house | Datum, værktøj, in-proces SPC |
| CNC fræsning | In-house | Datum, armaturdesign, funktionsverifikation |
| 5-akset mølle-drejning | In-house | Single-setup datum, kompleks geometri |
| Varmebehandling | Samarbejdet | Cyklusparametre, forvrængningsmåling, lagerkompensation |
| Slibning | In-house | Samme datum som drejning/fræsning, endelig tolerance |
| Efterbehandling | In-house / Partnered | Belægningstykkelse, efterbelægningsinspektion |
| Afsluttende inspektion | In-house | CMM, Talyrond, dimensionsrapport |
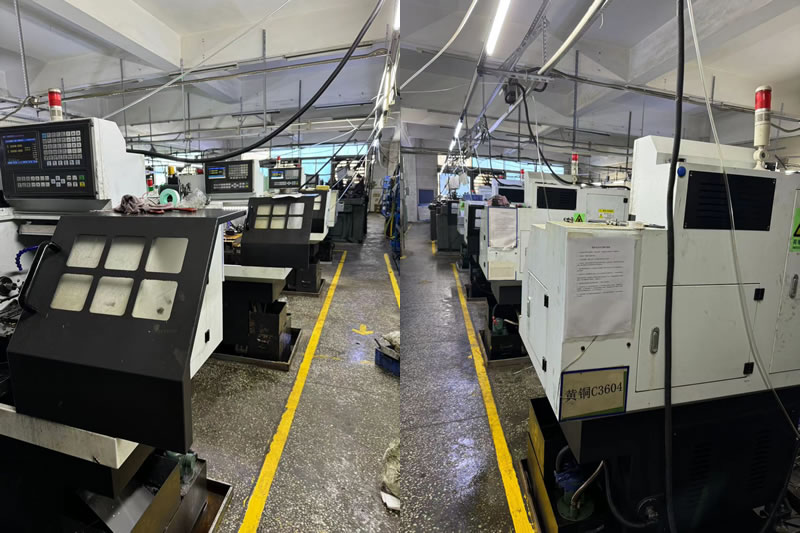
Hvorfor skelnen er vigtig:En leverandør, der outsourcer varmebehandling uden at måle forvrængning, gætter. En leverandør, der outsourcer det, men måler før og efter, kan kompensere. Vi måler forvrængning på hver varmebehandlingsbatch og justerer forbehandlingens drejningsdimensioner baseret på faktiske data – ikke teoretiske krympningstabeller.
Toleranceoverførsel – hvad der faktisk sker mellem operationer
Den bedste måde at forstå en præcisionsbearbejdningsservice er at se på dimensionerne, ikke udstyret. Her er en reel toleranceoverførselssekvens for et 440C rustfrit ventilsæde, der kræver drejning, hærdning og indvendig slibning.
| Operation | Boredimension | Koncentricitet | Hvad ændrede sig |
|---|---|---|---|
| Drejning (forvarmebehandling) | 12,00 ±0,01 mm | 0,005 mm | Baseline – bearbejdet overstørrelse |
| Efter hærdning (58–60 HRC) | 11,97 mm (målt) | 0,018 mm | Boring krympede 0,03 mm; koncentriciteten drev |
| Efter indvendig slibning | 11,99 ±0,002 mm | 0,003 mm | Slibning gendannet tolerance med samme datum |
Hvad denne tabel viser:Varmebehandlingen flyttede boringen med 0,03 mm og tredoblede koncentricitetsfejlen. Hvis vi havde bearbejdet til den endelige størrelse før hærdning, ville delen være skrot. Hvis kværnen havde refereret til et andet datum, ville koncentriciteten ikke have været genskabelig. Præcisionsbearbejdningstjenesten er ikke drejning eller slibning – det er beslutningen om at lade 0,03 mm lager være og bruge det samme datum for alle tre operationer.
Et rigtigt eksempel – 440C ventilsæde til analytisk instrument
En schweizisk producent af analytiske instrumenter havde brug for et 440C rustfrit ventilsæde med en boringstolerance på 0,002 mm, 0,003 mm koncentricitet og en hårdhed på 58–60 HRC. Delen krævede drejning, hærdning og indvendig slibning.
Deres tidligere forsyningskæde brugte tre leverandører. Efter hærdning drev koncentriciteten til 0,02 mm. Kværnen kunne ikke korrigere det, fordi slibefiksturen refererede til den ydre diameter, mens den drejende fikstur refererede til boringen. Delene blev skrottet.
Hvad vi gjorde anderledes:
- Etablerede boringen som det primære datum for drejning, slibning og inspektion.
- Målte forvrængning på en pilotbatch og indstil forbehandlingsboringsdimensionen til 12,00 mm - hvilket efterlader nøjagtigt 0,03 mm til slibning.
- Jord boringen med det samme boringsnulpunkt, som blev fastlagt under drejning.
- Sendte 1.500 styk med nul afslag. Kunden eliminerede indgående inspektion og reducerede gennemløbstiden med 12 dage.
Dette er hvadpræcisionsbearbejdningskal levere: en proces, der forudser bevægelse mellem operationer, ikke en samling af maskiner, der hver især udfører deres eget arbejde.
Ofte stillede spørgsmål om præcisionsbearbejdning
Q1: Hvad er forskellen mellem præcisionsbearbejdning og præcisionsbearbejdningstjenester?
A: Præcisionsbearbejdning er handlingen at skære metal til snæver tolerance.Præcisionsbearbejdningomfatte koordineringen omkring denne handling: DFM-gennemgang, datumstrategi, varmebehandlingsforvrængningshåndtering, beregning af slibebeholdning, inspektionsoverdragelser og dokumentation. Et præcisionsmaskinværksted kan holde ±0,002 mm på én arbejdsgang. En præcisionsbearbejdningsservice sikrer, at delen stadig opfylder ±0,002 mm efter varmebehandling, slibning og belægning – på tværs af enhver operation i kæden.
Q2: Kan du koordinere et projekt, hvor nogle operationer er outsourcet?
A: Ja. Vi outsourcer varmebehandling og nogle efterbehandlingsoperationer til partnerfaciliteter – men vi kontrollerer processen. Vi specificerer cyklusparametrene, måler forvrængning før og efter og justerer forbehandlingens bearbejdningsdimensioner baseret på faktiske data. Delen forlader aldrig vores kvalitetssystem. Hver outsourcet operation rapporterer til den samme inspektionsfil, og hver forsendelse inkluderer en dimensionsrapport, der dækker alle operationer – internt og i partnerskab.
Q3: Hvordan håndterer du et projekt med flere dele, der samles sammen?
A: Vi identificerer de kritiske grænseflader under DFM-gennemgang og etablerer et fælles datum for alle dele i samlingen. Hver del er bearbejdet og inspiceret i forhold til dette datum - ikke i forhold til dens egen individuelle tegningsoprindelse. Til kritiske grænseflader bygger vi funktionelle målere, der simulerer den sammenkoblede del og inspicerer 100 % af produktionen. Målet er ikke bare, at hver del opfylder sin tegning, men at samlingen fungerer, når delene samles. Dette er kerneværdien af en koordineretpræcisionsbearbejdningpartnerskab.
Hot Tags: Præcisionsbearbejdningsservice
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik