Produkter
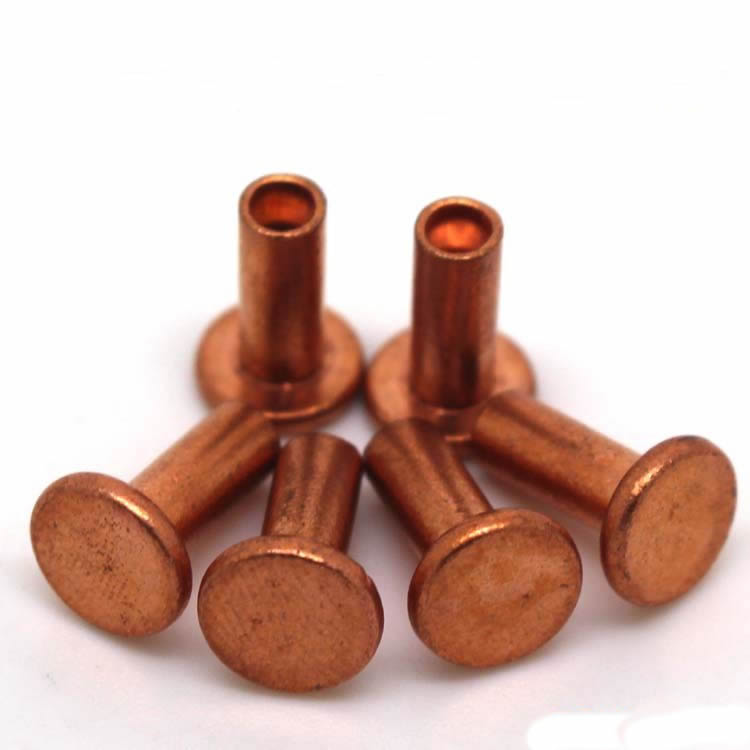
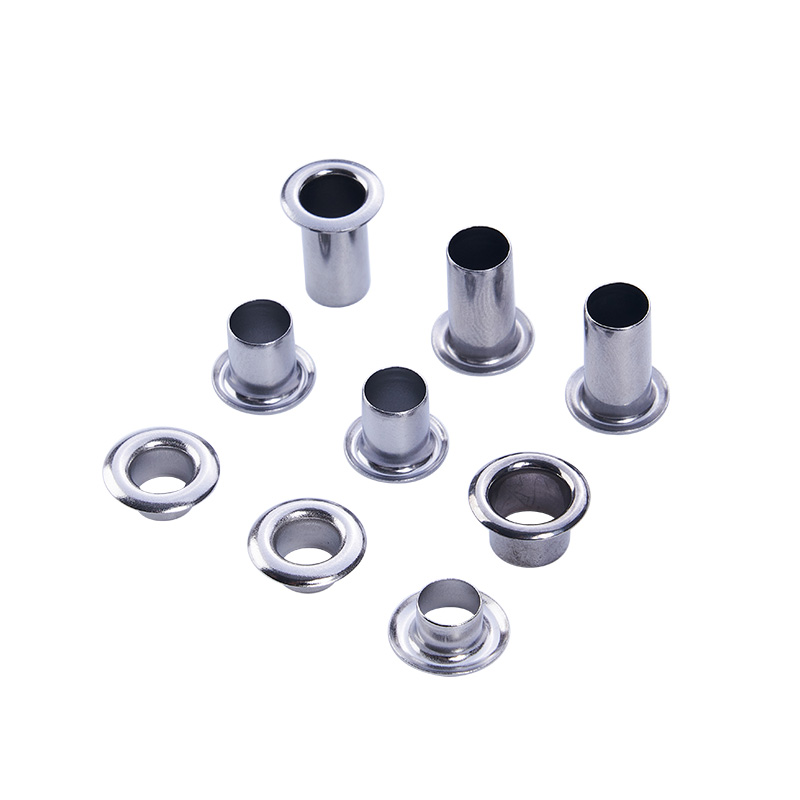
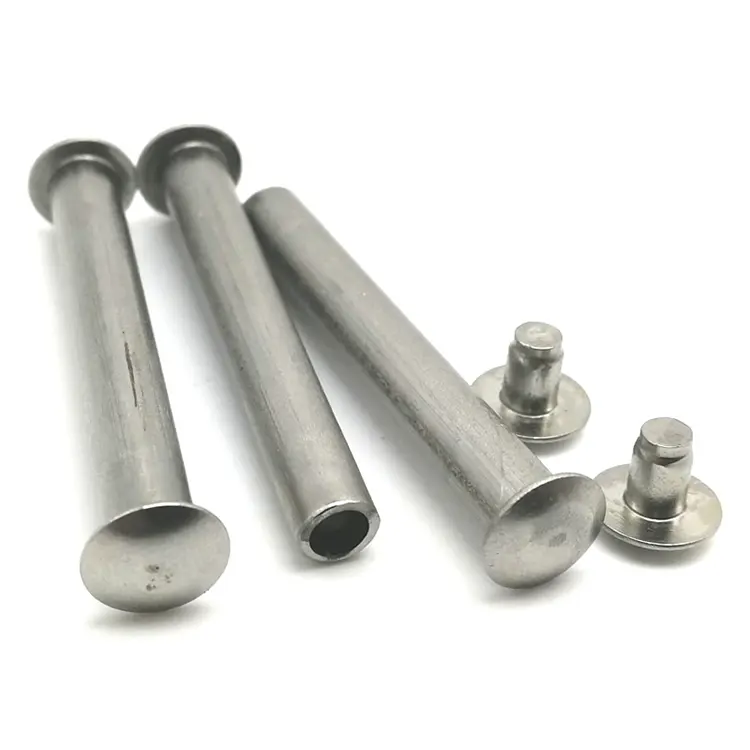
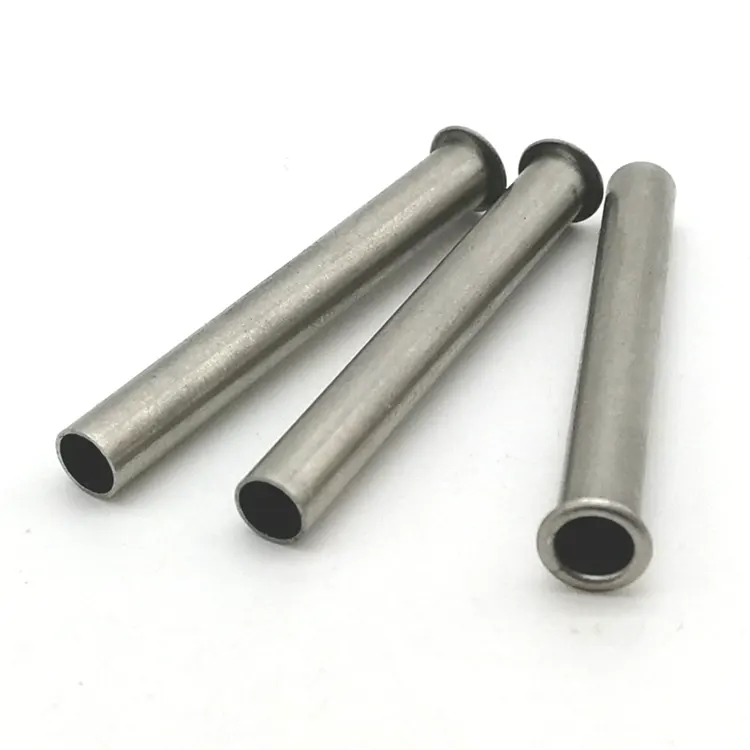
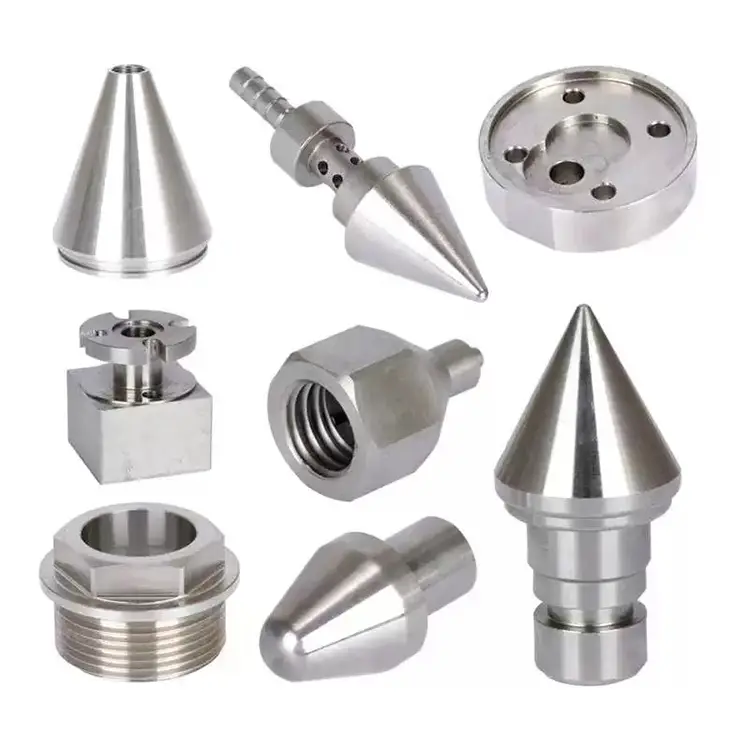
Stål drejedele
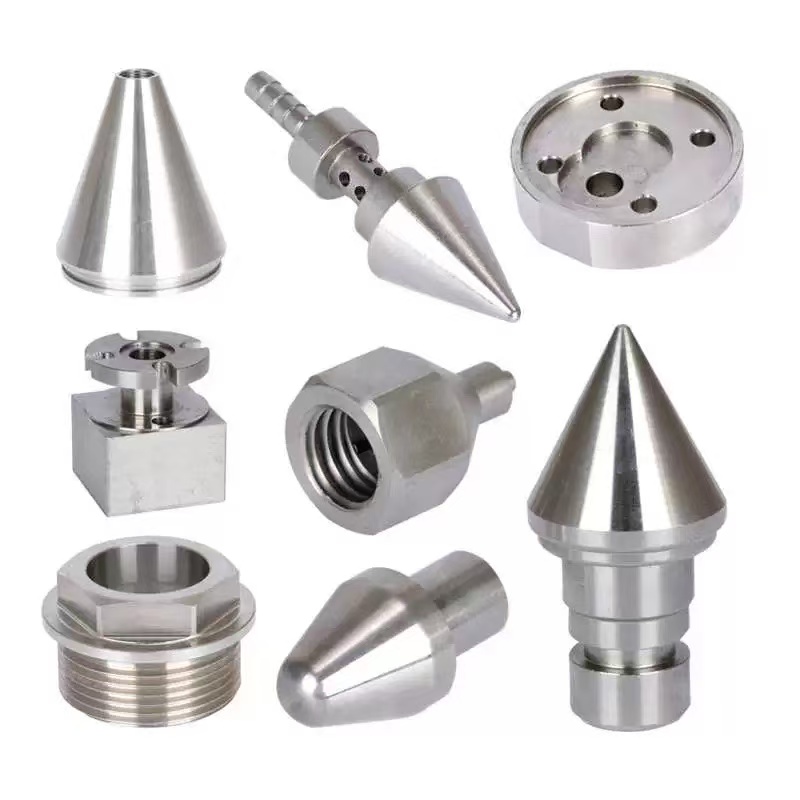
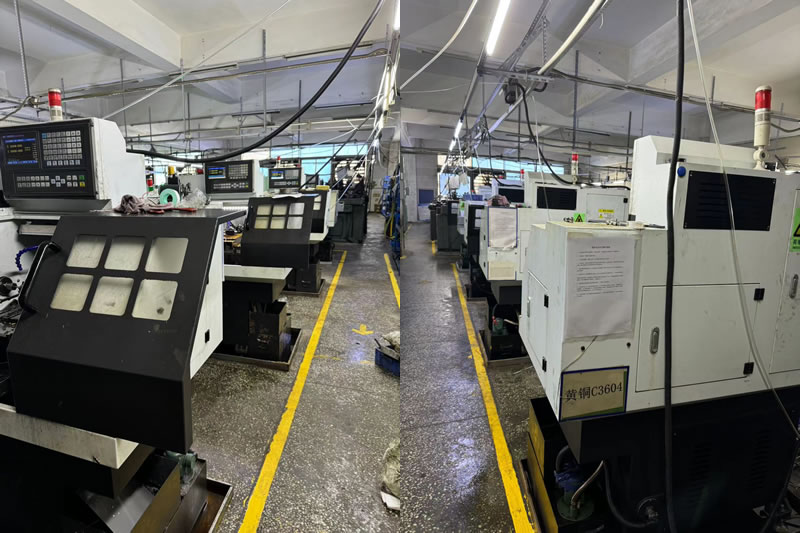
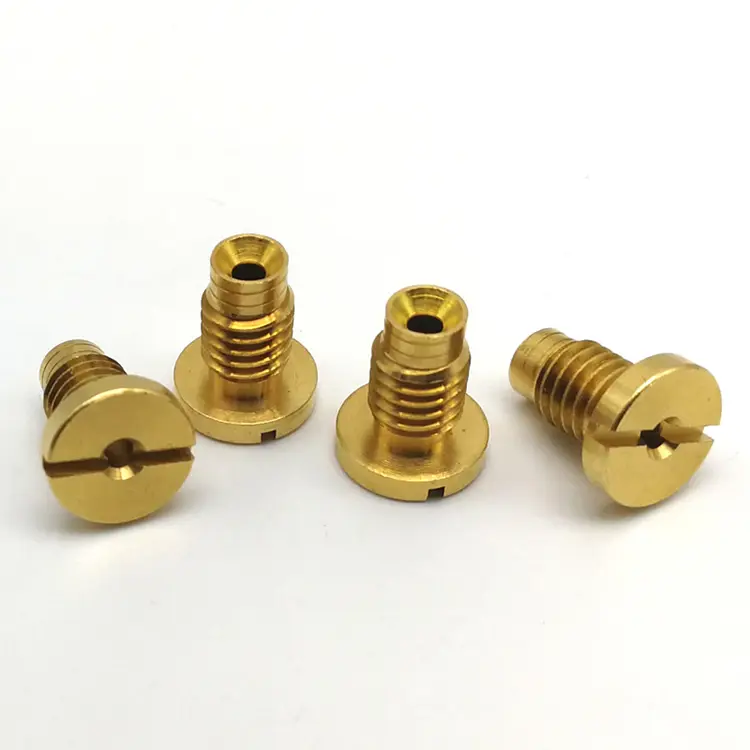
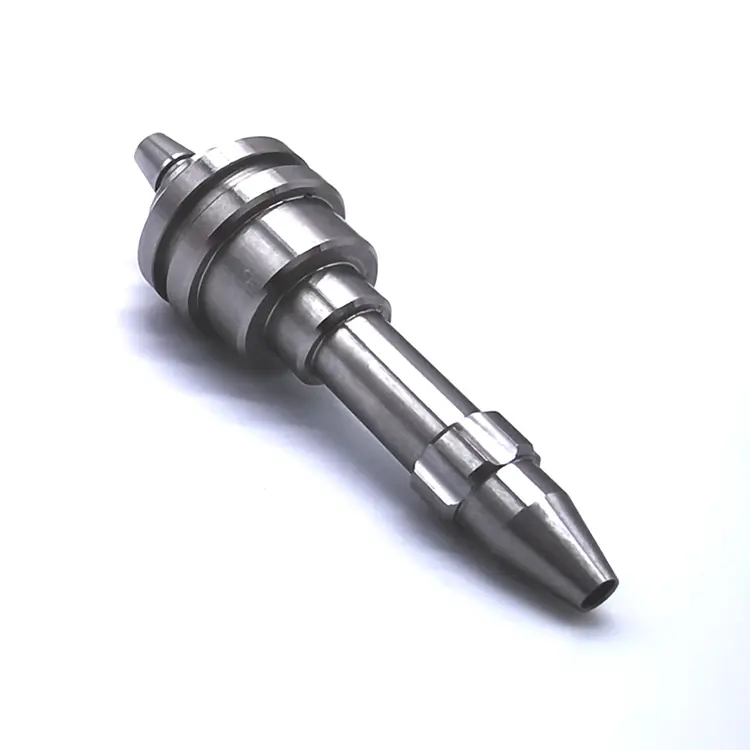
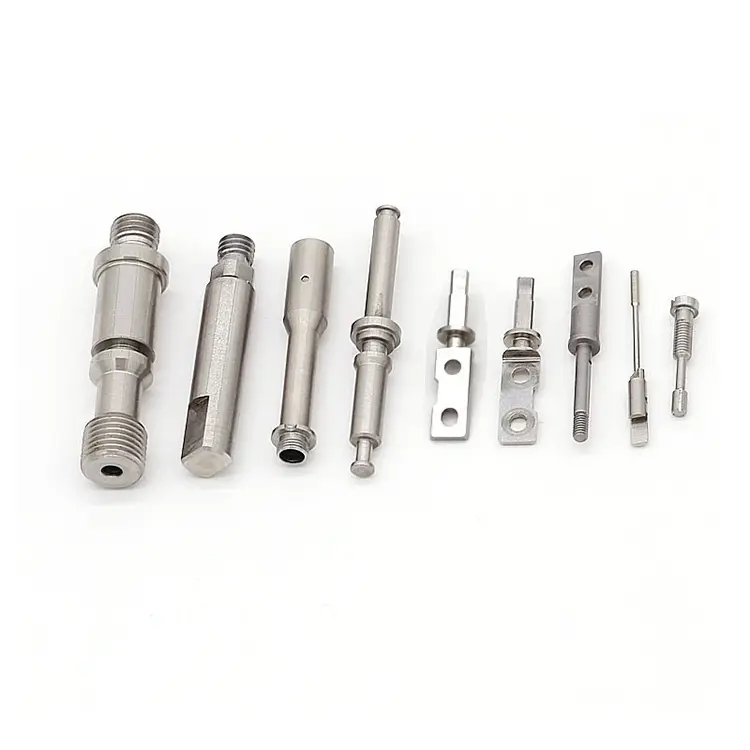
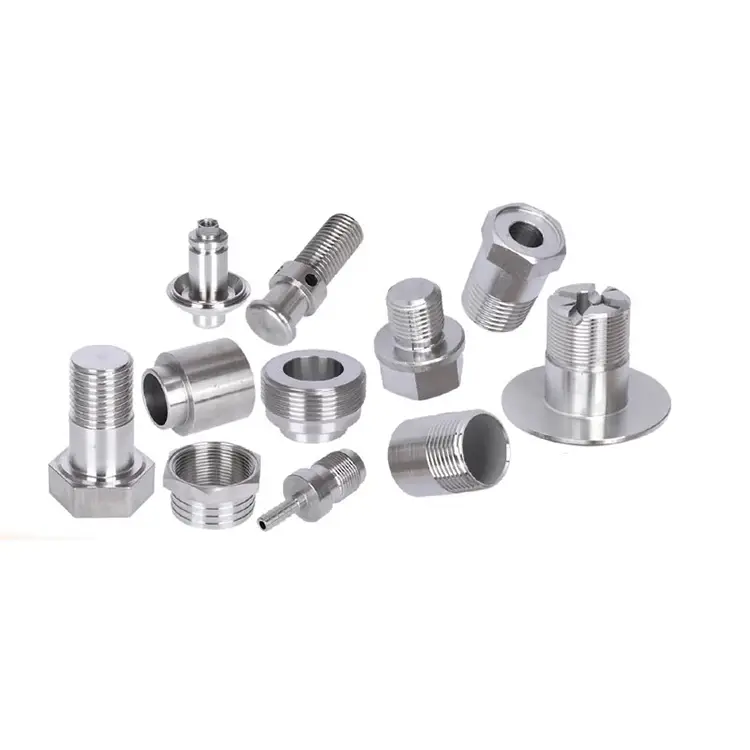
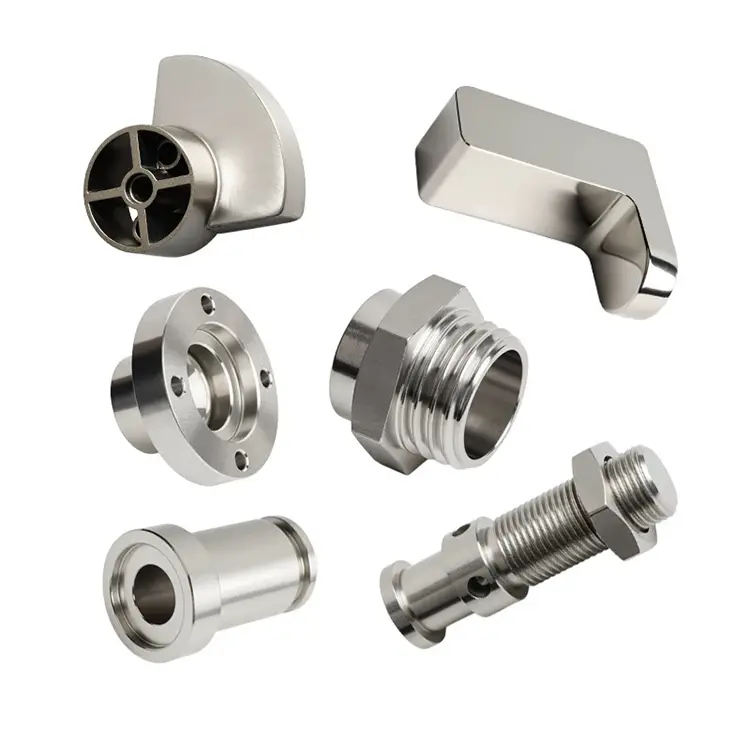
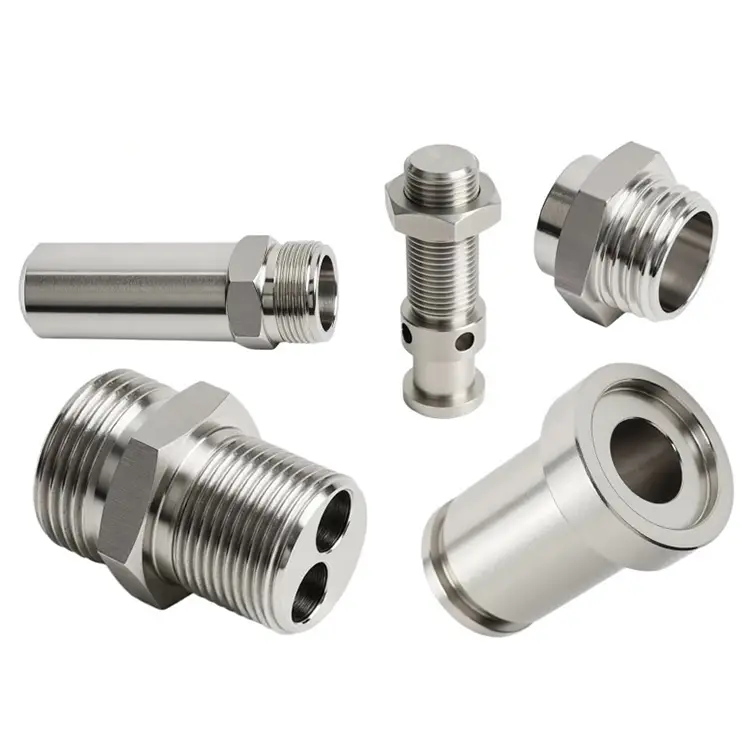
Nuote Metals tilbyder ståldrejedele i forskellige størrelser fra 0,5 mm diameter til 100 mm diameter. Vi fremstiller ståldrejede dele ved hjælp af vores manuelle og CNC drejebænke. Ved at bruge den mest opdaterede produktionsteknologi kan vi replikere præcise målinger gang på gang, bare send os dit krav, og så overtager vi det næste trin.
Send forespørgsel
Produkt beskrivelse
Messing drejer let. Aluminium flyder. Stål er anderledes. Det hærder under værktøjet, slider skær på få minutter og bevæger sig under varmebehandling. Det er derfor, mange maskinværksteder citerer ståldrejningsopgaver højt - eller undgår dem helt.
Nuote Metals tager den modsatte tilgang. Vi er specialister iStål drejedelesom andre butikker takker nej til: hærdet 4140, nitreret 1045, 17-4 PH rustfrit, D2 værktøjsstål. Hvis din del skal overleve belastning, slitage og træthed, kan vi bearbejde den til specifikationer og levere den til tidsplanen.
De tre problemer med ståldrejning
1. Værktøjsslid og arbejdshærdning.
Stålet hærder, når værktøjet gnider i stedet for at skære. Vi bruger højpositive riveværktøjer med PVD-belagte hårdmetalskær (TiAlN eller AlCrN) og programmerer hastigheder over arbejdshærdningstærsklen. Til 304 rustfri bruger vi nitrogenkølet drejning.
2. Varmebehandlingsforvrængning.
Varmebehandling flytter delen. Et skaft, der målte 0,005 mm før bratkøling, kan være 0,05 mm ude af runde efter. Vi bearbejder til forvarmebehandlingsdimensioner, der kompenserer for kendte forvrængningsmønstre og efterlader lager til efterbehandlingsslibning.
3. Hårdhedsvariation inden for en batch.
Hårdheden varierer fra overflade til kerne og ende til ende. Vi verificerer hårdhed på flere punkter på hver indgående stang og afviser partier uden for rækkevidde før produktion. Under drejning justeres værktøjsforskydninger med definerede intervaller for at forhindre drift.
Stålkvaliteter vi bearbejder – og hvorfor de betyder noget
| Grad | Tilstand | Typisk hårdhed | Bearbejdningsudfordring | Typisk anvendelse |
|---|---|---|---|---|
| 1045 | Varmvalset | 170-210 HB | Moderat – hærder ved gnidning | Aksler, stifter, bolte |
| 4140 | Q&T | 28-32 HRC | Høj – kræver stiv opsætning og belagt værktøj | Hydrauliske stænger, gear |
| 4140 | Nitreret | 55-62 HRC (sag) | Meget høj – etui er sværere end værktøj | Ventilspoler, sliddele |
| 304 Rustfri | Udglødet | 150-200 HB | Høj – arbejdshærder hurtigt, gummiagtige spåner | Fødevareudstyr, medicinsk |
| 17-4 PH | H900 | 40–45 HRC | Meget høj – hård, sej, slibende | Luftfart, kemisk |
| D2 Værktøjsstål | Udglødet | 210-240 HB | Høj-slibende hårdmetaler slider hurtigt værktøj | Matricer, skæreværktøj |
Vores tilgang til hærdet stål – bearbejd det rigtigt første gang
Vi citerer ikke opgaver i hærdet stål ved standardhastigheder og fremføringer. Hver varmebehandlet del får en dedikeret procesplan:
1. Materialeverifikation:Hårdhedskortlægning på tværs af stangen. Hvis kernen er for hård eller for blød, justerer vi skæreparametre eller afviser partiet.
2. Valg af værktøj:Til 4140 nitrideret (55-62 HRC tilfælde) bruger vi CBN (kubisk bornitrid) skær – ikke carbid. CBN holder 10-20× længere og holder bedre tolerance.
3. Rigid opsætning:Minimalt værktøjsudhæng, spændepatroner med høj spændekraft og forspændte kugleskruer på hvert hærdet job.
4. SPC i gang:Kritiske dimensioner målt for hver 10-20 stk. Værktøjsforskydninger justeret, før delen glider ud af spec.
5. Slutinspektion:CMM-verifikation af alle kritiske funktioner. Fulddimensionel rapport med hver forsendelse.
Et rigtigt eksempel – 4140 nitreret ventilspole
En nordamerikansk producent af hydraulisk udstyr havde brug for en 4140 stålventilspole med en tolerance på 0,008 mm i diameter og en kassehårdhed på 55 HRC efter nitrering. Deres tidligere leverandør kunne ikke holde tolerancen efter varmebehandling - spolen var 0,03 mm ude af rund.
Hvad vi gjorde anderledes:
- Bearbejdet spolen i overstørrelse for at kompensere for nitreringsvækst.
- Brugt CBN-værktøj til den endelige finish på den hærdede sag.
- Verificeret rundhed med en Talyrond før og efter nitrering.
- Sendte 5.000 styk med nul afslag. Kunden eliminerede sekundær slibning og reducerede gennemløbstiden med 12 dage.
Ofte stillede spørgsmål om ståldrejedele
Q1: Kan du bearbejde ståldele, der allerede er varmebehandlet?
A: Ja. Vi bearbejder hærdet stål op til 62 HRC ved hjælp af CBN og keramisk værktøj. Til meget hårde eller komplekse geometrier kan vi anbefale hård drejning efterfulgt af slibning. Send os din hårdhedsspecifikation, og vi vil bekræfte, om drejning alene kan opnå din tolerance, eller om slibning er påkrævet.
Q2: Hvordan kontrollerer du forvrængning under varmebehandling?
A: Vi kontrollerer forvrængning gennem tre trin: (1) forvarmebehandlingsbearbejdning, der efterlader beregnet lager til efterbehandlingsslibning, (2) kontrollerede opvarmnings- og afkølingscyklusser på vores partnervarmebehandlingsanlæg og (3) dimensionskontrol før og efter behandling for at validere vores kompensationsforskydninger. For kritiske dele kører vi en pilotbatch og justerer drejemål baseret på faktisk målt forvrængning.
Q3: Hvilke tolerancer kan du holde på hærdet stål?
A: Vores standardtolerance for hærdet stål er ±0,01 mm, med præcisionsevne ned til ±0,005 mm for kritiske diametre. For kassehærdede dele gælder tolerancer for den færdige kasse - ikke forbehandlingsdimensionen. Nuote Metals gennemgår hver tegning og giver DFM-feedback om opnåelige tolerancer, før du afgiver en ordre.
Sådan anmoder du om et tilbud på ståldrejedele
Send os din tegning (STEP, IGES, PDF eller DWG) med:
- Stålkvalitet og varmebehandlingstilstand (udglødet, Q&T, nitreret, karburiseret)
- Hårdhedsspecifikation og kassedybde, hvis relevant
- Tolerancekrav for kritiske dimensioner
- Årlig volumen og batchstørrelser
- Alle sekundære operationer (slibning, plettering, montering)
Vores ingeniørteam gennemgår hver forespørgsel inden for 24 timer og returnerer et detaljeret tilbud med DFM-feedback om bearbejdelighed, varmebehandlingsrisiko og tolerancegennemførlighed.
Hot Tags: Ståldrejedele, producent af drejedele i Kina
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik