Produkter


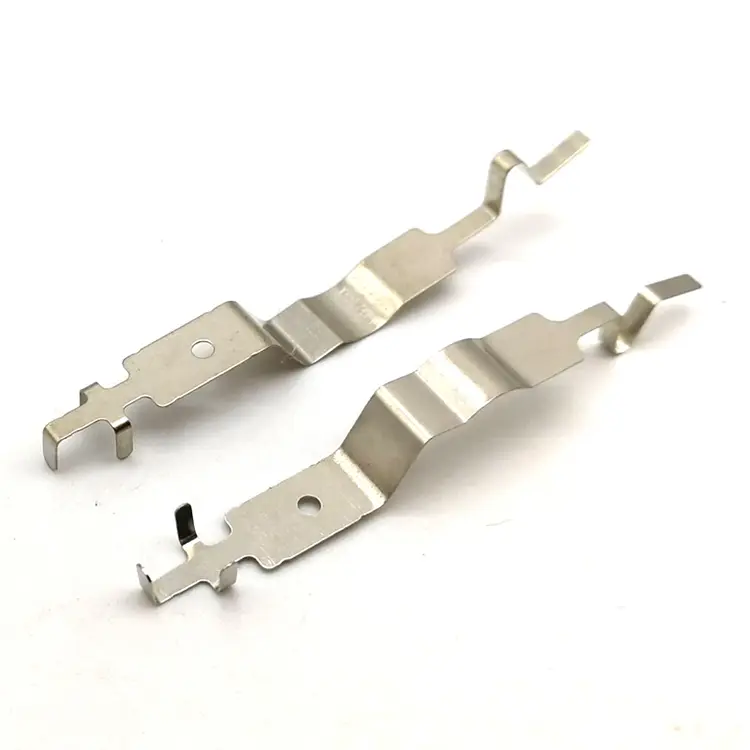
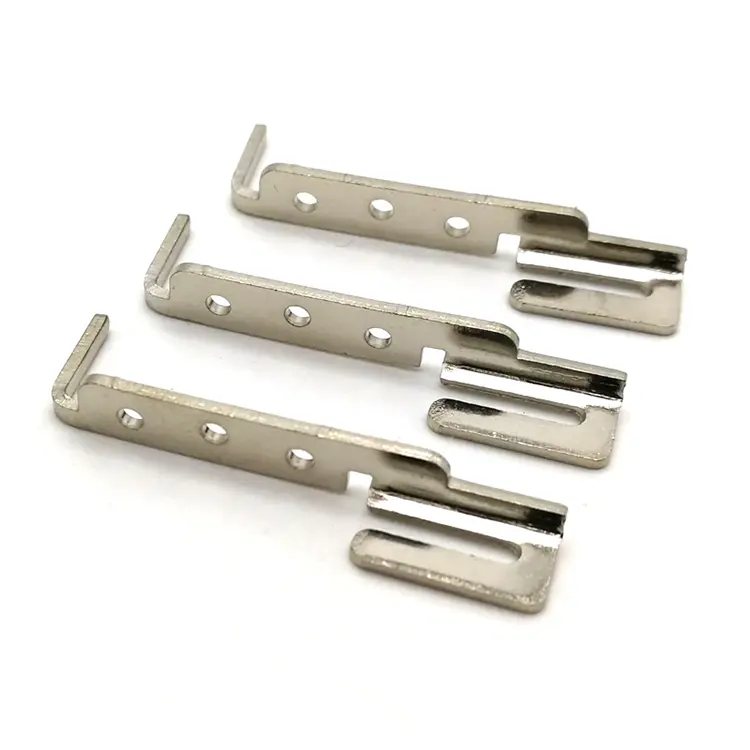
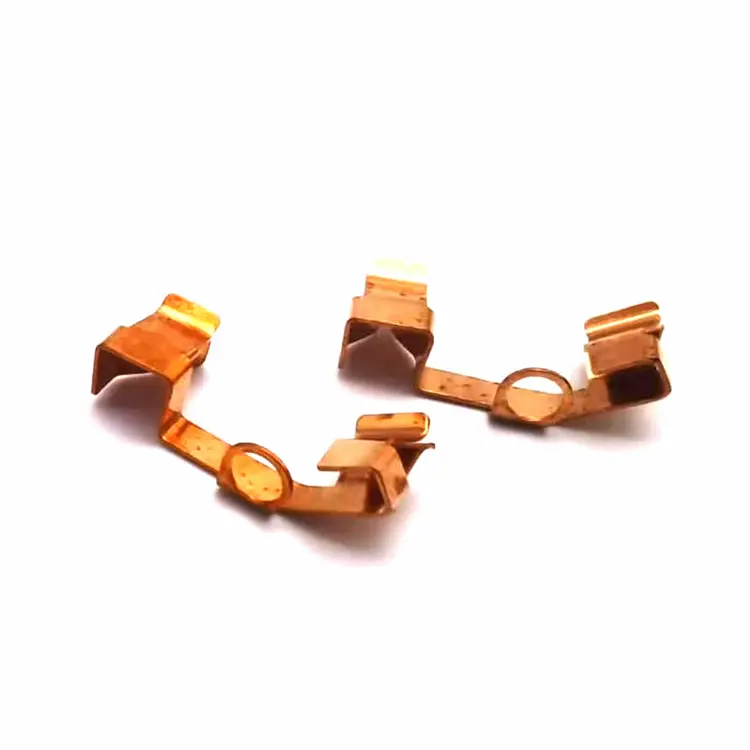
Stemplede aluminiumsdele
Nuote Metals er en Kina-baseret leverandør af stemplede aluminiumsdele til elektronik-, bil- og apparatkunder. Vi stempler 5052, 6061 og 3003 aluminium i tykkelser fra 0,2 mm til 2,0 mm – med polerede matricer og smørekontrol for at forhindre gnidning. Anodiseringsklare overflader, planhedskontrol og PPAP-dokumentation tilgængelig.
Send forespørgsel
Produkt beskrivelse
Aluminium er det letteste metal i almindelig stempling. Det leder varme, modstår korrosion og accepterer anodisering bedre end noget andet metal. Det er derforstempling af aluminiumsdelevises i elektroniske kabinetter, varmeskjolde til biler, apparatpaneler og LED-huse – hvor vægt, varme eller udseende har betydning.
Men aluminium bringer to problemer, som stål og messing ikke gør. Det galder - det klæber til formen og river overfladen i stykker. Og det kradser - nemt, dybt og synligt efter anodisering. En stemplet aluminiumsdel, der måler korrekt, men som har et gnidningsmærke eller en ridse, vil mislykkes ved kosmetisk inspektion - eller endnu værre, mislykkes ved anodisering, fordi defekten bliver permanent under oxidlaget.
Hos Nuote Metals stempler vi aluminium med gnidningskontrol og anodiseringsberedskab som de primære kvalitetskrav. Denne artikel dækker deltyperne, legeringerne, overfladefejlene, der betyder noget, og hvordan vi kontrollerer dem, før delen når anodiseringsapparatet.

Deltyper – hvad stempling af aluminiumsdele bruges til
| Del Type | Typisk legering | Tykkelsesområde | Nøglekrav | Typisk industri |
|---|---|---|---|---|
| Varmeskjolde | 5052, 3003 | 0,3-2,0 mm | Formstabilitet, ingen skævhed på synlig overflade | Biler, apparater |
| Indhegninger og dæksler | 5052, 6061 | 0,5-1,5 mm | Fladhed, anodiseringsklar overflade | Elektronik, instrumentering |
| Beslag og clips | 5052, 6061 | 0,5-2,0 mm | Bøjningsvinkel, hulposition | Biler, apparater |
| LED-huse og reflektorer | 1100, 3003 | 0,2–1,0 mm | Overfladefinish, reflektivitet | Belysning, elektronik |
| EMI skjolde | 5052, 3003 | 0,2-0,8 mm | Formhøjde, ledningsevne | Elektronik, telekommunikation |
Varmeskjoldeskal holde deres form under termisk cykling. Stemplingen må ikke medføre restspænding, der forårsager vridning, når delen opvarmes. 5052 er standardlegeringen - god formbarhed og korrosionsbestandighed.
Indhegninger og dækslerer synlige dele. Overfladen skal være fri for gnidninger, ridser og stempelmærker - fordi anodisering ikke skjuler fejl; det forstærker dem. 5052 og 6061 er almindelige; 6061 giver højere styrke, men er mindre formbar.
Beslag og clipss bære last. Bøjningsvinklen og hulpositionen skal være stabil efter tilbagespring. Aluminium fjedre mere tilbage end stål - kompensation i matricen er kritisk.
LED-huse og reflektorerkræver en glat overflade for reflektivitet. 1100 er det reneste aluminium - den bedste reflektionsevne, men den blødeste og mest tilbøjelige til at gnave. Polerede matricer og streng smørekontrol er påkrævet.
EMI skjoldekombinere form og ledningsevne. Delen skal sidde på printkortet uden mellemrum. Fladhed og formhøjde er de kritiske krav.
Aluminiumslegeringer – hvordan hver enkelt opfører sig ved stempling
| Legering | Formbarhed | Styrke | Hård risiko | Anodiseringsrespons | Bedste applikation |
|---|---|---|---|---|---|
| 1100 | Fremragende | Lav | Høj – blødest | Fremragende - ren, lys finish | Reflekser, dekorative |
| 3003 | God | Lav-moderat | Moderat | God | Varmeskjolde, dæksler |
| 5052 | God | Moderat | Moderat | Godt – let farveskift | Generel stempling, marine |
| 6061 | Retfærdig | Høj | Lav-moderat | Rimelig – synlig korn efter anodisering | Strukturelle beslag |
1100 er det reneste aluminium – minimum 99 %. Den danner sig let og anodiserer til en lys, reflekterende finish. Men den er blød og galder aggressivt. Polerede matricer og hyppig smøring er obligatorisk.
3003 tilføjer mangan for styrke. Den danner sig godt og giver moderat korrosionsbestandighed. En almen legering til varmeskjolde og dæksler.
5052 tilføjer magnesium for styrke og korrosionsbestandighed. Det er den mest almindelige stemplingslegering - god balance mellem formbarhed, styrke og anodiseringsrespons.
6061 indeholder magnesium og silicium. Det giver den højeste styrke af de fire, men er mindre formbart og viser en synlig korn efter anodisering. Anvendes til strukturelle beslag, hvor styrke betyder mere end udseende.
De to overfladefejl, der ødelægger stempling af aluminiumsdele
Galing. Aluminium klæber til matricen. Når matriceoverfladen ikke er poleret, eller smøringen er utilstrækkelig, overføres aluminium til matricen og river delens overflade. Resultatet er en ru, udtværet plet - ofte på den mest synlige overflade af delen. Afgratning kan ikke fjernes ved afgratning eller polering uden at ændre delens dimension. Det skal forhindres.
Ridser. Aluminium er blødt. En chip på matricen, en ru transportør eller en skødesløs aflevering kan ridse overfladen. En ridse, der er 0,02 mm dyb på en ståldel, er kosmetisk. På en anodiseret aluminiumsdel bliver det en synlig mørk streg - og delen kasseres.
Sådan kontrollerer vi begge dele:
Polerede matriceoverflader– dyseindsatser poleres til Ra 0,1μm eller bedre på formende overflader. Ethvert værktøjsmærke på matricen overføres til delen.
Kontrolleret smøring– en ensartet film af smøremiddel forhindrer metal-til-metal-kontakt. Vi bruger vandbaserede smøremidler til aluminium - oliebaserede smøremidler kan plette overfladen før anodisering.
Spånhåndtering i terningen– spåner, der forbliver i matricens hulrum, ridser delen ved næste slag. Vi bruger luftblæsning og vakuumevakuering på hver station.
Håndtering med handsker– fra pressen til pakkeboksen håndteres dele med rene handsker. Bare hænder efterlader olier, der forårsager ujævn anodisering.
Tolerancer og kvalitet – hvad vi kontrollerer på stemplede aluminiumsdele
| Karakteristisk | Typisk tolerance | Målemetode |
|---|---|---|
| Hul position | ±0,05 mm | Optisk komparator, CMM |
| Bøj placering | ±0,05 mm | Optisk komparator, CMM |
| Bøjningsvinkel | ±0,5° | Optisk komparator, vinkelmåler |
| Formhøjde | ±0,1 mm | Højdemåler, CMM |
| Fladhed | 0,1 mm (små dele) | Overfladeplade, CMM |
| Overfladefejl | Ingen ridser, ingen ridser >0,02 mm | Visuelt under 10× forstørrelse |
Fladheder kritisk for indkapslinger og skjolde. Aluminium deformeres efter udkastning, hvis formspændingen ikke er afbalanceret. Vi kontrollerer fladheden ved afspændingsudglødning, ved at justere matricen eller ved at præge delen flad i en slutstation.
Bøjningsvinkeler påvirket af tilbagespring. Aluminium fjeder 2–4° tilbage afhængig af legering og temperament. Vi kompenserer ved overbøjning i matricen - verificeret på en teststrimmel, før matricen skæres.
Et rigtigt eksempel – 5052 varmeskjold med gnidning på synlig overflade
En tysk apparatfabrikant havde brug for et 5052 aluminium varmeskjold med en tykkelse på 0,8 mm, to bøjninger og en synlig overflade fri for gnidninger og ridser. Deres tidligere leverandør kørte delen med standard matricesmøring - der opstod gnidninger på den synlige overflade på station 3, og 12% af delene mislykkedes i kosmetisk inspektion.
Hvad vi gjorde anderledes:
- Matriceindsatserne blev poleret til Ra 0,1 μm på alle formende overflader - fjernede værktøjsmærkerne, der startede gnidning.
- Skiftet til et vandbaseret smøremiddel påført konsekvent ved hvert slag – ingen oliefarvning, ingen metal-til-metal-kontakt.
- Tilføjet luftblæsning ved station 3 for at evakuere aluminiumsspåner før næste slag.
- Verificeret overfladekvalitet under 10x forstørrelse for hver 200 stk.
- Sendte 600.000 styk med nul kosmetiske afvisninger. Kunden eliminerede indgående visuel inspektion.
Dette er hvadstempling af aluminiumsdeleskal levere: ikke bare en del, der opfylder tegningen, men en overflade, der overlever anodisering - fordi de defekter, der ødelægger aluminiumsdele, er overfladefejl, ikke dimensionelle.
Ofte stillede spørgsmål
Q1: Hvorfor galde aluminium under stempling, og hvordan forhindrer du det?
Sv.: Skæredannelse opstår, når aluminium overføres til matriceoverfladen under tryk - det svejses til værktøjet og river delens overflade i stykker. Forebyggelse kræver tre ting: polerede matriceoverflader (Ra 0,1μm eller bedre), ensartet smøring (vandbaseret til aluminium) og spånevakuering (luftblæsning eller vakuum på hver station). For udstemplede aluminiumsdele med synlige overflader er galning en kosmetisk defekt, som anodisering gør permanent. Vi kontrollerer det ved terningen, ikke efter at delen er stemplet.
Q2: Kan du stemple aluminiumsdele, der vil blive anodiseret?
A: Ja – og vi forbereder overfladen specifikt til anodisering. Anodisering skjuler ikke ridser eller galning; det forstærker dem. Vi polerer skæreindsatser, kontrollerer smøring, evakuerer spåner og håndterer dele med handsker for at forhindre kontaminering. Forstempling af aluminiumsdeleder vil blive anodiseret, inspicerer vi overflader under 10× forstørrelse før forsendelse – fordi en defekt, der passerer visuel inspektion på råaluminium, bliver et synligt afslag efter anodisering.
Q3: Hvad er forskellen mellem 5052 og 6061 for stemplede aluminiumsdele?
A: 5052 tilbyder bedre formbarhed og mere ensartet anodiseringsrespons - det er standardvalget til varmeskjolde, omslag og generel stempling. 6061 tilbyder højere styrke, men er mindre formbar og viser en synlig korn efter anodisering - den bruges til strukturelle beslag, hvor styrke betyder mere end udseende. Forstempling af aluminiumsdelemed kosmetiske krav er 5052 normalt det bedre valg. Vi gennemgår ansøgningen, før vi anbefaler en legering – ikke kun styrkekravet.
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.

X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik