Produkter
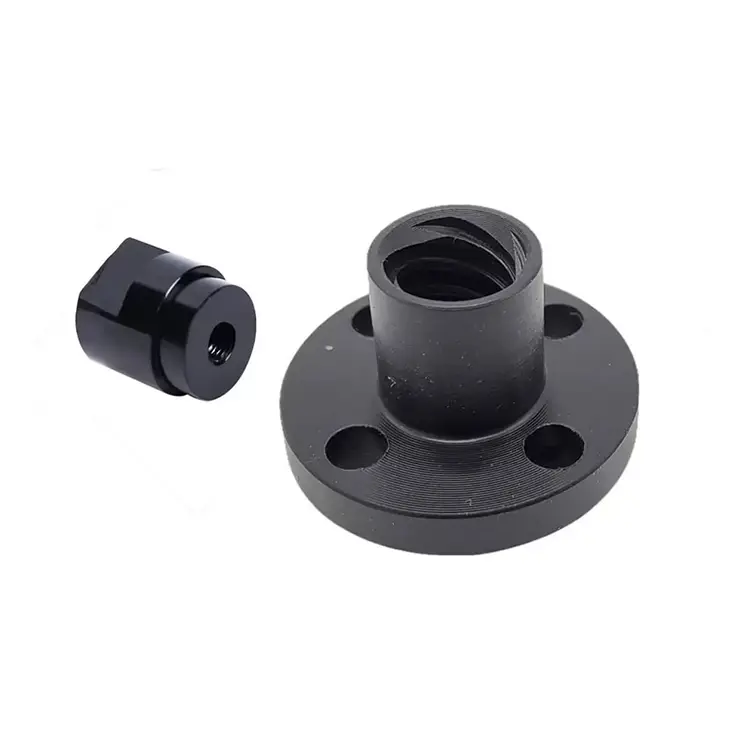
CNC plastbearbejdning
Med mere end 10 års erfaring i CNC-plastbearbejdning er Nuote Metals i stand til at tilbyde skræddersyet produktion efter tegninger. Vi behandler PE,POM,PET Plastdrejede dele fra vores egen produktion samt en række andre tekniske plasttyper og tilbyder fleksibel forarbejdning af individuel produktion, små mængder og serier. Vores avancerede maskineri sikrer de strammeste toleranceintervaller, og vores kvalificerede medarbejdere garanterer den konstant høje kvalitet af dine projekter.
Send forespørgsel
Produkt beskrivelse
CNC-plastbearbejdning – hvorfor metalskæringsparametre ødelægger plastikdele
Plast leder ikke varme væk fra skærkanten. Det fliser ikke – det smelter eller udtværes. Den holder ikke tolerancen efter at klemmen er løsnet. Og hver plastik opfører sig forskelligt: en strategi, der virker for POM, vil fejle på PEEK, og en strategi, der virker for PTFE, vil smelte akryl.
Det er derforCNC plastbearbejdningkan ikke behandles som metalbearbejdning med et andet materialemærke. En butik, der kører plastik på det samme udstyr, med det samme værktøj og de samme parametre som aluminium, vil producere dele, der ser acceptable ud den dag, de afsendes - og deformeres, krymper eller revner, efter at de når samlebåndet.
Hos Nuote Metals driver vi en dedikeret plastbearbejdningscelle, adskilt fra vores metallinjer. Cellen kører skarpt, ubelagt værktøj, luftblæsningskøling, lavtryksfikstur og udglødningsovne til afspænding. Med over 20 års eksporterfaring til medicinske, elektronik- og industrielle kunder har vi lært, at plastbearbejdning er en anden disciplin – ikke en materialesubstitution.
Plast vs. metal – tre forskelle, der ændrer procesplanen
1. Varmen forbliver på skærkanten.
Metal leder varme væk gennem spånen og emnet. Det gør plast ikke. Varmen blødgør materialet og producerer en smeltet, gummiagtig overflade i stedet for en ren spån. POM og akryl er særligt følsomme. Vi styrer varmen med skarpe, højpositive riveværktøjer, høje spindelhastigheder med moderate tilspændinger og luftblæsning eller tågeafkøling - plast skal køles, ikke smøring.
2. Fastspænding deformerer delen.
Plastik er elastisk. En standard metal skruestik komprimerer delen under bearbejdning, og den springer tilbage efter udløsning - ændrer dimensioner. Vi bruger bløde kæber bearbejdet til delens kontur, lavtryksspænding og vakuumfiksturer til tynde dele. Kritiske dimensioner måles, efter at delen har stabiliseret sig ved stuetemperatur.
3. Intern stress fordrejer delen dage senere.
Plaststænger bærer stress fra ekstrudering. Bearbejdning omfordeler denne stress. Delen måler korrekt på CMM'en og forvrider sig derefter to dage senere. Til PEEK-, PTFE- og store POM-dele udgløder vi materialet før bearbejdning og aflaster mellem skrub- og efterbearbejdning. Dette er ikke valgfrit – det er forskellen mellem en del, der sendes korrekt, og en del, der samles korrekt.
Plastkvaliteter, vi bearbejder – og hvordan de hver især opfører sig
| Materiale | Hovedbearbejdningsrisiko | Værktøjsstrategi | Typisk anvendelse |
|---|---|---|---|
| POM (Delrin) | Smeltning, chip wrap | Skarp positiv rive, luftblæsning | Gear, bøsninger, isolatorer |
| KIG | Stress vridning, omkostninger | Udglødning før bearbejdning, skarpt hårdmetal | Medicinske implantater, rumfart |
| PTFE (Teflon) | Kold flow, dimensionel ustabilitet | Meget skarpt værktøj, let fastspænding | Tætninger, kemiske fittings |
| Nylon | Fugtabsorption, deformation | Tørt materiale før bearbejdning, lav klemme | Gear, slidpuder |
| Akryl (PMMA) | Revner, smelter | Høj hastighed, luftblæsning, ingen kølevæske | Displays, væskeceller |
| ABS | Udtværing, lav styrke | Skarpt værktøj, moderat hastighed | Boliger, prototyper |
En note om PEEK:PEEK er den mest krævende plast, vi bearbejder. Det er dyrt, tilbøjeligt til at vride sig stress og følsomt over for varme. Vi udgløder PEEK-stanglager før bearbejdning og efterbearbejder efter spændingsaflastning - ellers vil delen flytte sig efter levering. ForCNC plastbearbejdningaf PEEK er udglødningstrinnet ikke valgfrit.
Et rigtigt eksempel - PEEK-isolator til medicinsk udstyr
En tysk producent af medicinsk udstyr havde brug for en PEEK-isolator med en boringstolerance på 0,01 mm, 0,02 mm fladhed og ingen smeltede kanter. Deres tidligere leverandør bearbejdede delen fra PEEK stanglager uden udglødning. Boringen målte korrekt ved inspektion - men tre dage senere var den krympet med 0,04 mm.
Hvad vi gjorde anderledes:
- Udglødet PEEK-stangen før bearbejdning - aflastning af ekstruderingsbelastning.
- Grovbearbejdet, derefter stressaflastet delen før færdigbearbejdning.
- Brugte skarpe, højpositive skær i hårdmetal med luftblæsningskøling - ingen smeltede kanter.
- Målte boringen efter 48 timers stabilisering - ikke umiddelbart efter bearbejdning.
- Sendt 2.500 styk med nul efter-levering dimensional drift.
Dette er hvadCNC plastbearbejdningskal levere: ikke kun en del, der måler korrekt på afsendelsesdagen, men en del, der forbliver korrekt, efter den når dit samlebånd.
Ofte stillede spørgsmål
Q1: Hvorfor blev min plastikdel skæv efter bearbejdning?
A: Vridning kommer fra indre stress. Plaststænger bærer stress fra ekstrudering. Bearbejdning fjerner materiale og omfordeler den stress - delen måler korrekt og flytter sig derefter dage senere. Løsningen er at udgløde materialet før bearbejdning og afspænding mellem skrub og efterbearbejdning. For PEEK-, PTFE- og store POM-dele er udglødning ikke valgfri. Hvis din leverandør bearbejder plast uden afspænding, flytter delen sig efter levering.
Q2: Hvilket kølemiddel skal bruges til CNC-plastbearbejdning?
A: De fleste plastik har ikke brug for smøring - de har brug for afkøling. Flood-kølevæske kan absorberes af nylon, plet-POM eller efterlade rester på PEEK. Vi bruger luftblæsning eller tågekøling til de fleste plasttyper. Undtagelsen er akryl, som kan revne under termisk stød - til akryl bruger vi kun højhastigheds- og luftblæsning. ForCNC plastbearbejdning, kølevæskestrategien afhænger af materialet, ikke af en universel regel.
Q3: Kan du holde snævre tolerancer på PEEK- og PTFE-dele?
A: Ja – men med forskellige strategier for hver. PEEK holder godt på tolerancen efter udglødning og afspænding, og vi holder rutinemæssigt ±0,01 mm. PTFE er blødere og kryber under belastning - det holder tolerance ved inspektion, men kan bevæge sig under brug. For PTFE bearbejder vi til den nederste ende af tolerancebåndet og råder kunderne til at tillade koldt flow i deres design. ForCNC plastbearbejdningaf begge materialer er nøglen at bearbejde, stabilisere og måle - ikke at måle umiddelbart efter, at værktøjet stopper.
Hot Tags: CNC-plastbearbejdningsproducent, leverandør af specialfremstillede plastdele, højpræcisions-plastbearbejdning
Send forespørgsel
Du er velkommen til at give din forespørgsel i nedenstående formular. Vi svarer dig inden for 24 timer.
X
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies.
Privatlivspolitik